German
 English
 Arabic
 French
 Italian
 Russian
 Spanish
china Custom CNC Turning Service Company
Beim CNC-Drehen werden Teile hergestellt, indem ein Rohling in ein rotierendes Spannfutter eingespannt und das Material mit stationären Schneidwerkzeugen abgetragen wird. Diese Technologie ist ideal für die Herstellung von Teilen mit Symmetrie entlang ihrer Mittelachse. Gedrehte Teile werden in der Regel schneller (und kostengünstiger) hergestellt als gefräste Teile.
Nutzen Sie den On-Demand-CNC-Drehservice und erhalten Sie zuverlässige Metall- und Kunststoffdrehteile für Ihre einzigartigen Projekte. Mit fortschrittlichen Technologien und erfahrenen Technikern.
Scojet fertigt hochwertige kundenspezifische Prototypen und Produktionsteile für den Endverbrauch. Unsere CNC-Drehkapazitäten ermöglichen es uns, Drehteile mit hoher Genauigkeit zu liefern, unabhängig von der Komplexität. Sie erhalten langlebige Teile von flachen bis hin zu radialen und axialen Löchern, Schlitzen und Nuten in nur einem Tag.
CNC-Drehen wird häufig eingesetzt für:
- Funktionsprototypen und Teile für den Endgebrauch
- Teile mit zylindrischen Merkmalen
- Teile mit axialen und radialen Bohrungen, Flächen, Nuten und Schlitzen
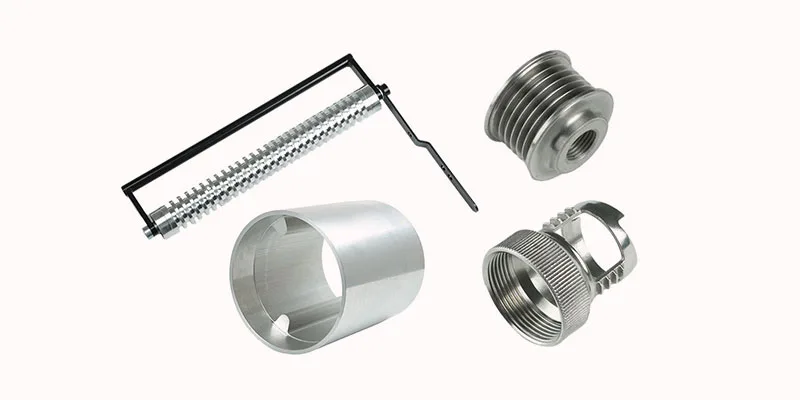
Unsere Fähigkeiten beim CNC-Drehen
Unsere grundlegenden Richtlinien für das CNC-Drehen enthalten wichtige Konstruktionsüberlegungen, die dazu beitragen, die Herstellbarkeit von Teilen zu verbessern, das kosmetische Erscheinungsbild zu verbessern und die Gesamtproduktionszeit zu reduzieren.
Maximale Werkstückgröße für CNC-Drehen
| Beschränkungen der Teilegröße | Metrische Einheiten | Imperiale Einheiten |
| Maximaler Teiledurchmesser | 431 mm | 17 in |
| Maximale Länge des Teils | 990 mm | 39 in |
| Maximaler Schwenk über den Schlitten | 350 mm | 13,7 Zoll |
| Maximale Spindeldurchgangsbohrung | 40 mm | 1,5 Zoll |
| Maximale Geschwindigkeit | 1700RPM | |
| Motorleistung | 640W |
Zusätzliche Hinweise zu den Richtlinien für das CNC-Drehen
● Kleine Merkmale sind zulässig, aber der Durchmesser sollte in keinem Bereich weniger als 0,030 Zoll (0,76 mm) betragen.
● Scharfe konische Spitzen sind erlaubt; die Winkel sollten größer als 30 Grad sein. Wände, die dünner als 0,020 Zoll (0,5 mm) sind, überstehen in der Regel den Bearbeitungsprozess nicht.
CNC-Drehen Materialien
Materialien für das CNC-Drehen
Wir führen eine Reihe von Metallwerkstoffen, die für verschiedene Teileanwendungen und Branchen geeignet sind. Wählen Sie aus Aluminium, Messing, kohlenstoffarmem Stahl, Edelstahl, Stahllegierungen und Titan für Drehteile.
- Aluminium
- Messing
- Stahl mit niedrigem Kohlenstoffgehalt
- Stahl-Legierung
- Rostfreier Stahl
- Titan
- Kunststoffe
scojet cnc turning Surface Treatment
| Material Typ | Spezifisches Material | Oberflächenbehandlung | Technische Merkmale |
| Rostfreier Stahl | 304, 316, 17-4PH | PVD-Titanbeschichtung, elektrolytisches Polieren | PVD-Titanbeschichtung erhöht die Verschleißfestigkeit (Härte HV2000+), elektrolytisches Polieren führt zu Hochglanz. |
| Titan-Legierung | Ti-6Al-4V, TC4 | Nitrierbehandlung, Lasertexturierung | Durch die Nitrierbehandlung wird eine Oberflächenhärte von HV1000 erreicht, die Lasertexturierung erzeugt eine Mikrostruktur, die eine rutschhemmende Wirkung hat. |
| Superlegierung auf Nickelbasis | Inconel 718 | Elektrolytisch-mechanisches Polieren von Verbundwerkstoffen | Ra<0,05μm, eliminiert Spannungsschichten. |
| Wolfram-Kupfer-Legierung | WCu20 (80% Wolfram + 20% Kupfer) | Chemische Gasphasenabscheidung (CVD) Diamant + elektrolytisches Polieren | Oberflächenhärte HV4000, Wärmeleitfähigkeit 600W/m-K, wird für Hochleistungslaser-Wärmesenken verwendet. |
| Biologisch abbaubare Magnesiumlegierung | WE43(Mg-4Y-3RE) | Mikro-Arc-Oxidation + Hydrothermale Synthese HA-Beschichtung | Ausgezeichnete Biokompatibilität, kontrollierbare Abbaugeschwindigkeit (0,2 mm/Jahr). |
Kundenspezifische CNC-Drehbearbeitungen
Verbessern Sie die Leistung der Teile durch die Auswahl von Oberflächenbehandlungen, die die Rauheit, Härte, chemische Beständigkeit und die kosmetischen Eigenschaften des fertigen Bauteils verbessern.
Teile, die gedreht werden, haben in der Regel eine sehr glatte Oberfläche. Die Oberflächenbeschaffenheit der zylindrischen Bereiche ist beim Drehen in der Regel viel glatter als beim Fräsen, was bei der Wahl der Bearbeitungsmethode für die Teile, die für beide Methoden in Frage kommen, zu berücksichtigen ist. Bereiche, die mit angetriebenen Werkzeugen bearbeitet werden, wie z. B. Flächen und Schlitze, können sichtbare Werkzeugspuren aufweisen.
Falls gewünscht, können die Metallteile leicht glasperlengestrahlt werden, so dass eine feine matte Oberfläche entsteht. Bei Hartmetallen wie Stahl und Edelstahl können die Kanten auch mit einem leichten Perlstrahlen gebrochen (entgratet) werden, um Metallsplitter und scharfe oder raue Stellen zu entfernen.
CNC-Drehtoleranzen
Wir befolgen die ISO 2768-Normen für die CNC-Bearbeitung.
| Grenzwerte für die Nenngröße | Kunststoffe (ISO 2768- m) | Metalle (ISO 2768- f) |
| 0,5 mm* bis 3 mm | ±0,1mm | ±0,05 mm |
| Über 3 mm bis 6 mm | ±0,1mm | ±0,05 mm |
| Über 6 mm bis 30 mm | ±0,2mm | ±0,1mm |
| Über 30 mm bis 120 mm | ±0,3mm | ±0,15mm |
| Über 120 mm bis 400 mm | ±0,5 mm | ±0,2mm |
| Über 400 mm bis 1000 mm | ±0,8 mm | ±0,3mm |
| Über 1000 mm bis 2000 mm | ±1,2mm | ±0,5 mm |
| Über 2000mm bis 4000mm | ±2mm | |
| *Bitte geben Sie auf Ihrer technischen Zeichnung deutlich die Toleranzen für Nenngrößen unter 0,5 mm an. |
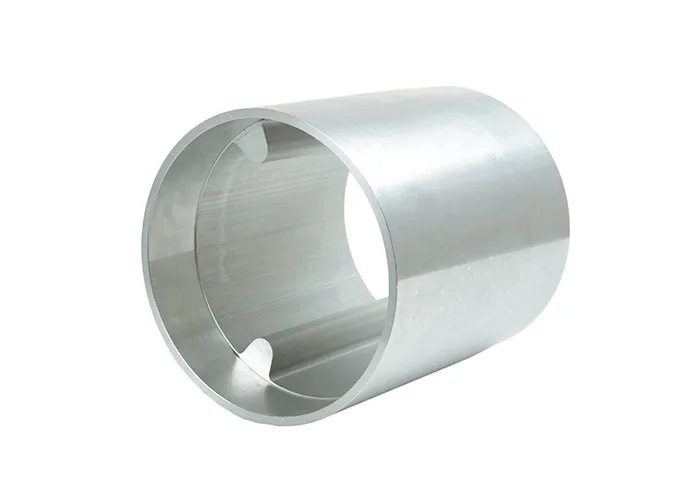
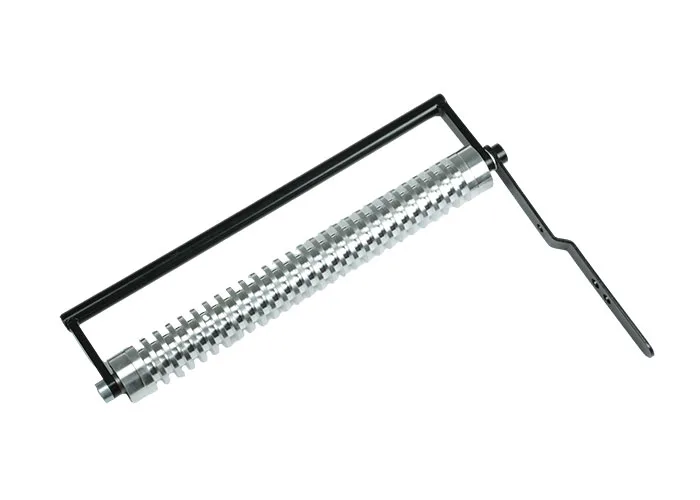
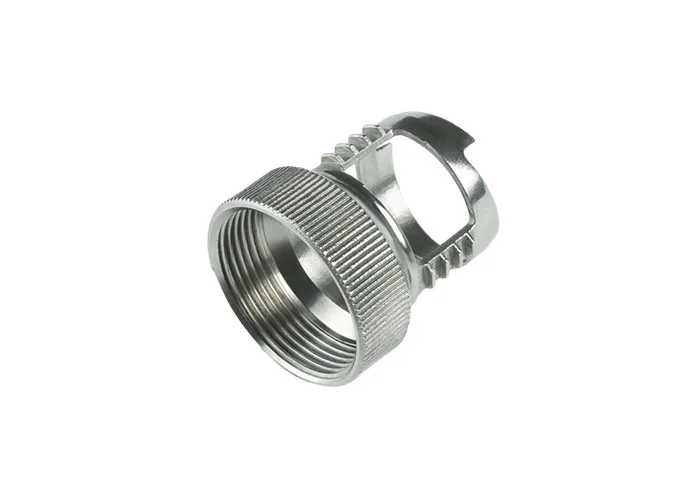
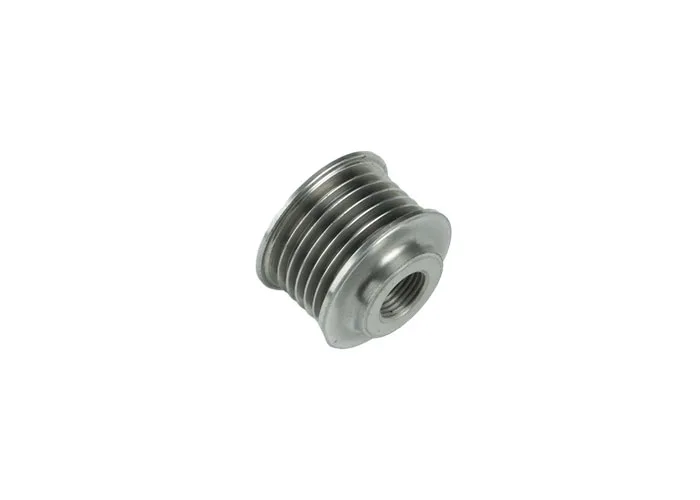
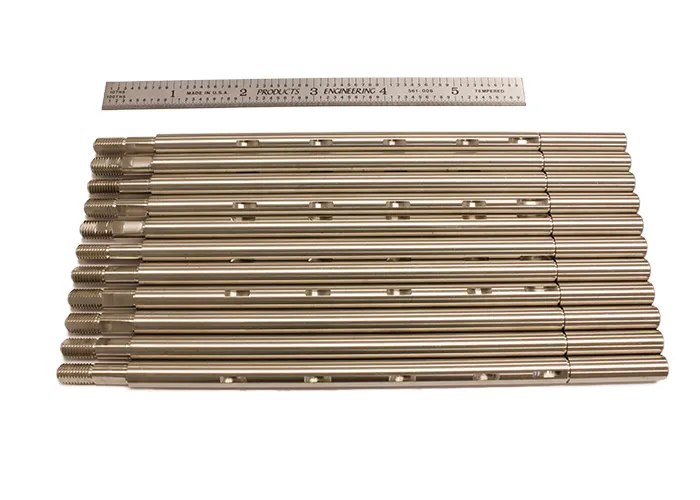
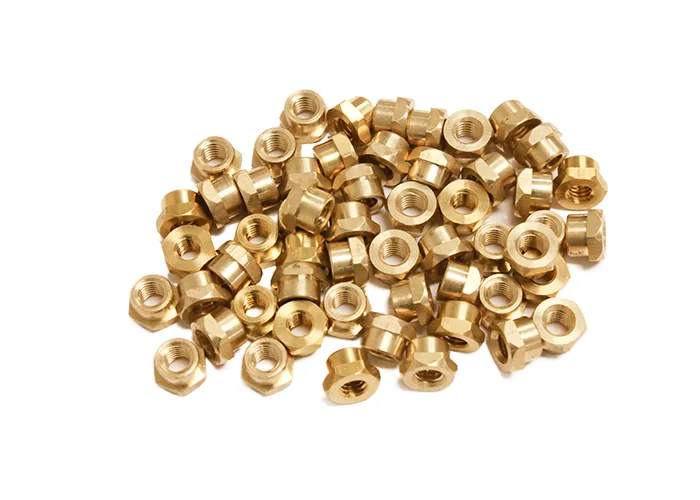
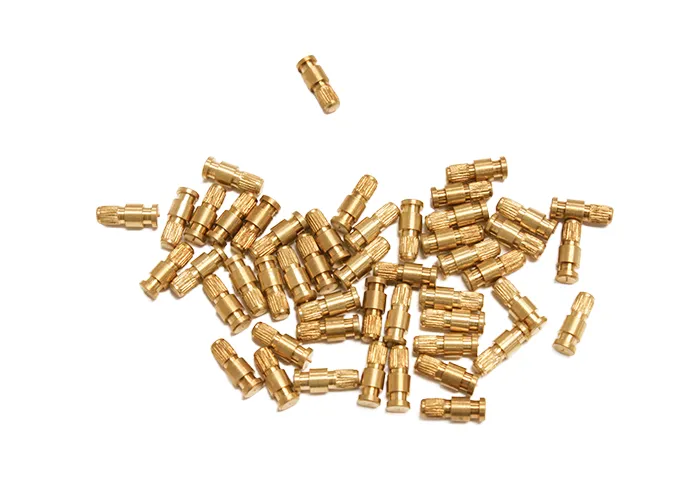
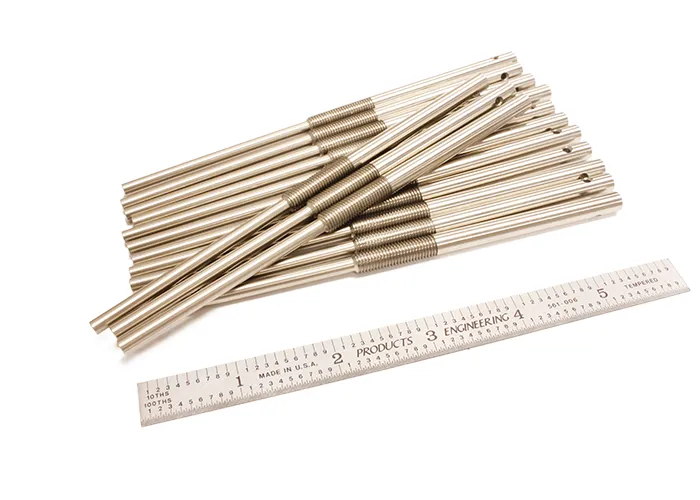
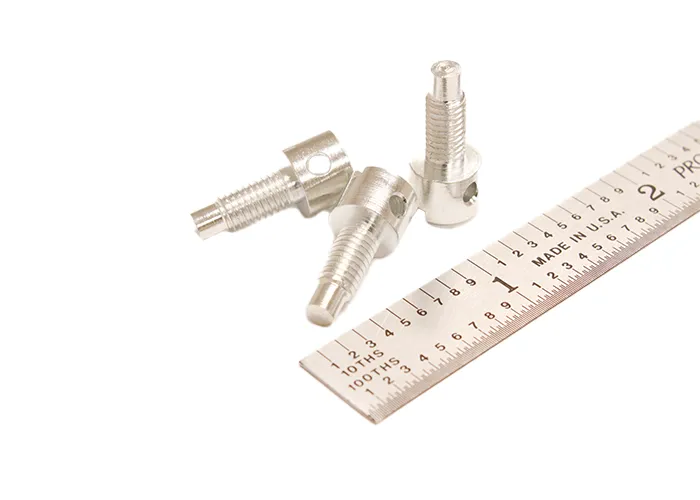
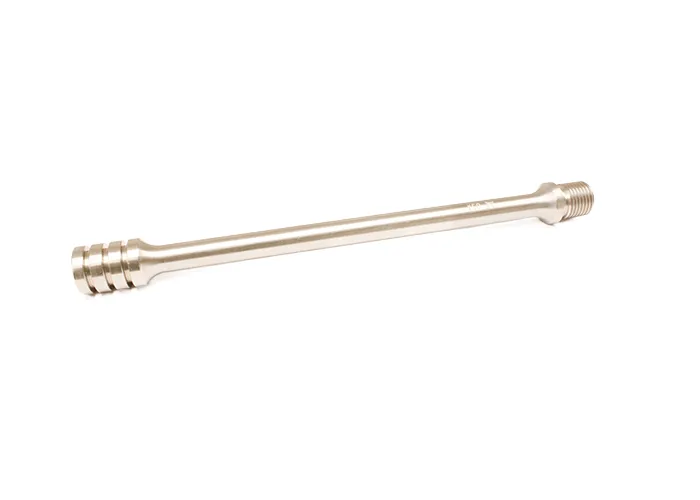
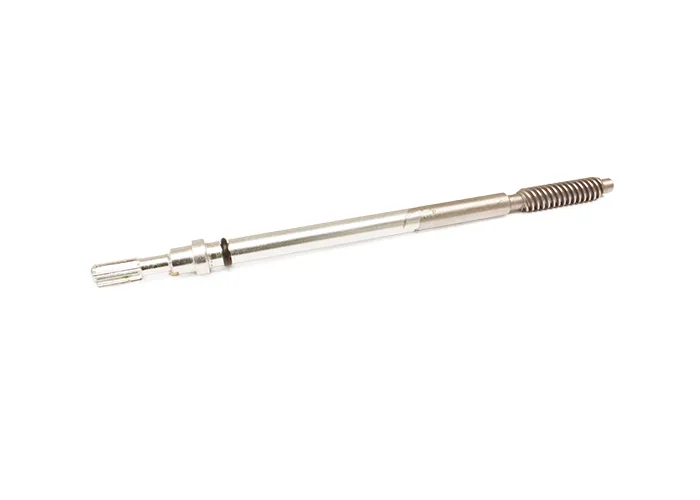
Galerie der CNC-Drehteile