
 German
 English
 Arabic
 French
 Italian
 Russian
 Spanish
Feinguss
China Custom Feinguss Dienstleistungen Gießerei
Direktes Angebot der Fabrik einholen
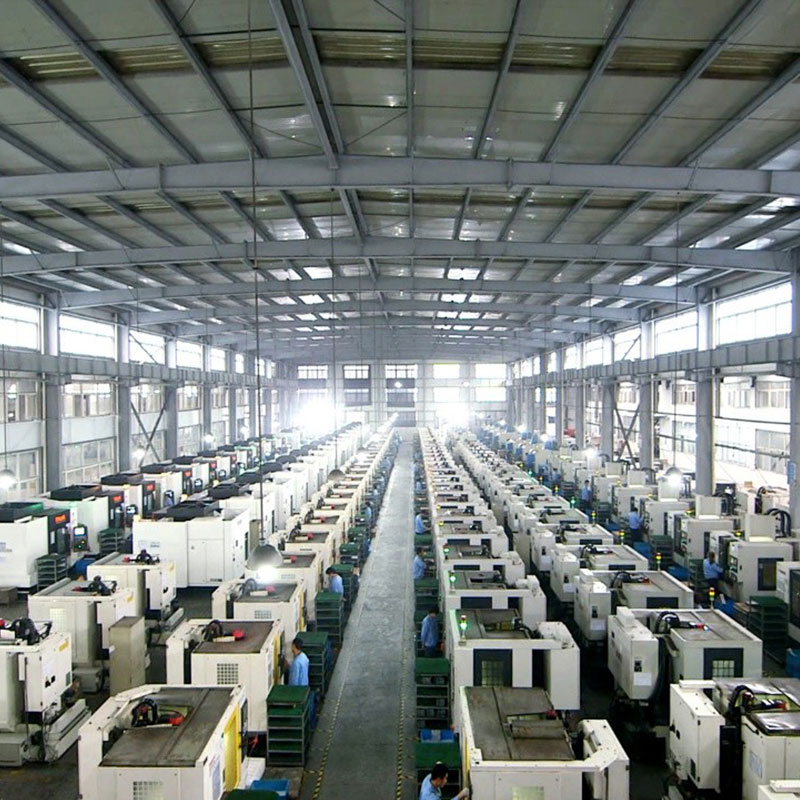
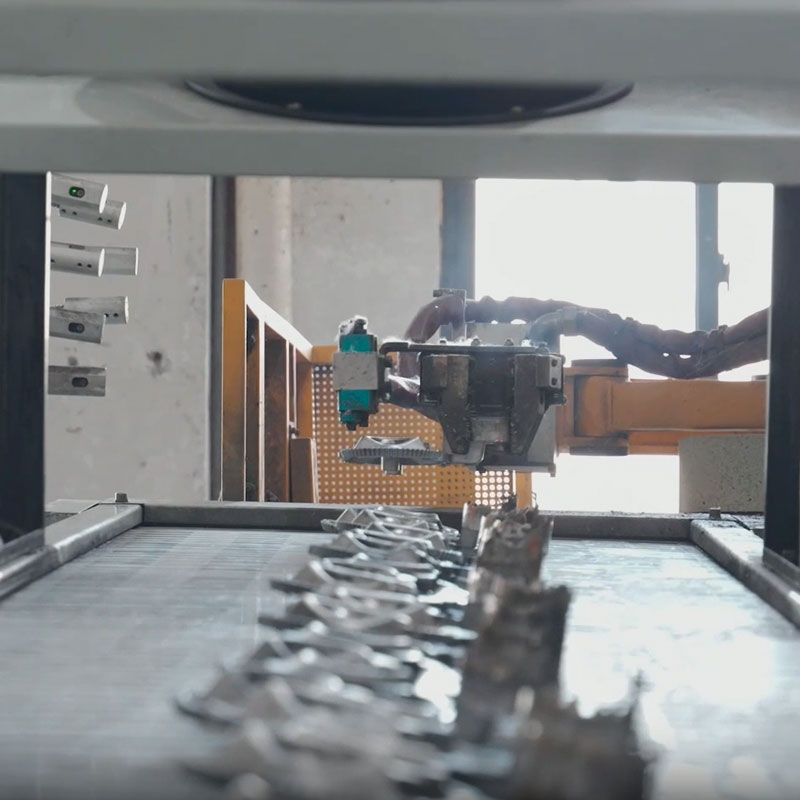
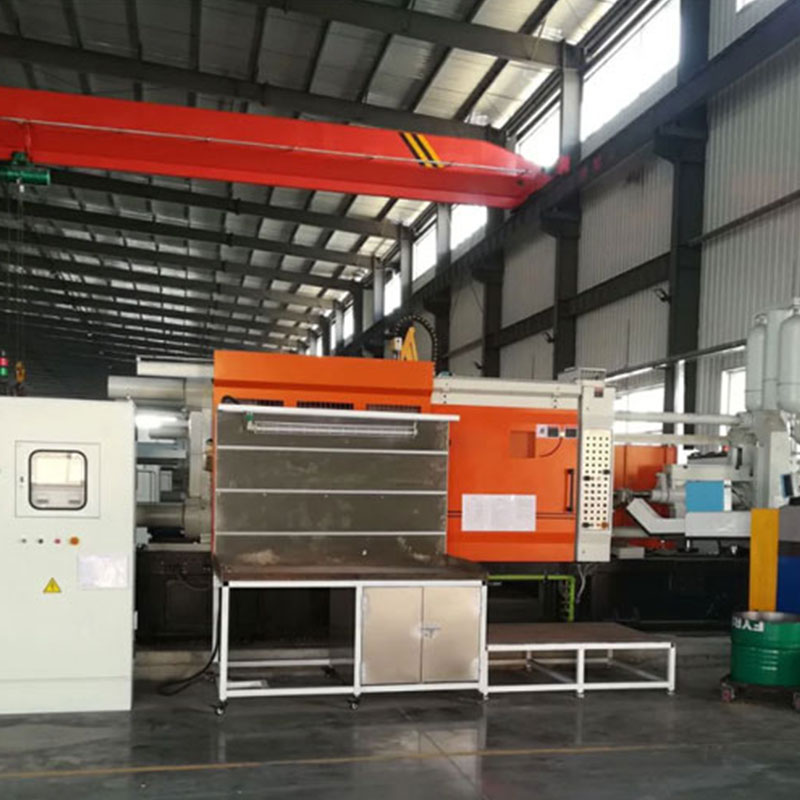
10 Jahre Erfahrung im Druckgießen
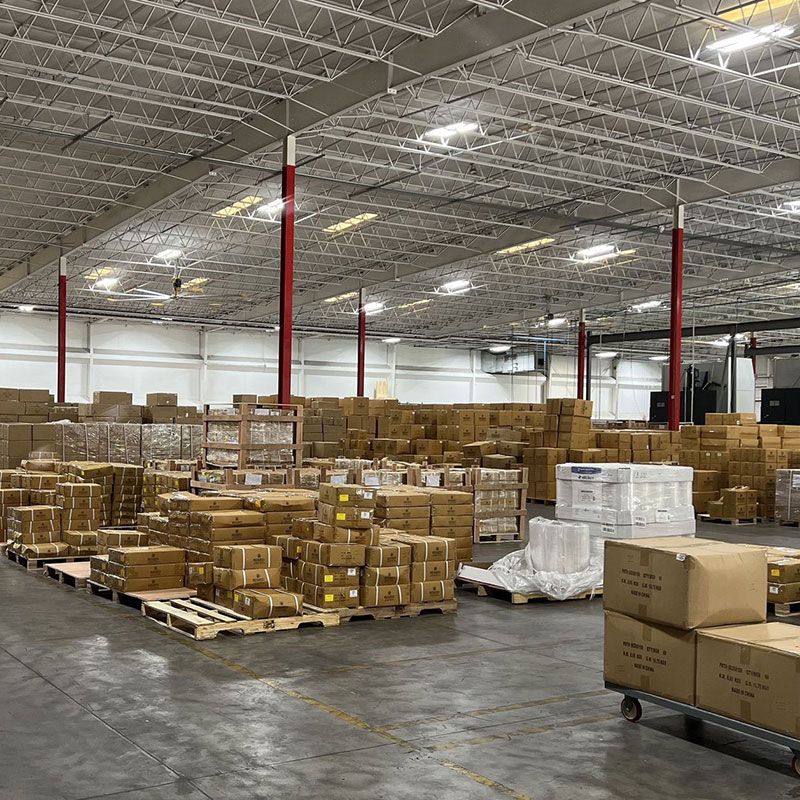
50.000 Quadratmeter Fabrikations- und Produktionsfläche
120 erfahrene Arbeitnehmer
10 Millionen Stück/Jahr
Spezialist für Luft- und Raumfahrt, Hochgeschwindigkeitszüge, Automobil- und Gartengeräte.
Automobil-Druckguss
Scojet-Feingussteile
Feinguss-Typen
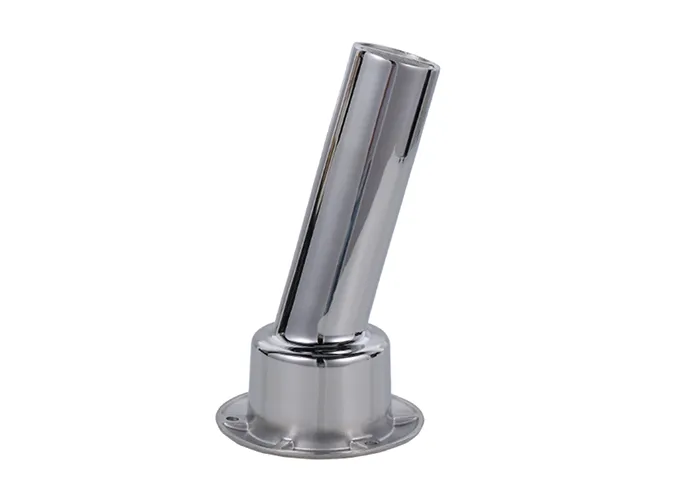
Feinguss aus Edelstahl
SCOJET-Verarbeitungsmöglichkeiten:
Maximales Gewicht: 50kg
Maximale Länge: 300 mm
Mindestwandstärke: 2 mm
Oberflächenrauhigkeit: Ra6.3μm
Typische Nachbearbeitungen: Beizen, Passivieren, Bearbeiten.
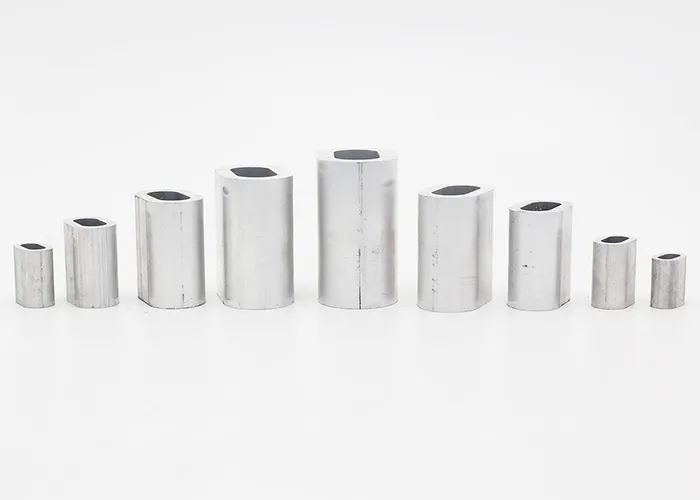
Aluminium-Feinguss
Aluminium-Feinguss ist ein Metallgussverfahren, bei dem industrielle Teile durch Nachbildung von Wachsmodellen mit Metall hergestellt werden.
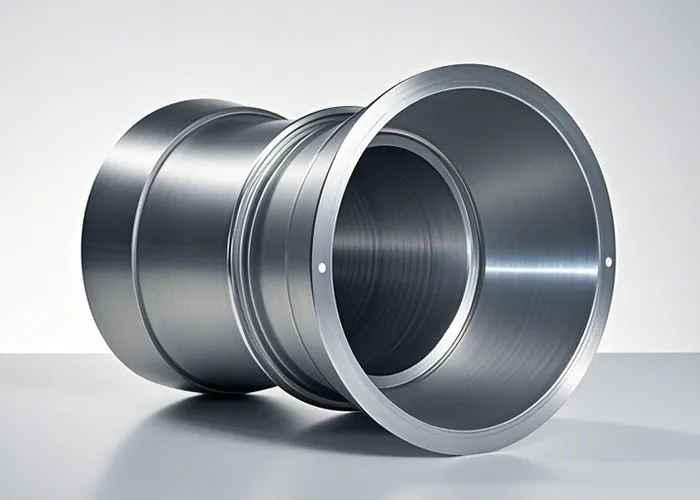
Dünnwandiger Feinguss
SCOJET-Verarbeitungsmöglichkeiten:
Abmessungstoleranzen: ±0,3 mm (Aluminiumlegierung)
Klasse CT4-6 (allgemeine Verwendung für Feinguss)
Oberflächenrauhigkeit: Ra ≤3,2 μm
Interner Fehler: Pinhole-Grad ≤ 2 Grad (Röntgenprüfung)
Keine Lunker, Risse
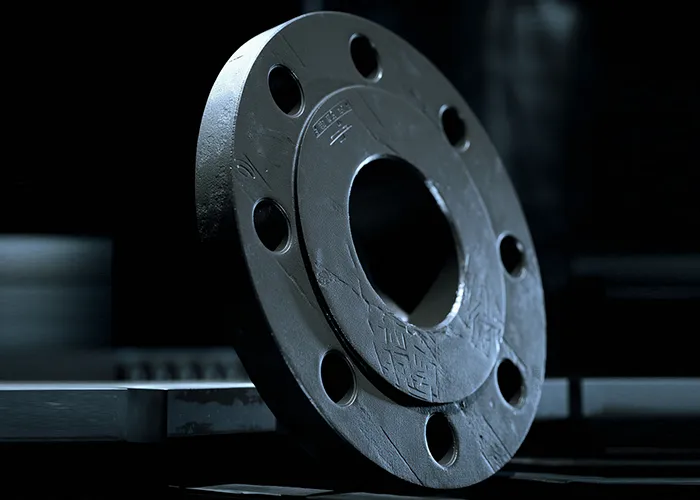
Wasserlöslicher Kern-Feinguss
Wasserlöslicher Kern-Feinguss ist ein Gießverfahren, bei dem wasserlösliche Materialien als Kerne verwendet werden. Es wird hauptsächlich zur Herstellung von Gussstücken mit komplexen inneren Hohlraumstrukturen eingesetzt.
Parameter des Feingusses
| Geschäftsarten | Inhalt der Dienstleistung | |
| Feinguss | Legierungsarten: Rostfreier Stahl/Superlegierung/Titanlegierung/Kobalt-Chrom-Legierung/Aluminiumlegierung Verfahren: Präzisions-Wachsmodellbau/Mehrschicht-Keramikschalenformung/Richtungsverfestigungstechnologie/Schalenbrandverfahren Nachbearbeiten: Schalenbrechen/Steigschneiden/Heiß-Isostatisches Pressen (HIP)/Chemische Reinigung | |
| Feinmechanische Bearbeitung | 5-Achsen-Präzisionsfinish/Komplexes Gleitschleifen/Elektrochemisches Entgraten | |
| Prüfung und Zertifizierung | Fluoreszierende Eindringprüfung/γ-Röntgenprüfung/Hochtemperatur-Kriechprüfung/Korngrößenbewertung (ASTM E112) | |
| Grundstoffe | Besondere Materialien | Technische Merkmale |
| Rostfreier Stahl | 316L/17-4PH/304 | Vakuumentgasung + gerichtete Erstarrung, Korngröße ≥6, HIP-Dichte 99,99% |
| Superlegierung | Inconel 718/Hastelloy X/K418 | Vakuumschmelzen + schnelles Abkühlen, Kriechfestigkeit (980℃/100h) ≥350MPa |
| Titan-Legierung | TC4/Ti-6Al-2Sn-4Zr-2Mo | β-Phasenkontrolltechnologie, Sauerstoffgehalt ≤0,15%, UT-Prüfung gemäß AMS 2631B |
| Besondere Behandlungen | Prozess-Kombinationen | |
| Aluminisierende Beschichtung | Dicke 80-150μm, Gewichtszunahme durch Oxidation <2mg/cm² bei 1100℃/200h | |
| Abscheidung aus der Gasphase | CrAlY-Beschichtung (HV1200), TBC-Wärmedämmschicht (YSZ-Material) | |
| Laser-Behandlung | Oberflächenumschmelzen (Kornfeinung auf 10μm), Eigenspannung ≤200MPa | |
| Kernausrüstung | Technische Parameter | Kapazität |
| Gießsystem | Vakuum-Induktionsschmelzofen (200 kg Fassungsvermögen), Steuerung der Abkühlgeschwindigkeit 0,5-50℃/s | Qualifizierungsrate für das Gießen einer Charge ≥98% |
| Feuerungsanlage | Programmgesteuerter Schalenofen (1600℃), Temperaturregelgenauigkeit ±5℃ | Kapazität eines einzelnen Ofens 500 kg/Batch, Energieverbrauch ≤120 kW-h/Ofen |
| System der Formgebung | 3D-Druckmaschine für Wachsmodelle (Genauigkeit ±0,1 mm), Wachsrückgewinnungsrate ≥95% | Monatliche Kapazität 20.000+ Wachsmodelle (min. Wandstärke 0,3mm) |
| Technische Indikatoren | ||
| Maßgenauigkeit | CT4-CT6-Güteklasse (±0,03-0,1mm), dünnwandige Verformung <0,05mm/m | GB/T 6414-2017,IATF 16949 |
| Mechanische Eigenschaften | Inconel 718: Streckgrenze ≥750MPa bei 650℃ | TC4-Titanlegierung: Ermüdungsfestigkeit (10^7 Zyklen) ≥500MPa |
| Besondere Leistung | Kriechfähigkeit der Superlegierung: ≥100h bei 980℃/150MPa | Medizinische Kobalt-Chrom-Legierung: Gussporosität ≤0,2% (ASTM F75) |
| Einhaltung der Normen | ||
| NADCAP AC7110 (Spezielle Verfahren) | AMS 4992A (Gießen von Titanlegierungen) | PED 2014/68/EU (Druckgeräte) |
Scojet-Feinguss Oberflächenbehandlung
| Material Typ | Spezifisches Material | Oberflächenbehandlung | Technische Merkmale |
| Gusseisen | HT250 Grauguss, QT500 Sphäroguss | Shot Peening, Nitrieren, Silanbehandlung | Kugelstrahlen entfernt Oberflächenverunreinigungen, Nitrieren erhöht die Härte; Silanbehandlung verbessert die Korrosionsbeständigkeit. |
| Stahlguss | ZG230-450, ZG310-570 | Laserstrahl-Auftragschweißen, Plasmaspritzen | Laserauftragsschweißen repariert Defekte, Plasmaspritzen sorgt für Hochtemperaturbeständigkeit (geeignet für Gasturbinenkomponenten). |
| Korrosionsbeständiger Stahlguss | GX40CrNiSi25-12 | Duplex-Diffusion (Chromdiffusion + Aluminiumdiffusion) | Oberfläche Cr-Al-Verbundschicht, Säure- und Laugenkorrosionsbeständigkeit nach ISO 5. |
| Aluminium-Matrix-Verbundwerkstoff | A356+20%SiC Teilchen | Mikro-Sandstrahlen + Silan-Kopplungsmittel | Die Festigkeit der Schnittstellenverbindung wurde durch 40% verbessert, die Verschleißfestigkeit erreicht HRC55. |
| Einkristalline Legierung auf Nickelbasis | Mar-M247 | Laserstrahl-Auftragschweißen + Duplex-Diffusion (Cr + Al) | Hitzebeständigkeit bis zu 1100℃, Kriechbeständigkeit um das 5-fache verbessert, verwendet für Flugzeugturbinenschaufeln. |
| Aluminium-Matrix-Verbundwerkstoff (Duplikat im Original) | A356+30%SiC Teilchen | Isostatisches Heißpressen + chemische Gasphasenabscheidung (CVD) Diamantbeschichtung | Die Verschleißfestigkeit erreicht HRC60, der Reibungskoeffizient 0,1 und ersetzt die herkömmlichen Bremsscheibenmaterialien. |
Was ist Feinguss?
Feinguss ist ein Herstellungsverfahren, bei dem ein Wachsmodell mit einem feuerfesten Keramikmaterial beschichtet wird. Sobald das keramische Beschichtungsmaterial trocken und gehärtet ist, wird das Wachs ausgeschmolzen und hinterlässt einen inneren Hohlraum, der die Form des Endprodukts hat. In den Hohlraum, in dem sich das Wachsmodell befand, wird geschmolzenes Metall gegossen. Das Metall erstarrt im keramischen Hohlraum, kühlt ab, und die Keramik wird aus dem Metallguss entfernt. Das Ergebnis dieses Verfahrens ist ein metallisches Präzisionsbauteil, das für eine breite Palette von Anwendungen in verschiedenen Industriezweigen verwendet werden kann.
Warum wird das Feingussverfahren auch als Wachsausschmelzverfahren bezeichnet?
Wachsausschmelzverfahren ist eine sehr wörtliche alternative Bezeichnung für dieses Verfahren. Die Einbettmasse aus feuerfestem Material ist ein Überzug, der nass über ein Wachsmodell geformt wird. Dieser Überzug wird dann getrocknet, bevor er bei hoher Temperatur gebrannt wird. Dies dient zwei Zwecken.
Zunächst wird die feuerfeste Einbettmasse verfestigt und chemisch geschmolzen, um einen festen Werkstoff zu bilden.
Zweitens wird das Wachs weggebrannt, wodurch die Einbettmasse zu einem zähen Hohlkörper wird, der das nicht mehr vorhandene Wachs perfekt und präzise als Raum darstellt, der mit Metall gefüllt werden soll. Auf diese Weise geht das Wachs verloren, daher auch der Name des Verfahrens.
Wie unterscheidet sich der Feinguss von anderen Gussarten?
Bei allen Gießverfahren wird ein hitzebeständiger Hohlraum, der die Form des gewünschten Teils hat, als Volumen verwendet, das mit flüssigem Metall gefüllt wird, das nach dem Erstarren entfernt wird. Die Art und Weise, wie der Hohlraum geformt wird, ist das Hauptunterscheidungsmerkmal der Gießverfahren. Beim Druckguss wird ein zweiteiliges (oder mehrteiliges) Hohlraumwerkzeug aus gehärtetem Stahl verwendet, das aufwändig und präzise aus Knüppelmaterial gefertigt wird. Beim Sandguss wird ein Hohlraum gebildet, indem Sand mit einem Bindemittel um ein wiederverwendbares Modell oder eine Vorlage des Teils gepackt wird. Beim Feinguss wird der Hohlraum durch Trocknen und anschließendes Brennen einer Haut aus feuerfestem Material über einem Modell oder einer Vorlage gebildet, die ein Opfer darstellt.
Präzision und Detailgenauigkeit sind je nach Gießverfahren sehr unterschiedlich. Druckguss ist hochpräzise, obwohl das Kokillengießen (Gießen) weniger präzise ist als die verschiedenen Formen des Druckgusses. Druckguss erleichtert den Ausgleich der Schrumpfung, wodurch die Form und die Abmessungen des Hohlraums im Gussteil besser erhalten bleiben bzw. wiedergegeben werden. Druckgussteile können eine sehr hohe Detailgenauigkeit aufweisen, sofern diese Details aus den Werkzeugmerkmalen extrahiert werden können. Sandguss ist von mäßiger Präzision, da sich das Verfahren nicht dazu eignet, sehr genaue und wiederholbare Hohlräume zu bilden. Es können nur relativ dicke Abschnitte und grobe Details erhalten werden. Feinguss ist bekannt für seine Kombination aus Präzision und feinen Details, wobei die hohen Vorlaufkosten des Druckgusses vermieden werden.
Schritte des Feingussverfahrens (verlorenes Wachs)

Wie lange dauert es, bis der Feinguss fertig ist?
Die Dauer des Feingusses hängt von mehreren Faktoren ab: vom zu gießenden Material, von der Konstruktion und von den verwendeten Maschinen. Bei kleinen Gussstücken (unter 1 kg) kann es beispielsweise 5 bis 7 Tage dauern, bis eine gießfertige Küvette vollständig bearbeitet ist.
Wie genau ist Feinguss?
Das Feingussverfahren ist sehr genau bei der Herstellung präziser Reproduktionen des Modells, wenn die Küvette mit Geschick und Sorgfalt vorbereitet wurde. Die Genauigkeit des Modells hängt in hohem Maße von dem zur Herstellung verwendeten Verfahren ab. Die Präzision des Wachsmodells lässt sich durch eine Reihe von Techniken verbessern. Wird das Modell beispielsweise in einem Werkzeug geformt, kann der Einspritzdruck des Wachses angepasst werden, um Maßfehler zu verringern. Teile des Modells, die hohe Präzision erfordern, können auch nachbearbeitet oder "geprägt" werden (Pressformen mit einem präzisen Stahlhohlraum in zwei Teilen).
Schritte des Feingussverfahrens bei Soject
Die folgenden Schritte befolgen wir, um Teile mit komplexen Geometrien und komplizierten Details herzustellen.
Ein Muster, das die Geometrie des fertigen Teils nachbildet, wird mit einer von zwei Hauptmethoden hergestellt:
a. Baue eine Wachsinjektionsform
b. 3D-Druckmuster
Wenn eine Wachsinjektionsform verwendet wird, besteht der erste Schritt in der Konstruktion und dem Bau einer Metallform aus Aluminium oder Stahl. Diese Matrize erzeugt eine Wachsnachbildung des gewünschten Teils, indem geschmolzenes Wachs unter hohem Druck in die Kavität gespritzt wird. Die Matrize kann als einfaches manuelles Werkzeug mit einer Kavität oder als komplexes automatisches Werkzeug mit mehreren Kavitäten hergestellt werden, je nach Volumenanforderungen.
Wenn ein 3D-Druckmuster verwendet werden soll, wird ein CAD-Modell, das die Teilegeometrie enthält, an einen Drucker geschickt und das Teil gedruckt.
Anschließend werden die Wachsmodelle auf Kufen zu einem fertigen Baum zusammengesetzt, der dann getaucht werden kann.
Die Baugruppe wird dann in einen hochwertigen Keramikschlamm getaucht, um eine keramische Hülle um den Wachsbaum zu bilden.
Nach dem Auftragen des Schlickers werden Sandpartikel auf die Oberfläche der nassen Baumgruppe gestreut. Dies trägt dazu bei, die Beschichtungsschicht auf der Oberfläche der Wachsbaugruppe zu verdicken und zu verstärken.
Wiederholen Sie die Schritte 2 und 3, bis der Aufbau die gewünschte Schalendicke erreicht hat. Anschließend lässt man die Baugruppe aushärten und trocknen.
Das Wachs in der neu hergestellten Schale wird nun entfernt. Das Entparaffinieren erfolgt in einem Dampfentparaffinierungsautoklaven oder einem Flammenofen.
Nun wird das gewünschte geschmolzene Metall in den vorgewärmten Formhohlraum gegossen.
Die Form bleibt dann stehen, um das geschmolzene Metall abkühlen und erstarren zu lassen, das dann das endgültige Gussteil wird.
Das Schalenmaterial wird dann durch die Verfahren Hammerschlag, Vibration und Stahlkornstrahlen entfernt.
Die fertigen Teile werden dann vom Anschnitt- und Angusssystem freigeschnitten.
Anschließend werden verschiedene Endbearbeitungstechniken wie Schleifen, Sandstrahlen und Beschichten eingesetzt, um die gewünschte Endoberfläche zu erzielen.
Nach Abschluss der Endbearbeitung werden die Teile auf Oberflächen- und Oberflächenfehler geprüft. Die Oberflächen werden visuell und mit fluoreszierendem Eindringmittel geprüft, während für die Identifizierung von Fehlern unterhalb der Oberfläche Röntgenstrahlen eingesetzt werden.
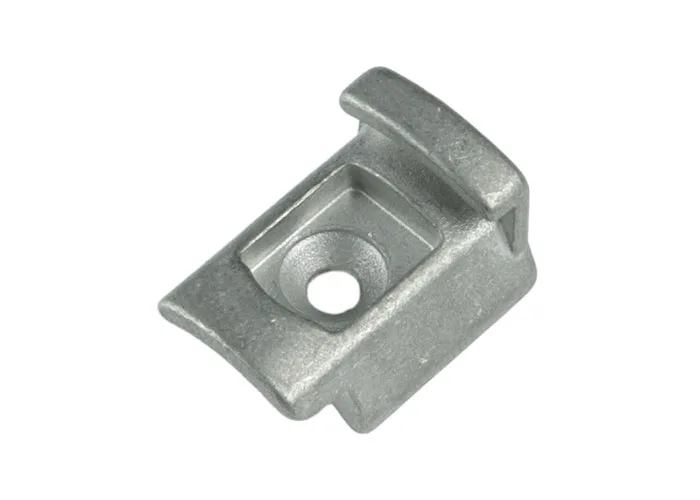
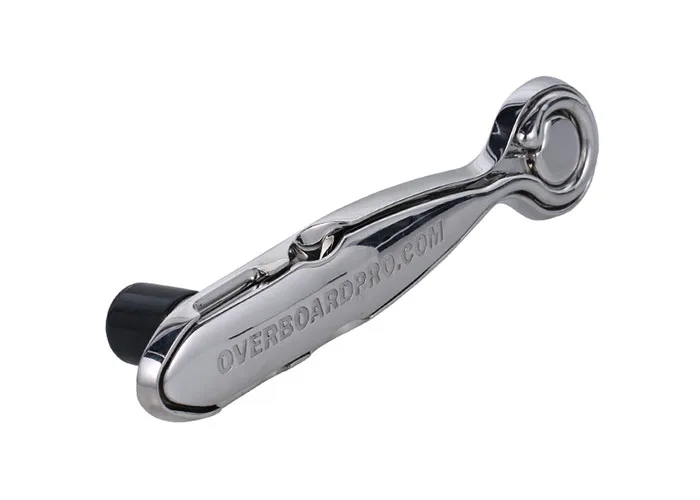
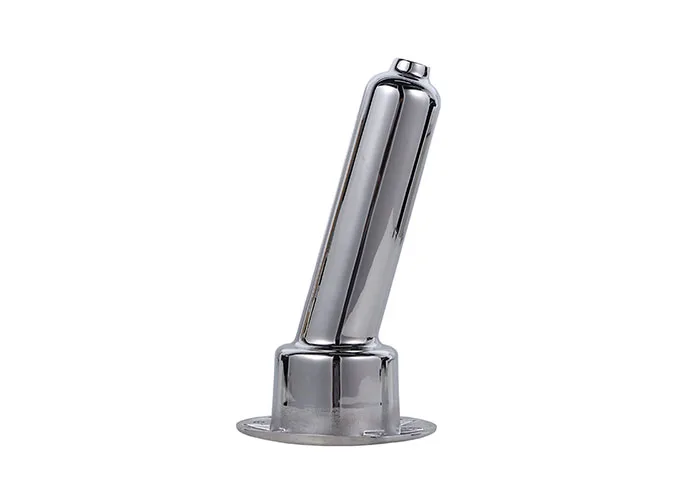
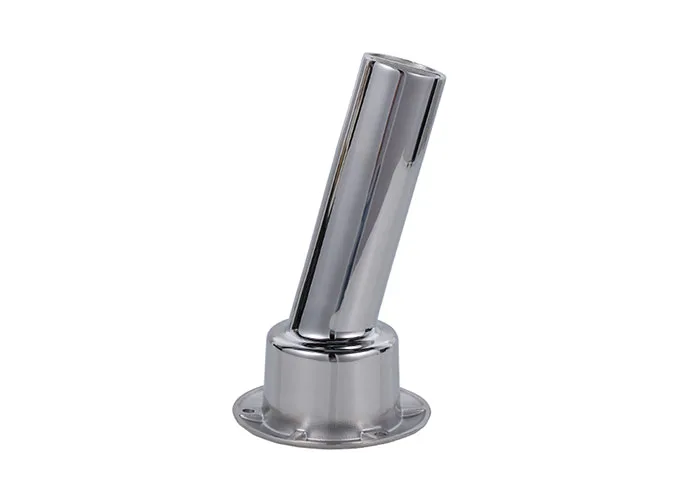
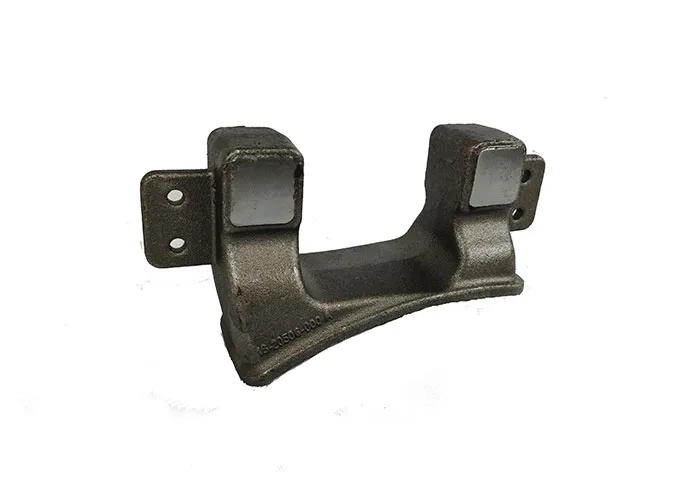
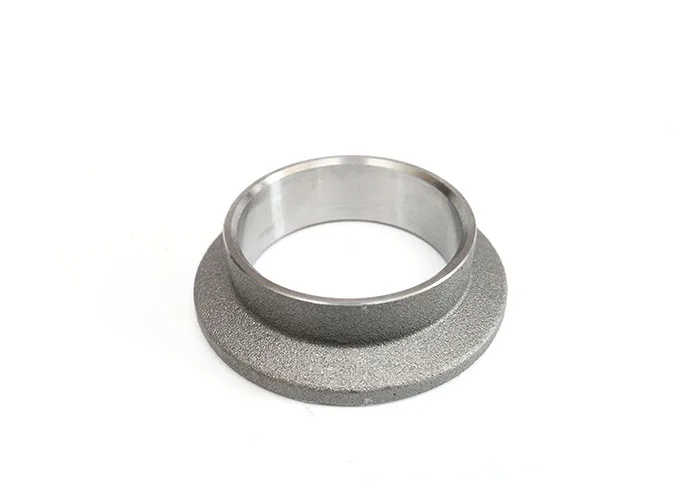
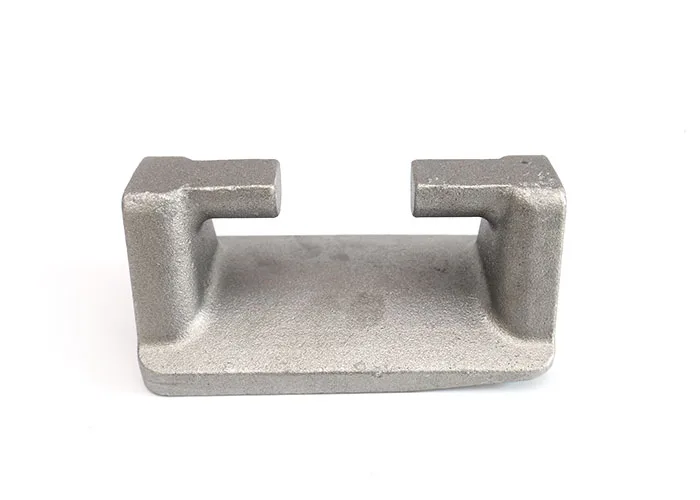
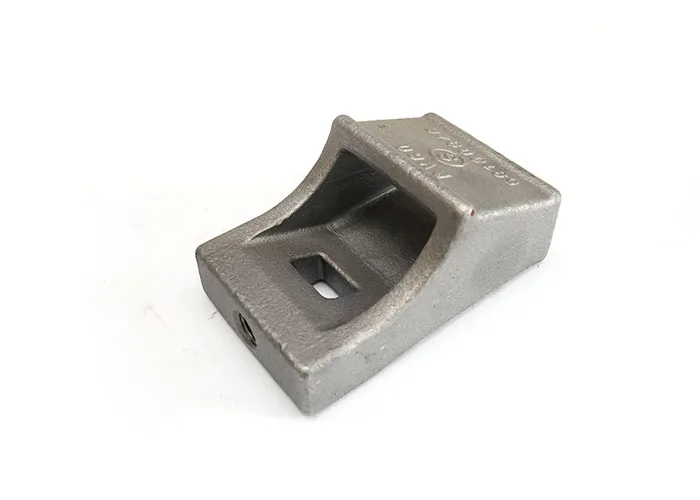
Galerie des Feingusses



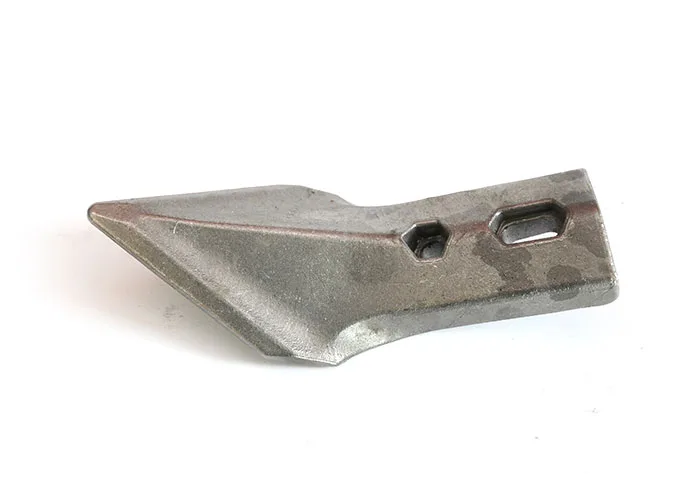
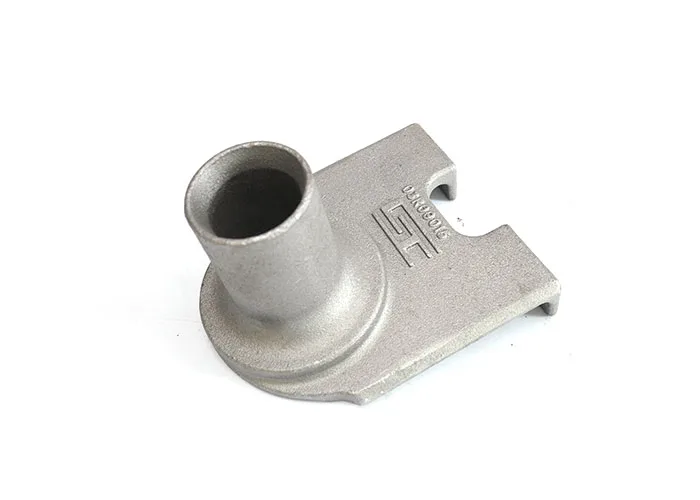

Anwendungen
Garten-Maschine
Automobilindustrie
Wohnungseinrichtung
Medizinische Ausrüstung
Marine
Feinguss FAQ
Hier sind die wichtigsten Faktoren, die zu berücksichtigen sind:
Teilkomplexität: Ideal für komplizierte Geometrien und dünnwandige Bauteile (z. B. Turbinenschaufeln, Luft- und Raumfahrtteile).
Materialtyp: Geeignet für Hochtemperaturlegierungen (z. B. rostfreier Stahl, Aluminium, Superlegierungen).
Oberflächengüte und Präzision: Erzielt CT4-6 Maßgenauigkeit und Ra 1,6-3,2 μm Oberflächenrauheit.
Chargengröße: Kostengünstig für mittlere bis hohe Stückzahlen aufgrund der hohen Werkzeugkosten.
Materialprüfung: Überprüfen Sie die Reinheit des Rohmaterials (z. B. Wachs, Keramikschlamm).
Beschichtung der Schale: Überwachen Sie die Schichtdicke (5-6 mm) und die Trocknungsbedingungen, um Risse zu vermeiden.
Maßkontrollen: Verwenden Sie 3D-Scanner oder CMM für kritische Toleranzen.
Zerstörungsfreie Prüfung (NDT): Röntgen- oder Ultraschallprüfung auf innere Mängel.
Behandlungen nach dem Casting: Wärmebehandlung und Oberflächenbehandlung (z. B. Polieren, Eloxieren).
Vorteile des Feingusses gegenüber anderen Gießverfahren
- Präzision: Höhere Genauigkeit als Sandguss (CT10-13) und vergleichbar mit Druckguss (CT5-7).
- Komplexität: Es können Teile mit inneren Hohlräumen und feinen Details hergestellt werden, die bei der maschinellen Bearbeitung nicht möglich sind.
- Flexibilität des Materials: Unterstützt Legierungen wie Titan und Superlegierungen auf Nickelbasis.
Nachteile im Vergleich zu anderen Methoden
- Kosten: Höhere Werkzeug- und Arbeitskosten im Vergleich zum Sandguss.
- Zykluszeit: Länger aufgrund des mehrstufigen Aufbaus der Schale.
Im Folgenden werden die wichtigsten Kosten des Feingusses aufgeführt:
Werkzeuge: Wachsmodellformen und Keramikschalenwerkzeuge (insgesamt ~40%).
Materialien: Hochreines Wachs, feuerfeste Keramiken und Metalllegierungen.
Arbeit: Fachkräfte für die Beschichtung der Schalen, die Entparaffinierung und die Endbearbeitung.
Nachbearbeitung: Spanende Bearbeitung, Wärmebehandlung und Qualitätskontrollen.
Energie: Hochtemperaturofenbetrieb zum Schalenbacken und Metallschmelzen.
Der typische Zeitplan umfasst:
Erstellung von Mustern: 1-3 Tage (Wachsinjektion und Montage).
Rohbau: 3-7 Tage (6-8 Beschichtungsschichten mit Trocknungsintervallen).
Entparaffinieren und Brennen: 1-2 Tage.
Gießen und Kühlen: Stunden bis Tage (je nach Größe des Teils).
Nachbearbeitung: 2-5 Tage (Schneiden, Schleifen, Inspektionen).
Vorlaufzeit insgesamt: 2-6 Wochen für Standardteile.
Standardbereich:
Gewicht: Normalerweise <25 kg, aber spezialisierte Verfahren können bis zu 500 kg für rostfreien Stahl verarbeiten.
Abmessungen: Max. 1.500 mm Länge für industrielle Bauteile.
Dünne Wände: Bis zu 0,3 mm für Aluminiumlegierungen.
Beschränkungen: Größere Teile erfordern einen segmentierten Werkzeugbau und höhere Kosten.