
 French
 English
 Arabic
 German
 Italian
 Russian
 Spanish
Moulage à la cire perdue
China Custom investment Casting Services foundry
Get Factory direct Quote
10 ans d'expérience dans le moulage sous pression
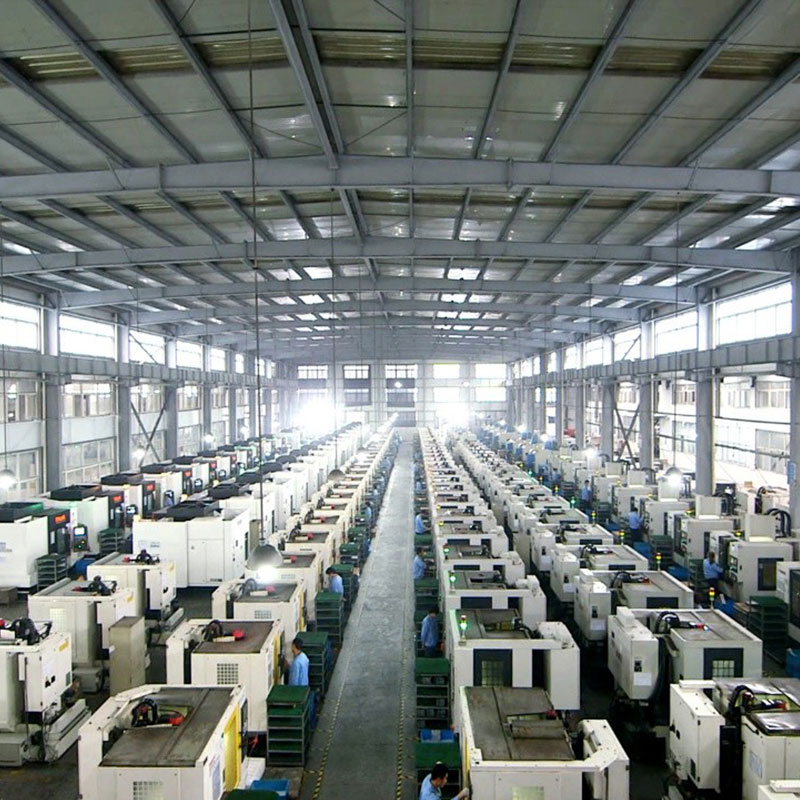
50 000 m² d'espace de fabrication et de production
120 travailleurs expérimentés
10 millions de pcs/an
Spécialiste de l'aérospatiale, des trains à grande vitesse, de l'automobile et du matériel de jardinage.
automotive die casting
Scojet Investment Casting Parts
Investment Casting Types
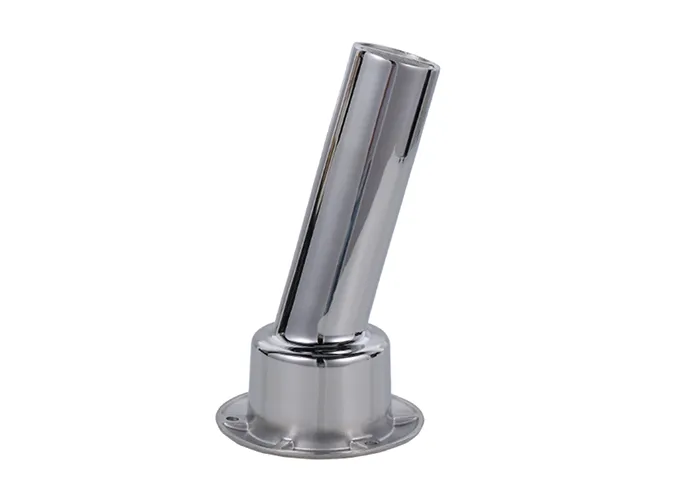
Stainless Steel Investment Casting
SCOJET processing capabilities:
Maximum weight: 50kg
Maximum length: 300mm
Minimum wall thickness: 2mm
Surface roughness: Ra6.3μm
Typical post-processing: pickling, passivation, machining.
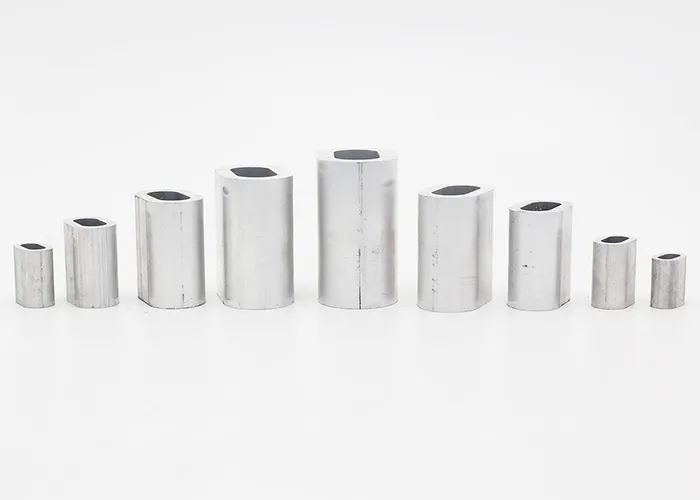
Aluminum Investment Casting
Aluminum Investment Casting is a metal casting process that makes industrial parts by replicating wax patterns with metal.
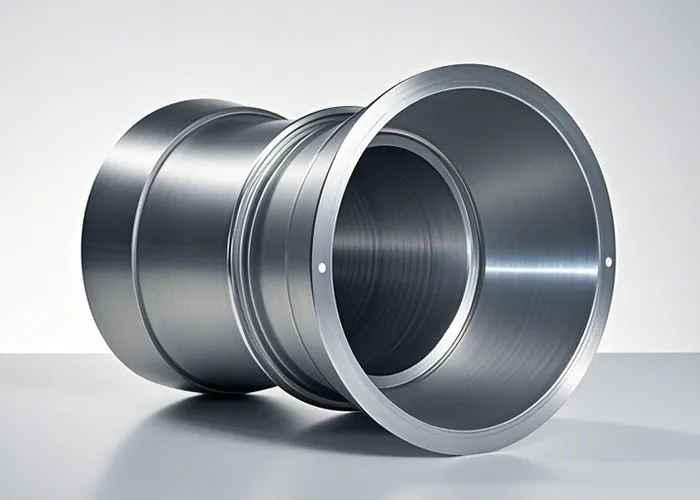
Thin Wall Investment Casting
SCOJET processing capabilities:
Dimensional Tolerances: ±0.3 mm (aluminum alloy)
Class CT4-6 (general purpose for investment casting)
Surface Roughness: Ra ≤3.2 μm
Internal Flaw: Pinhole degree ≤ 2 grade (X-ray inspection)
No shrinkage holes, cracks
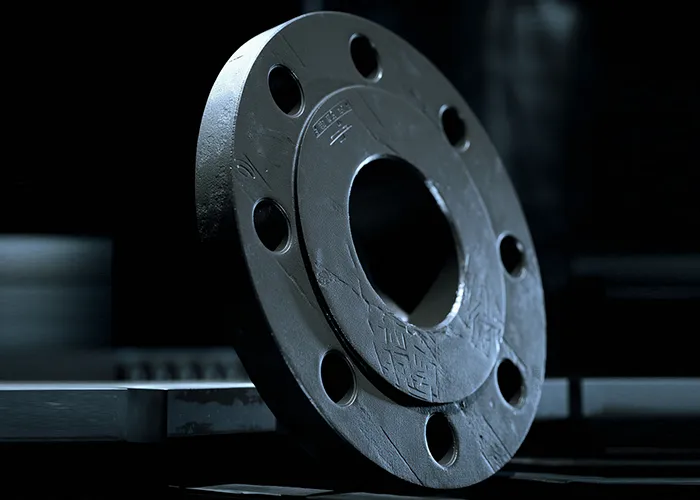
Water Soluble Core Investment Casting
Water-Soluble Core Investment Casting is a casting process that uses water-soluble materials as cores, mainly used to manufacture castings with complex internal cavity structures.
Investment Casting Parameters
| Business Types | Service Content | |
| Moulage à la cire perdue | Alloy Types: Stainless steel/Superalloy/Titanium alloy/Cobalt-chromium alloy/Aluminum alloy Processes: Precision wax pattern making/Multi-layer ceramic shell molding/Directional solidification technology/Shell firing process Post-processing: Shell breaking/Riser cutting/Hot Isostatic Pressing (HIP)/Chemical cleaning | |
| Precision Machining | 5-axis precision finishing/Complex runner polishing/Electrochemical deburring | |
| Testing & Certification | Fluorescent penetrant testing/γ-ray inspection/High-temperature creep testing/Grain size rating (ASTM E112) | |
| Base Materials | Specific Materials | Caractéristiques techniques |
| Acier inoxydable | 316L/17-4PH/304 | Vacuum degassing + directional solidification, grain size ≥6, HIP density 99.99% |
| Superalloy | Inconel 718/Hastelloy X/K418 | Vacuum melting + rapid cooling, creep strength (980℃/100h) ≥350MPa |
| Alliage de titane | TC4/Ti-6Al-2Sn-4Zr-2Mo | β-phase control technology, oxygen content ≤0.15%, UT inspection compliant with AMS 2631B |
| Special Treatments | Process Combinations | |
| Aluminizing Coating | Thickness 80-150μm, oxidation weight gain <2mg/cm² at 1100℃/200h | |
| Vapor Deposition | CrAlY coating (HV1200), TBC thermal barrier coating (YSZ material) | |
| Laser Treatment | Surface remelting (grain refinement to 10μm), residual stress ≤200MPa | |
| Core Equipment | Technical Parameters | Capacity |
| Pouring System | Vacuum induction melting furnace (200kg capacity), cooling rate control 0.5-50℃/s | Single-batch pouring qualification rate ≥98% |
| Firing System | Program-controlled shell firing furnace (1600℃), temperature control accuracy ±5℃ | Single furnace capacity 500kg/batch, energy consumption ≤120kW·h/furnace |
| Molding System | 3D printed wax pattern machine (accuracy ±0.1mm), wax recovery rate ≥95% | Monthly capacity 20,000+ wax patterns (min. wall thickness 0.3mm) |
| Technical Indicators | ||
| Dimensional Accuracy | CT4-CT6 grade (±0.03-0.1mm), thin-wall deformation <0.05mm/m | GB/T 6414-2017,IATF 16949 |
| Mechanical Properties | Inconel 718: Yield strength ≥750MPa at 650℃ | TC4 titanium alloy: Fatigue strength (10^7 cycles) ≥500MPa |
| Special Performance | Superalloy creep life: ≥100h at 980℃/150MPa | Medical cobalt-chromium alloy: Casting porosity ≤0.2% (ASTM F75) |
| Compliance Standards | ||
| NADCAP AC7110 (Special Processes) | AMS 4992A (Titanium Alloy Casting) | PED 2014/68/EU (Pressure Equipment) |
scojet investment casting Surface Treatment
| Type de matériau | Matériau spécifique | Traitement de surface | Caractéristiques techniques |
| Cast Iron | HT250 gray cast iron, QT500 ductile iron | Shot Peening, Nitriding, Silane Treatment | Shot peening removes surface impurities, nitriding increases hardness; silane treatment enhances corrosion resistance. |
| Cast Steel | ZG230-450, ZG310-570 | Laser Cladding, Plasma Spraying | Laser cladding repairs defects, plasma spraying provides high-temperature resistance (suitable for gas turbine components). |
| Corrosion-Resistant Cast Steel | GX40CrNiSi25-12 | Duplex Diffusion (Chromium Diffusion + Aluminum Diffusion) | Surface Cr-Al composite layer, acid and alkali corrosion resistance rated ISO 5. |
| Aluminum Matrix Composite | A356+20%SiC particles | Micro Sandblasting + Silane Coupling Agent | Interface bonding strength improved by 40%, wear resistance reaches HRC55. |
| Nickel-Based Single Crystal Alloy | Mar-M247 | Laser Cladding + Duplex Diffusion (Cr + Al) | Heat resistance up to 1100℃, creep resistance improved by 5 times, used for aircraft turbine blades. |
| Aluminum Matrix Composite (duplicate in original) | A356+30%SiC particles | Hot Isostatic Pressing + Chemical Vapor Deposition (CVD) Diamond Coating | Wear resistance reaches HRC60, friction coefficient 0.1, replacing traditional brake disc materials. |
Qu'est-ce que la fonderie de précision ?
Le moulage à la cire perdue est un processus de fabrication dans lequel un modèle en cire est recouvert d'un matériau céramique réfractaire. Une fois que le matériau de revêtement céramique est sec et durci, la cire est fondue et laisse une cavité interne de la forme de la géométrie du produit final. Le métal en fusion est versé dans la cavité où se trouvait le modèle en cire. Le métal se solidifie dans la cavité en céramique, se refroidit et la céramique est retirée de la coulée de métal. Le résultat de ce processus est un composant métallique de précision nette ou quasi nette qui peut être utilisé pour un large éventail d'applications dans diverses industries.
Pourquoi le moulage à la cire perdue est-il également appelé le procédé de la cire perdue ?
La cire perdue est un nom alternatif très littéral pour le processus. L'investissement dans le matériau réfractaire est un revêtement qui est formé à l'état humide, sur un modèle de cire. Ce revêtement est ensuite mis à sécher avant d'être cuit à haute température. Ce procédé a deux objectifs.
Tout d'abord, le revêtement réfractaire est solidifié et fusionné chimiquement pour former un matériau résistant.
Ensuite, la cire est brûlée, ce qui fait du revêtement un corps dur et creux qui représente parfaitement et précisément la cire absente, en tant qu'espace à remplir avec du métal. La cire est donc perdue, d'où le nom du procédé.
En quoi le moulage à la cire perdue diffère-t-il des autres types de moulage ?
Toutes les méthodes de coulée utilisent une cavité résistante à la chaleur qui a la forme de la pièce souhaitée comme volume à remplir de métal liquide, qui est retiré une fois solidifié. Le moyen par lequel la cavité est formée est le principal facteur de différenciation des méthodes de moulage. Le moulage sous pression utilise un outil en acier trempé en deux parties (ou plus) qui est usiné avec précision et à grands frais à partir d'une billette. Le moulage au sable forme une cavité en tassant du sable avec un agent liant autour d'un modèle réutilisable ou d'un master de la pièce. Le moulage à la cire perdue forme la cavité en séchant puis en cuisant au four une peau de matériau réfractaire sur un modèle ou une matrice sacrificielle.
La précision et l'étendue des détails varient considérablement d'une méthode de moulage à l'autre. Le moulage sous pression est une méthode de haute précision, bien que le moulage par gravité (coulée) soit moins précis que les diverses formes de moulage sous pression. Le moulage sous pression facilite la compensation du retrait, ce qui permet de conserver/refléter plus fidèlement la forme et les dimensions de la cavité dans la pièce moulée. Les pièces moulées sous pression peuvent conserver des niveaux de détail très élevés, pour autant que ces détails puissent être extraits des caractéristiques de l'outil. Le moulage au sable est d'une précision moyenne car le processus ne se prête pas à la formation de cavités très précises et reproductibles. Il ne permet de conserver que des sections relativement épaisses et des détails grossiers. Le moulage à la cire perdue est réputé pour sa combinaison de précision et de détails fins, tout en évitant les coûts initiaux importants du moulage sous pression.
Étapes du processus de la fonte de précision (cire perdue)

Combien de temps faut-il pour terminer le moulage à la cire perdue ?
Le temps nécessaire à la réalisation d'une coulée à la cire perdue dépend de plusieurs facteurs, notamment : le matériau coulé, la conception et les machines utilisées. Pour les petites pièces coulées, inférieures à 1 kg, par exemple, le traitement complet d'un flacon prêt à être coulé peut prendre de 5 à 7 jours.
Quelle est la précision du moulage à la cire perdue ?
Le procédé de moulage à la cire perdue permet de créer des reproductions précises du modèle lorsque le flacon a été préparé avec soin et compétence. La précision du modèle dépend fortement du processus de fabrication utilisé. Plusieurs techniques peuvent être utilisées pour améliorer la précision du modèle en cire. Par exemple, si le modèle est moulé dans un outil, la pression d'injection de la cire peut être ajustée pour modérer les erreurs dimensionnelles. Les parties du modèle nécessitant une grande précision peuvent également être post-usinées ou "monnayées" (moulées à la presse avec une cavité précise en acier en deux parties).
Étapes du processus de moulage à la cire perdue chez Soject
Les étapes suivantes sont celles que nous suivons pour produire des pièces aux géométries complexes et aux détails compliqués.
Un modèle qui reproduit la géométrie de la pièce finie est réalisé à l'aide de l'une des deux méthodes principales :
a. Construire une matrice d'injection de cire
b. Modèle d'impression 3D
● Si une matrice d'injection de cire sera utilisée, la première étape consiste à concevoir et à construire une matrice métallique en aluminium ou en acier. Cette matrice crée une réplique en cire de la pièce souhaitée en injectant de la cire fondue sous haute pression dans la cavité. La matrice peut être fabriquée comme un simple outil manuel à une seule cavité ou comme un outil automatique complexe à plusieurs cavités, en fonction du volume requis.
● Si un modèle imprimé en 3D sera utilisé, un modèle CAO qui contient la géométrie de la pièce est envoyé à une imprimante et la pièce est imprimée.
Ensuite, les motifs en cire sont assemblés sur des patins et forment un arbre fini, prêt à être trempé.
L'assemblage est ensuite plongé dans une pâte céramique de haute qualité afin de construire une coque en céramique autour de l'arbre en cire.
Après l'application de la bouillie, des particules de sable sont déposées sur la surface de l'arbre mouillé. Cela permet d'épaissir et de renforcer la couche d'enduit sur la surface de l'assemblage en cire.
Répéter les étapes 2 et 3 jusqu'à ce que l'assemblage atteigne l'épaisseur de coque souhaitée. L'assemblage est ensuite laissé à prendre et à sécher.
La cire à l'intérieur de l'enveloppe nouvellement construite est maintenant enlevée. Le déparaffinage s'effectue dans un autoclave de déparaffinage à la vapeur ou dans un four à feu vif.
Le métal en fusion souhaité est ensuite versé dans la cavité préchauffée du moule.
Le moule reste ensuite en place pour permettre au métal fondu de refroidir et de se solidifier, ce qui donne le moulage final.
Le matériau de la coquille est ensuite éliminé par des procédés de défonçage au marteau, de vibration et de sablage à la grenaille d'acier.
Les pièces finies sont ensuite coupées hors du système de glissières et de canaux.
Diverses techniques de finition sont ensuite utilisées, notamment le meulage, le sablage et le revêtement, afin d'obtenir la surface finale souhaitée.
Une fois les opérations de finition terminées, les pièces sont inspectées pour détecter les défauts de surface et de sub-surface. Un contrôle visuel et par ressuage est effectué pour les surfaces et les rayons X sont utilisés pour l'identification des défauts sous la surface.
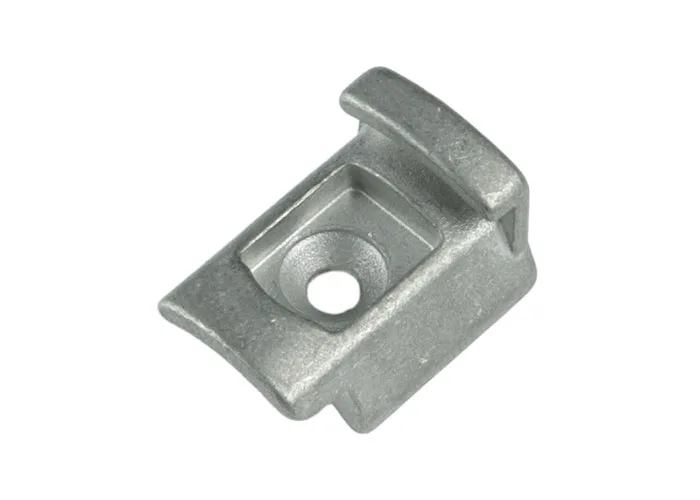
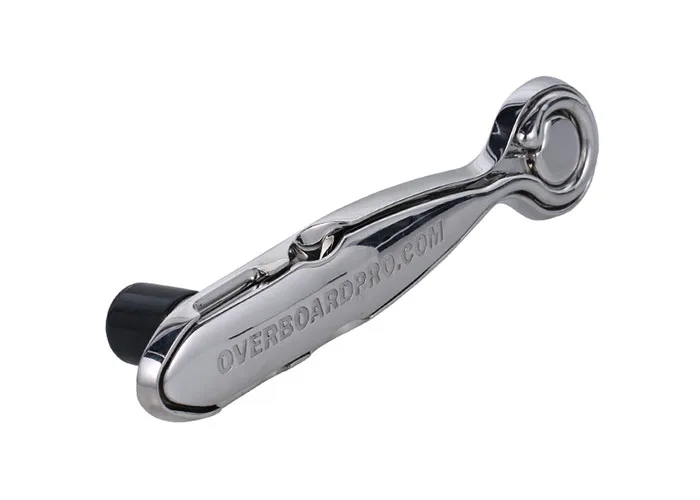
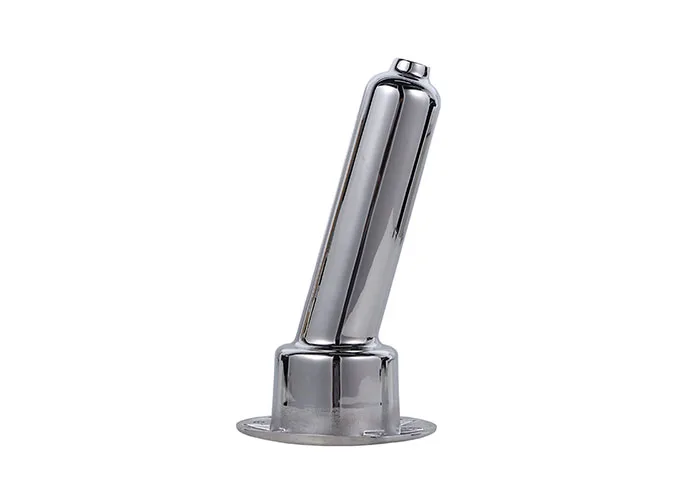
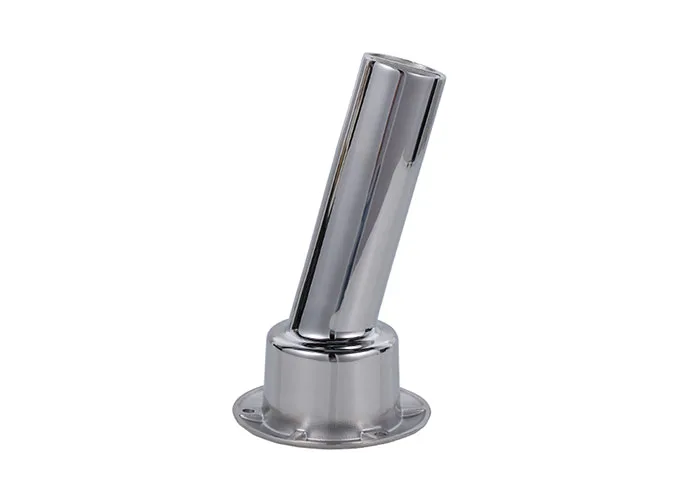
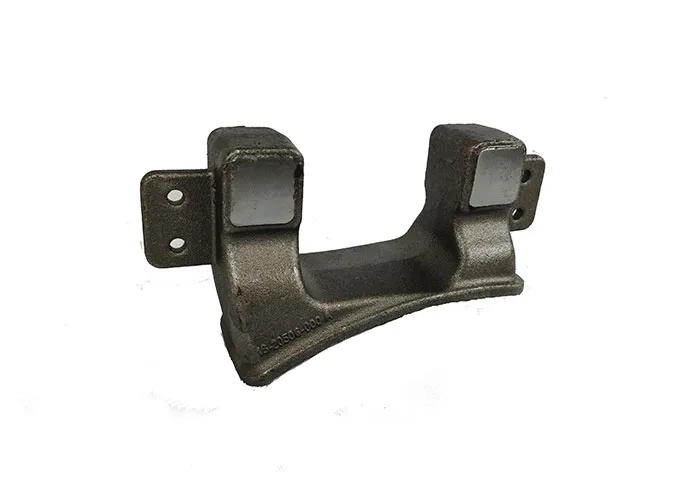
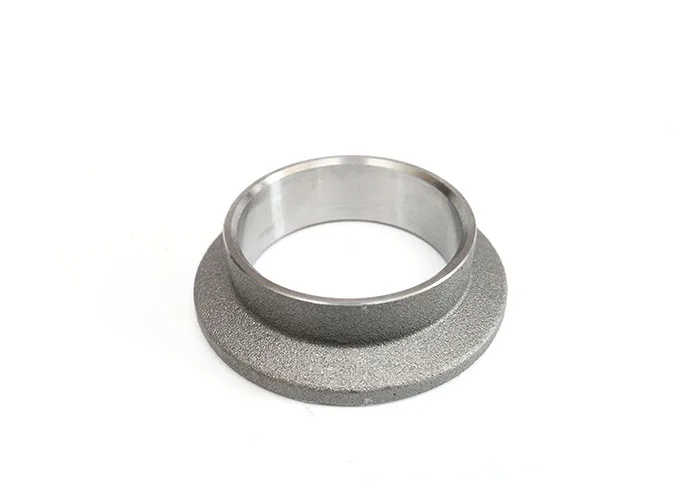
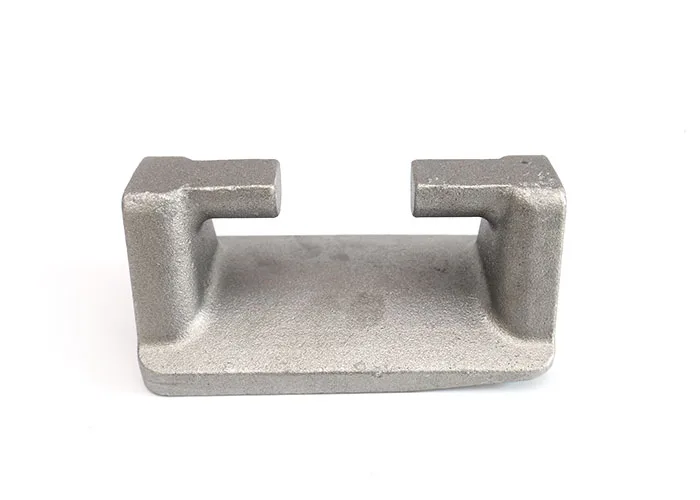
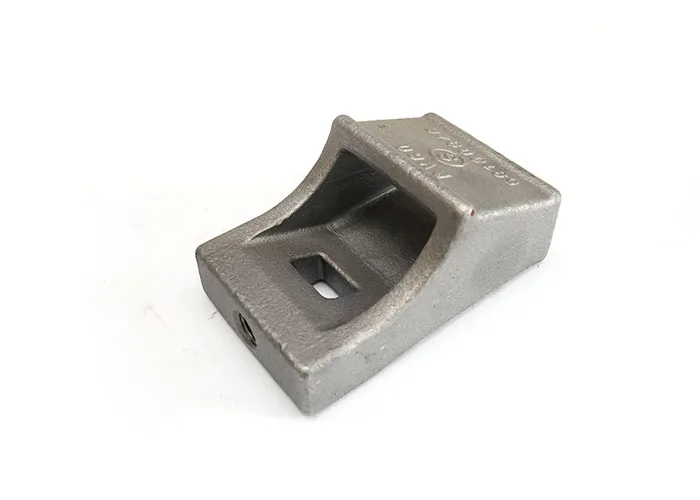
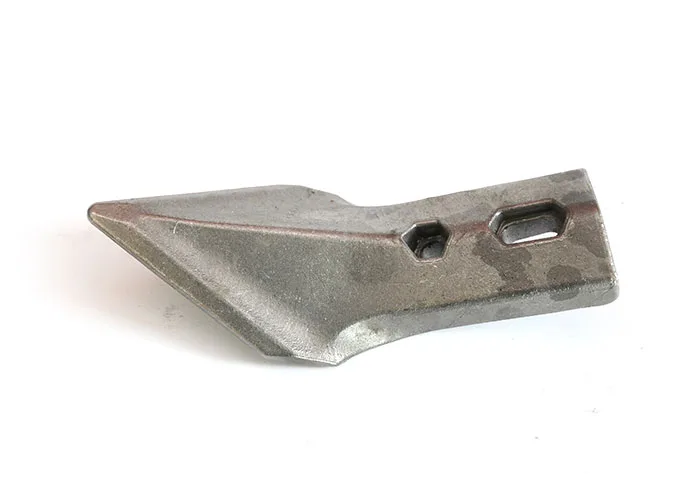
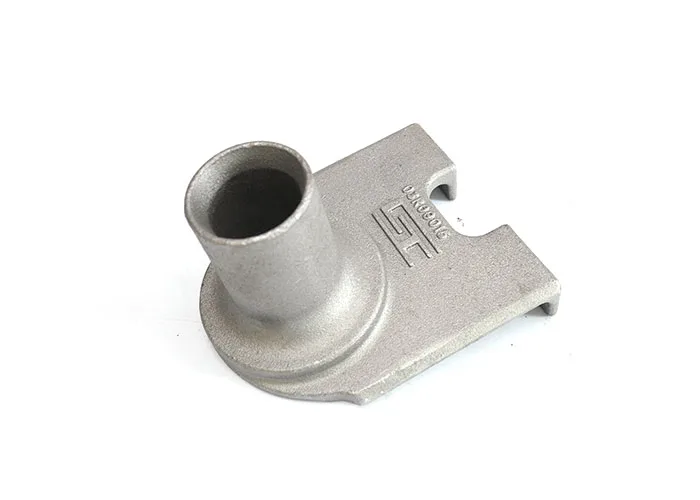
Galerie de la fonte à la cire perdue




Applications
Machine de jardinage
Automobile
Ameublement
Équipement médical
Marine
Investment Casting FAQ
Here are the key factors to consider:
Part complexity: Ideal for intricate geometries and thin-walled components (e.g., turbine blades, aerospace parts).
Material type: Suitable for high-temperature alloys (e.g., stainless steel, aluminum, superalloys).
Surface finish & precision: Achieves CT4-6 dimensional accuracy and Ra 1.6–3.2 μm surface roughness.
Batch size: Cost-effective for medium to high volumes due to high tooling costs.
Material inspection: Verify raw material purity (e.g., wax, ceramic slurry).
Shell coating: Monitor layer thickness (5–6 mm) and drying conditions to prevent cracks.
Dimensional checks: Use 3D scanning or CMM for critical tolerances.
Non-destructive testing (NDT): X-ray or ultrasonic inspection for internal defects.
Post-casting treatments: Heat treatment and surface finishing (e.g., polishing, anodizing).
Advantages of investment casting over other casting process
- Précision: Higher accuracy than sand casting (CT10–13) and comparable to die casting (CT5–7).
- Complexity: Can produce parts with internal cavities and fine details impossible with machining.
- Material flexibility: Supports alloys like titanium and nickel-based superalloys.
Disadvantages compared to other methods
- Coût: Higher tooling and labor costs vs. sand casting.
- Cycle time: Longer due to multi-step shell-building process.
The following are the major costs of investment casting:
Tooling: Wax pattern molds and ceramic shell tooling (~40% of total).
Materials: High-purity wax, refractory ceramics, and metal alloys.
Labor: Skilled labor for shell coating, dewaxing, and finishing.
Post-processing: Machining, heat treatment, and quality inspections.
Energy: High-temperature furnace operations for shell baking and metal melting.
Typical timeline include:
Pattern creation: 1–3 days (wax injection and assembly).
Shell building: 3–7 days (6–8 coating layers with drying intervals).
Dewaxing & firing: 1–2 days.
Pouring & cooling: Hours to days (depending on part size).
Post-processing: 2–5 days (cutting, grinding, inspections).
Total lead time: 2–6 weeks for standard parts.
Standard range:
Poids : Typically <25 kg, but specialized processes can handle up to 500 kg for stainless steel.
Dimensions: Max. 1,500 mm in length for industrial components.
Thin walls: As low as 0.3 mm for aluminum alloys.
Limitations: Larger parts require segmented tooling and increased costs.