
 Spanish
 English
 Arabic
 French
 German
 Italian
 Russian
Fundición a la cera perdida
China Custom investment Casting Services foundry
Get Factory direct Quote
10 años de experiencia en fundición a presión
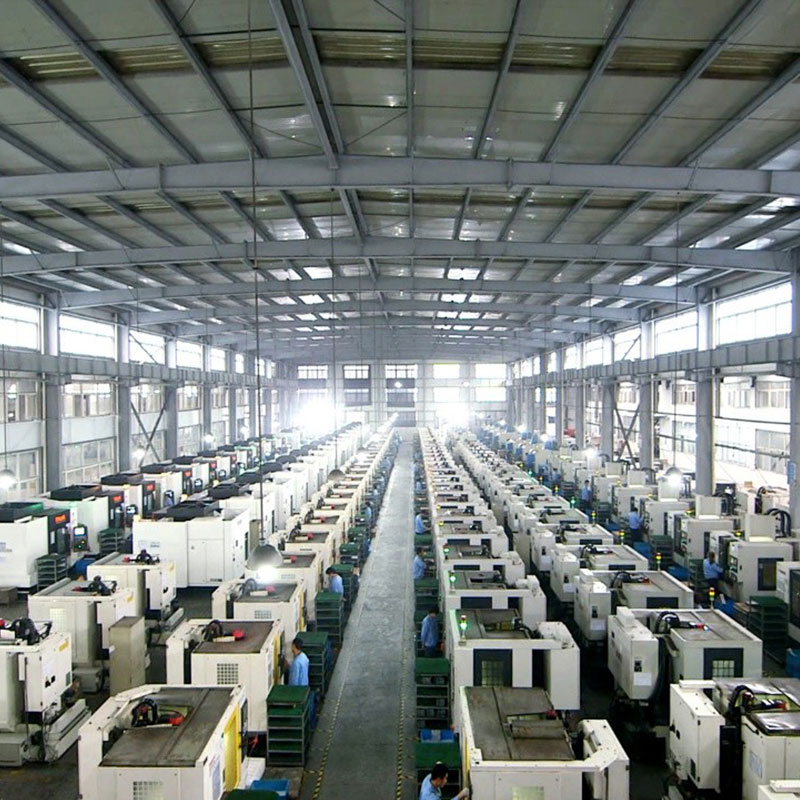
50.000 pies cuadrados de espacio de fabricación y producción
120 trabajadores con experiencia
10 millones de unidades/año
Especialista en aeroespacial, ferrocarril de alta velocidad, automoción y equipos de jardinería.
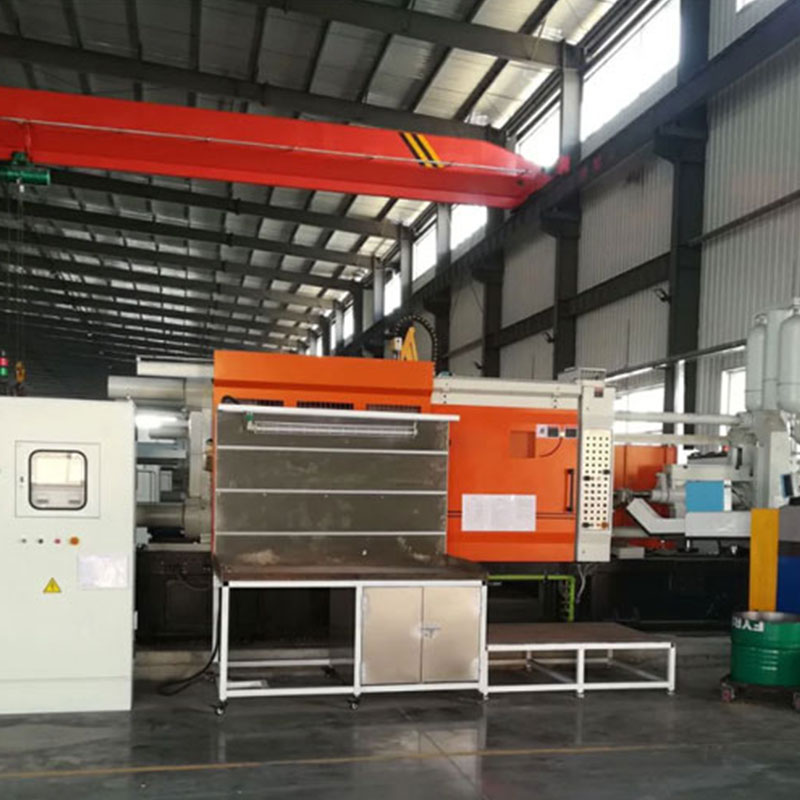
automotive die casting
Scojet Investment Casting Parts
Investment Casting Types
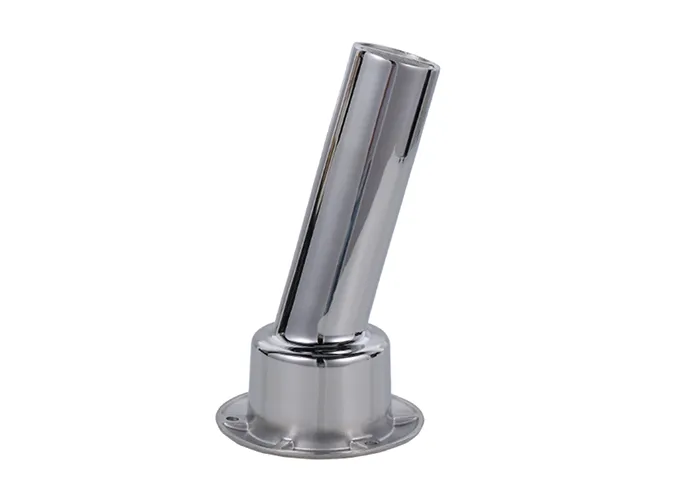
Stainless Steel Investment Casting
SCOJET processing capabilities:
Maximum weight: 50kg
Maximum length: 300mm
Minimum wall thickness: 2mm
Surface roughness: Ra6.3μm
Typical post-processing: pickling, passivation, machining.
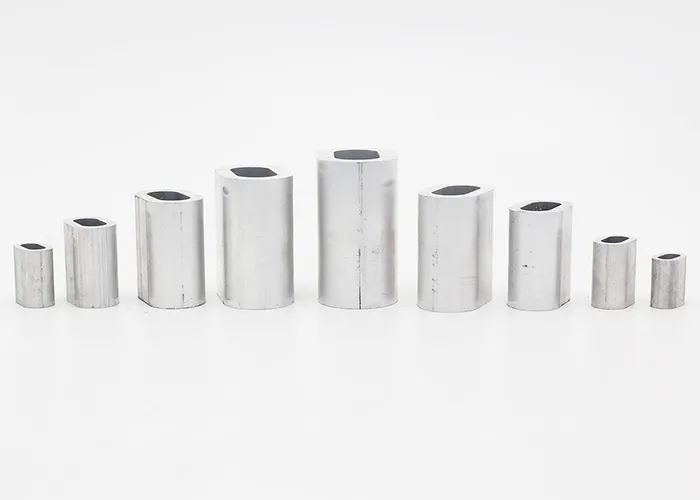
Aluminum Investment Casting
Aluminum Investment Casting is a metal casting process that makes industrial parts by replicating wax patterns with metal.
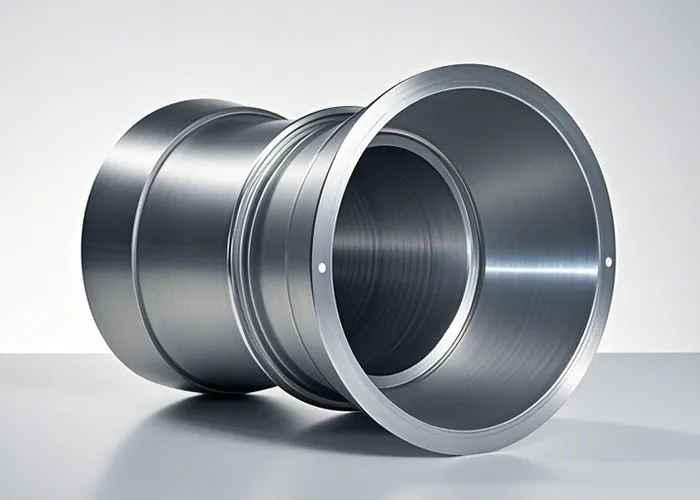
Thin Wall Investment Casting
SCOJET processing capabilities:
Dimensional Tolerances: ±0.3 mm (aluminum alloy)
Class CT4-6 (general purpose for investment casting)
Surface Roughness: Ra ≤3.2 μm
Internal Flaw: Pinhole degree ≤ 2 grade (X-ray inspection)
No shrinkage holes, cracks
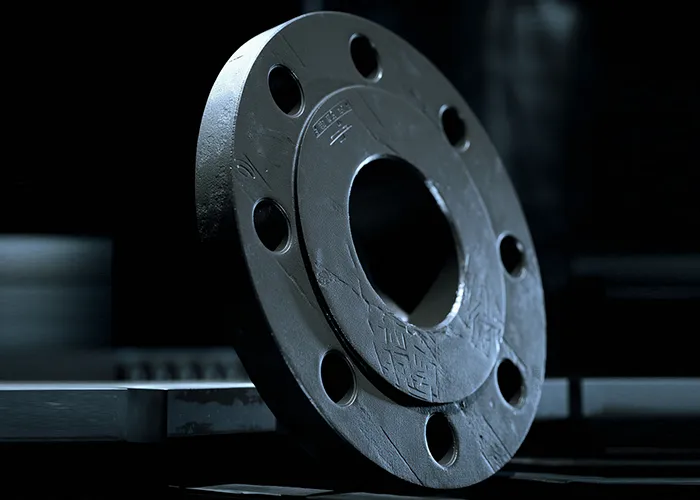
Water Soluble Core Investment Casting
Water-Soluble Core Investment Casting is a casting process that uses water-soluble materials as cores, mainly used to manufacture castings with complex internal cavity structures.
Investment Casting Parameters
| Business Types | Service Content | |
| Fundición a la cera perdida | Alloy Types: Stainless steel/Superalloy/Titanium alloy/Cobalt-chromium alloy/Aluminum alloy Processes: Precision wax pattern making/Multi-layer ceramic shell molding/Directional solidification technology/Shell firing process Post-processing: Shell breaking/Riser cutting/Hot Isostatic Pressing (HIP)/Chemical cleaning | |
| Precision Machining | 5-axis precision finishing/Complex runner polishing/Electrochemical deburring | |
| Testing & Certification | Fluorescent penetrant testing/γ-ray inspection/High-temperature creep testing/Grain size rating (ASTM E112) | |
| Base Materials | Specific Materials | Características Técnicas |
| Acero inoxidable | 316L/17-4PH/304 | Vacuum degassing + directional solidification, grain size ≥6, HIP density 99.99% |
| Superalloy | Inconel 718/Hastelloy X/K418 | Vacuum melting + rapid cooling, creep strength (980℃/100h) ≥350MPa |
| Titanium Alloy | TC4/Ti-6Al-2Sn-4Zr-2Mo | β-phase control technology, oxygen content ≤0.15%, UT inspection compliant with AMS 2631B |
| Special Treatments | Process Combinations | |
| Aluminizing Coating | Thickness 80-150μm, oxidation weight gain <2mg/cm² at 1100℃/200h | |
| Vapor Deposition | CrAlY coating (HV1200), TBC thermal barrier coating (YSZ material) | |
| Laser Treatment | Surface remelting (grain refinement to 10μm), residual stress ≤200MPa | |
| Core Equipment | Technical Parameters | Capacity |
| Pouring System | Vacuum induction melting furnace (200kg capacity), cooling rate control 0.5-50℃/s | Single-batch pouring qualification rate ≥98% |
| Firing System | Program-controlled shell firing furnace (1600℃), temperature control accuracy ±5℃ | Single furnace capacity 500kg/batch, energy consumption ≤120kW·h/furnace |
| Molding System | 3D printed wax pattern machine (accuracy ±0.1mm), wax recovery rate ≥95% | Monthly capacity 20,000+ wax patterns (min. wall thickness 0.3mm) |
| Technical Indicators | ||
| Dimensional Accuracy | CT4-CT6 grade (±0.03-0.1mm), thin-wall deformation <0.05mm/m | GB/T 6414-2017,IATF 16949 |
| Mechanical Properties | Inconel 718: Yield strength ≥750MPa at 650℃ | TC4 titanium alloy: Fatigue strength (10^7 cycles) ≥500MPa |
| Special Performance | Superalloy creep life: ≥100h at 980℃/150MPa | Medical cobalt-chromium alloy: Casting porosity ≤0.2% (ASTM F75) |
| Compliance Standards | ||
| NADCAP AC7110 (Special Processes) | AMS 4992A (Titanium Alloy Casting) | PED 2014/68/EU (Pressure Equipment) |
scojet investment casting Surface Treatment
| Tipo de material | Material Específico | Tratamiento de superficies | Características Técnicas |
| Cast Iron | HT250 gray cast iron, QT500 ductile iron | Shot Peening, Nitriding, Silane Treatment | Shot peening removes surface impurities, nitriding increases hardness; silane treatment enhances corrosion resistance. |
| Cast Steel | ZG230-450, ZG310-570 | Laser Cladding, Plasma Spraying | Laser cladding repairs defects, plasma spraying provides high-temperature resistance (suitable for gas turbine components). |
| Corrosion-Resistant Cast Steel | GX40CrNiSi25-12 | Duplex Diffusion (Chromium Diffusion + Aluminum Diffusion) | Surface Cr-Al composite layer, acid and alkali corrosion resistance rated ISO 5. |
| Aluminum Matrix Composite | A356+20%SiC particles | Micro Sandblasting + Silane Coupling Agent | Interface bonding strength improved by 40%, wear resistance reaches HRC55. |
| Nickel-Based Single Crystal Alloy | Mar-M247 | Laser Cladding + Duplex Diffusion (Cr + Al) | Heat resistance up to 1100℃, creep resistance improved by 5 times, used for aircraft turbine blades. |
| Aluminum Matrix Composite (duplicate in original) | A356+30%SiC particles | Hot Isostatic Pressing + Chemical Vapor Deposition (CVD) Diamond Coating | Wear resistance reaches HRC60, friction coefficient 0.1, replacing traditional brake disc materials. |
¿Qué es la fundición a cera perdida?
La fundición a la cera perdida es un proceso de fabricación en el que un patrón de cera se recubre con un material cerámico refractario. Una vez seco y endurecido el material cerámico de revestimiento, la cera se funde y deja una cavidad interna con la forma de la geometría del producto final. Se vierte metal fundido en la cavidad donde estaba el patrón de cera. El metal se solidifica dentro de la cavidad de cerámica, se enfría y se retira la cerámica de la fundición de metal. El resultado de este proceso es un componente metálico de precisión neta o casi neta que puede utilizarse para una amplia gama de aplicaciones en diversas industrias.
¿Por qué la fundición a la cera perdida también se denomina proceso de cera perdida?
Cera perdida es un nombre alternativo muy literal del proceso. El revestimiento de material refractario se forma en húmedo sobre un patrón de cera. Este revestimiento se deja secar antes de hornearlo a alta temperatura. Esto tiene dos finalidades.
En primer lugar, el revestimiento refractario se solidifica y se funde químicamente para formar un material resistente.
En segundo lugar, la cera se quema, convirtiendo el revestimiento en un cuerpo duro y hueco que representa de forma perfecta y precisa la cera ahora ausente, como un espacio que se rellenará con metal. Así se pierde la cera, de ahí el nombre del proceso.
¿En qué se diferencia la fundición a cera perdida de otros tipos de fundición?
Todos los métodos de fundición utilizan una cavidad resistente al calor que tiene la forma de la pieza deseada como volumen que se llena con metal líquido, que se retira una vez solidificado. El medio por el que se forma la cavidad es el principal diferenciador de las metodologías de fundición. La fundición a presión utiliza una herramienta de cavidad de acero endurecido de dos partes (o más) que se mecaniza de forma costosa y precisa a partir de un tocho. La fundición en arena forma una cavidad empaquetando arena con un agente aglutinante alrededor de un modelo reutilizable o patrón de la pieza. La fundición a la cera perdida forma la cavidad secando y cociendo en horno una capa de material refractario sobre un modelo o patrón sacrificable.
La precisión y el grado de detalle difieren mucho entre los métodos de fundición. La fundición a presión es de alta precisión, aunque la fundición por gravedad (vertido) es menos precisa que las distintas formas de fundición a presión. La fundición a presión facilita la compensación de la contracción, lo que conserva/refleja más fielmente la forma y las dimensiones de la cavidad en la pieza fundida. Las piezas fundidas a presión pueden mantener niveles de detalle muy elevados, siempre que ese detalle pueda extraerse de las características de la herramienta. La fundición en arena es de precisión moderada porque el proceso no se presta a formar cavidades muy precisas y repetibles. Sólo puede mantener secciones relativamente gruesas y detalles gruesos. La fundición a la cera perdida es famosa por su combinación de precisión y detalles finos, al tiempo que evita los importantes costes iniciales de la fundición a presión.
Pasos del proceso de fundición a la cera perdida

¿Cuánto tarda en acabarse la fundición a la cera perdida?
El tiempo necesario para completar la fundición a la cera perdida depende de varios factores: el material fundido, el diseño y las máquinas utilizadas. En el caso de coladas pequeñas, de menos de 1 kg, por ejemplo, se suele tardar entre 5 y 7 días en procesar completamente una mufla lista para colar.
¿Cuál es la precisión de la fundición a la cera perdida?
El proceso de fundición a la cera perdida es muy preciso a la hora de crear reproducciones exactas del patrón cuando la mufla se ha preparado con habilidad y cuidado. La precisión del modelo depende en gran medida del proceso de fabricación utilizado para realizarlo. Se puede utilizar una serie de técnicas para mejorar la precisión del patrón de cera. Por ejemplo, si el patrón se moldea en una herramienta, la presión de inyección de la cera puede ajustarse para moderar los errores dimensionales. Las partes del patrón que requieren una gran precisión también pueden mecanizarse posteriormente o "acuñarse" (moldearse a presión con una cavidad de acero precisa en dos partes.
Pasos del proceso de fundición a la cera perdida en Soject
Los siguientes pasos son los que seguimos para producir piezas con geometrías complejas y detalles intrincados.
Un patrón que replica la geometría de la pieza acabada se realiza utilizando uno de los dos métodos principales:
a. Construir una matriz de inyección de cera
b. Patrón de impresión 3D
● Si se va a utilizar un troquel de inyección de cera, el primer paso consiste en diseñar y construir un troquel metálico de aluminio o acero. Este troquel crea una réplica de cera de la pieza deseada inyectando cera fundida a alta presión en la cavidad. La matriz puede fabricarse como una simple herramienta manual de una cavidad o como una compleja herramienta automática de varias cavidades, en función de los requisitos de volumen.
● Si se va a utilizar un patrón impreso en 3D, se envía un modelo CAD que contiene la geometría de la pieza a una impresora y se imprime la pieza.
A continuación, los patrones de cera se ensamblan en guías y en un árbol acabado que está listo para ser sumergido.
A continuación, el conjunto se sumerge en una lechada de cerámica de alta calidad para crear una capa de cerámica alrededor del árbol de cera.
Una vez realizado el recubrimiento de lechada, se dejan caer partículas de arena sobre la superficie del conjunto de árbol húmedo. Esto ayuda a espesar y reforzar la capa de revestimiento sobre la superficie del ensamblaje de cera.
Repita los pasos 2 y 3 hasta que el conjunto alcance el grosor de cáscara deseado. A continuación, se deja fraguar y secar el conjunto.
Ahora se elimina la cera del interior de la cáscara recién construida. La eliminación de la cera se realiza en un autoclave de vapor o en un horno de combustión rápida.
Ahora se vierte el metal fundido deseado en la cavidad precalentada del molde.
A continuación, el molde se asienta para permitir que el metal fundido se enfríe y solidifique, convirtiéndose en la pieza de fundición final.
A continuación, el material de la cáscara se elimina mediante procesos de golpe de martillo, vibración y granallado de acero.
A continuación, las piezas acabadas se cortan libres del sistema de guías y canales.
A continuación se emplean diversas técnicas de acabado, como el esmerilado, el chorro de arena y el revestimiento, para conseguir la superficie final necesaria.
Una vez realizadas las operaciones de acabado, las piezas se inspeccionan para detectar defectos superficiales y subsuperficiales. La inspección visual y por líquidos penetrantes fluorescentes se realiza en las superficies y los rayos X se emplean para identificar defectos subsuperficiales.
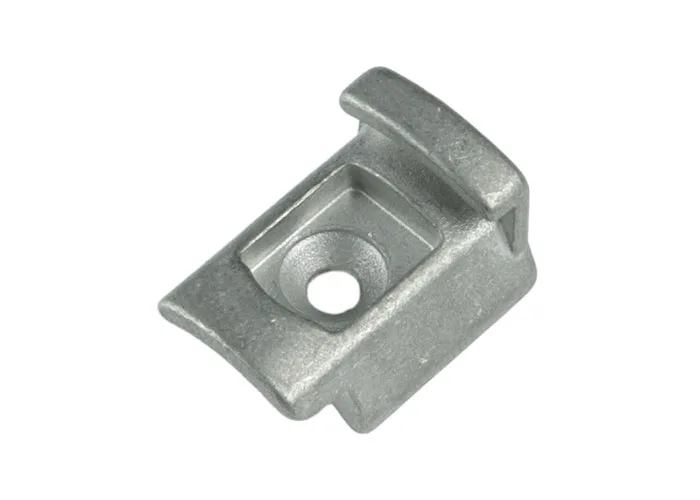
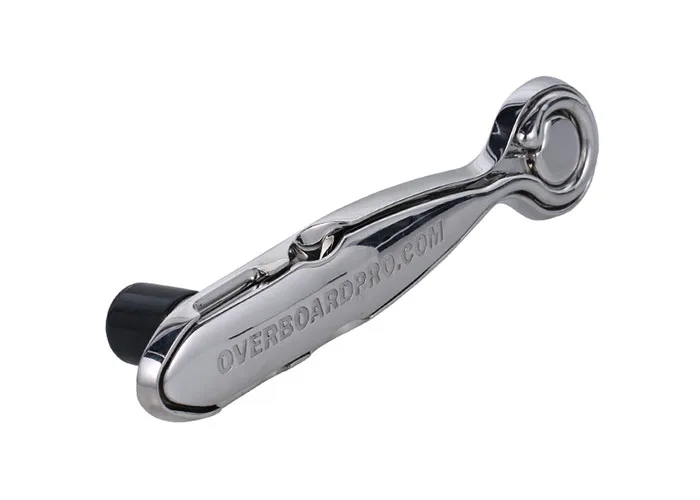
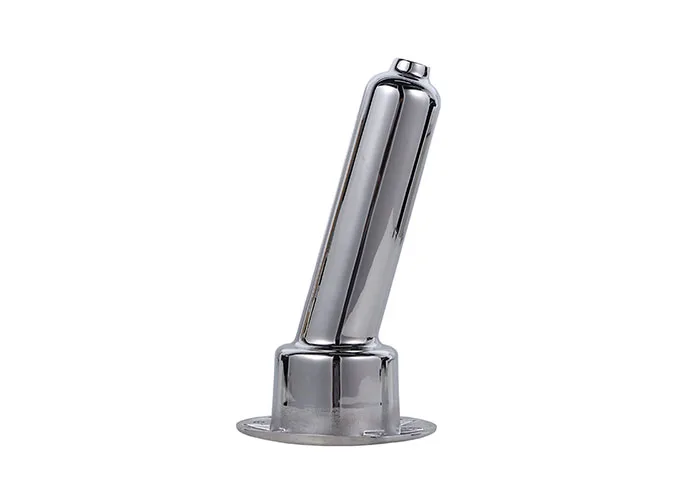
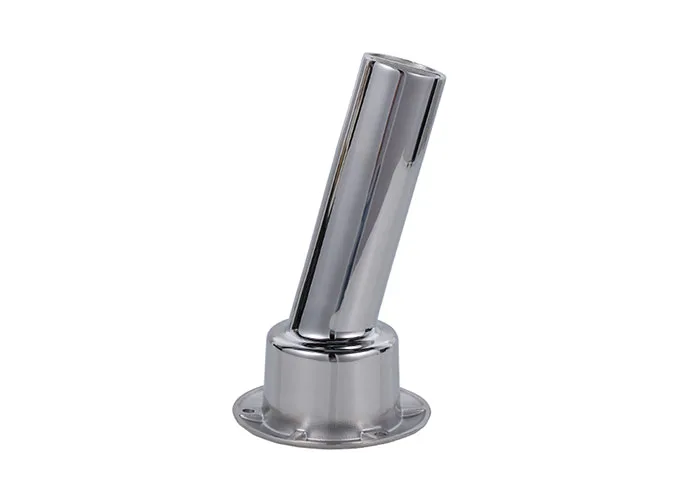
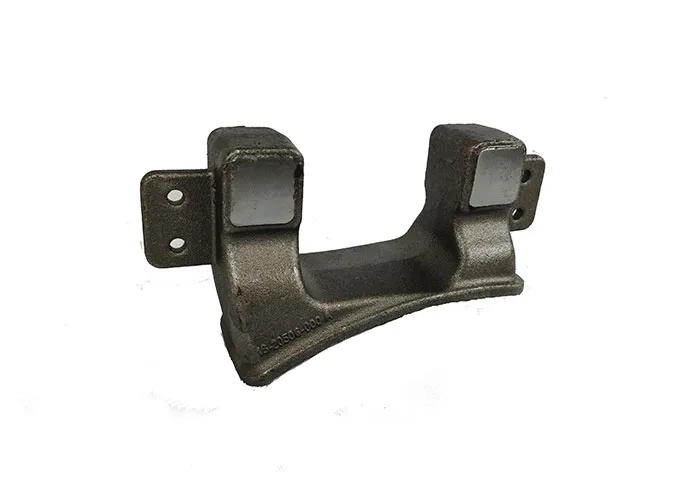
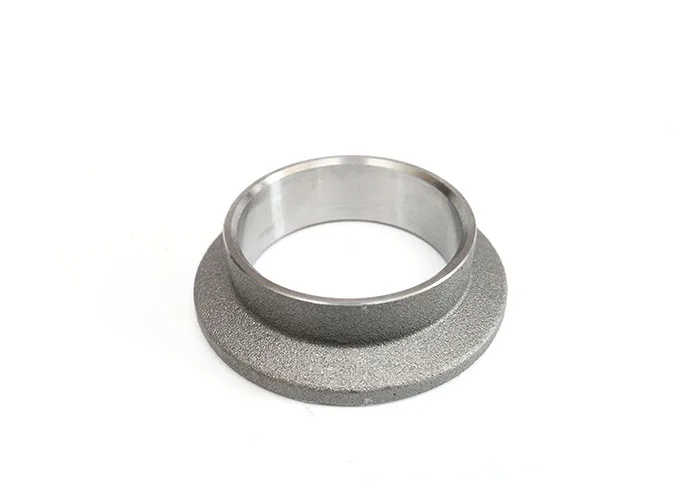
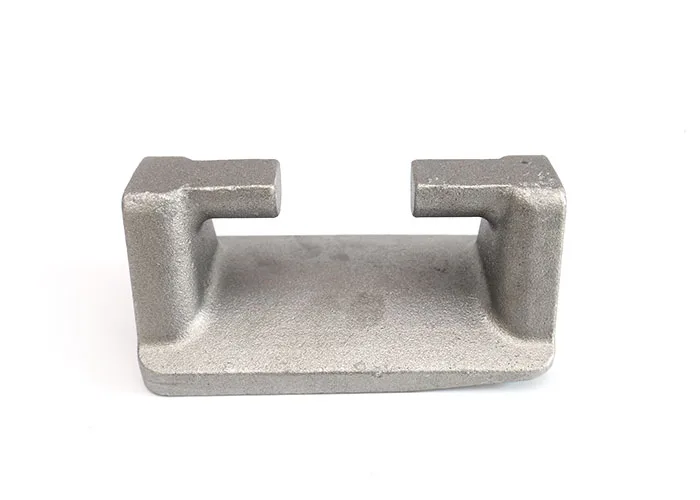
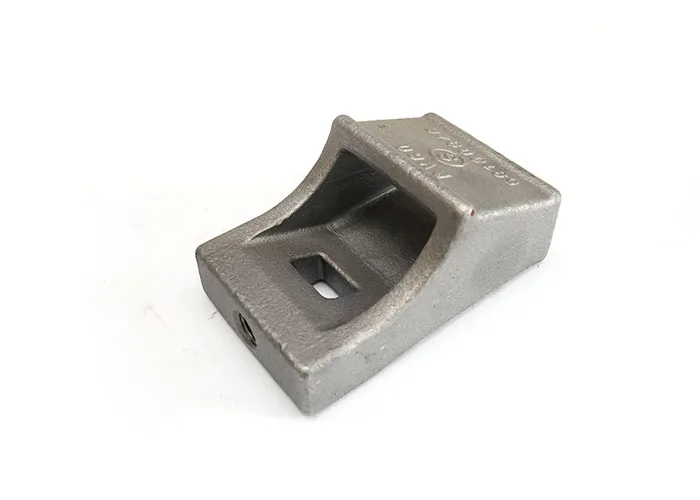
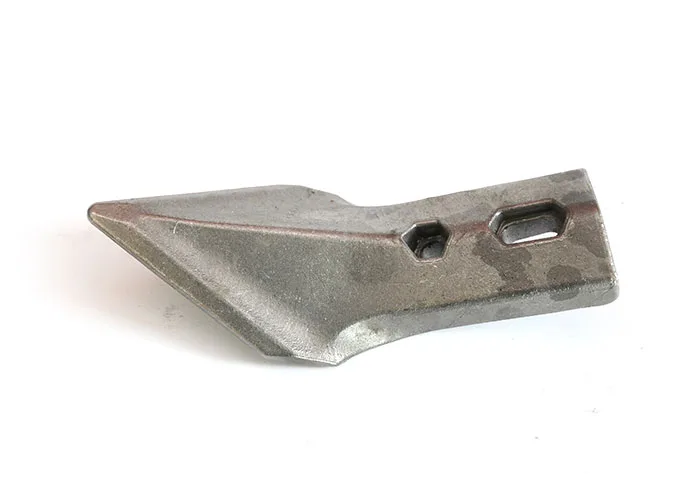
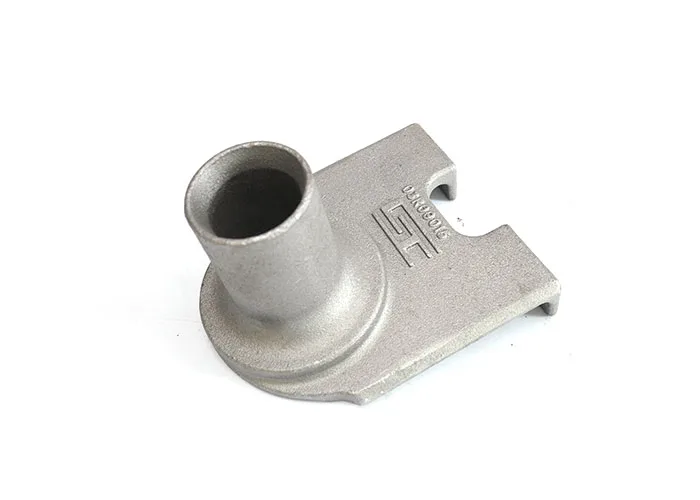
Galería de fundición a la cera perdida




Aplicaciones
Máquina de jardín
Automoción
Mobiliario doméstico
Equipos médicos
Marina
Investment Casting FAQ
Here are the key factors to consider:
Part complexity: Ideal for intricate geometries and thin-walled components (e.g., turbine blades, aerospace parts).
Material type: Suitable for high-temperature alloys (e.g., stainless steel, aluminum, superalloys).
Surface finish & precision: Achieves CT4-6 dimensional accuracy and Ra 1.6–3.2 μm surface roughness.
Batch size: Cost-effective for medium to high volumes due to high tooling costs.
Material inspection: Verify raw material purity (e.g., wax, ceramic slurry).
Shell coating: Monitor layer thickness (5–6 mm) and drying conditions to prevent cracks.
Dimensional checks: Use 3D scanning or CMM for critical tolerances.
Non-destructive testing (NDT): X-ray or ultrasonic inspection for internal defects.
Post-casting treatments: Heat treatment and surface finishing (e.g., polishing, anodizing).
Advantages of investment casting over other casting process
- Precisión: Higher accuracy than sand casting (CT10–13) and comparable to die casting (CT5–7).
- Complexity: Can produce parts with internal cavities and fine details impossible with machining.
- Material flexibility: Supports alloys like titanium and nickel-based superalloys.
Disadvantages compared to other methods
- Coste: Higher tooling and labor costs vs. sand casting.
- Cycle time: Longer due to multi-step shell-building process.
The following are the major costs of investment casting:
Tooling: Wax pattern molds and ceramic shell tooling (~40% of total).
Materials: High-purity wax, refractory ceramics, and metal alloys.
Labor: Skilled labor for shell coating, dewaxing, and finishing.
Post-processing: Machining, heat treatment, and quality inspections.
Energy: High-temperature furnace operations for shell baking and metal melting.
Typical timeline include:
Pattern creation: 1–3 days (wax injection and assembly).
Shell building: 3–7 days (6–8 coating layers with drying intervals).
Dewaxing & firing: 1–2 days.
Pouring & cooling: Hours to days (depending on part size).
Post-processing: 2–5 days (cutting, grinding, inspections).
Total lead time: 2–6 weeks for standard parts.
Standard range:
Peso: Typically <25 kg, but specialized processes can handle up to 500 kg for stainless steel.
Dimensions: Max. 1,500 mm in length for industrial components.
Thin walls: As low as 0.3 mm for aluminum alloys.
Limitations: Larger parts require segmented tooling and increased costs.