
 Arabic
 English
 French
 German
 Italian
 Russian
 Spanish
الاستثمار في الصب
China Custom investment Casting Services foundry
Get Factory direct Quote
10 سنوات من الخبرة في الصب بالقالب
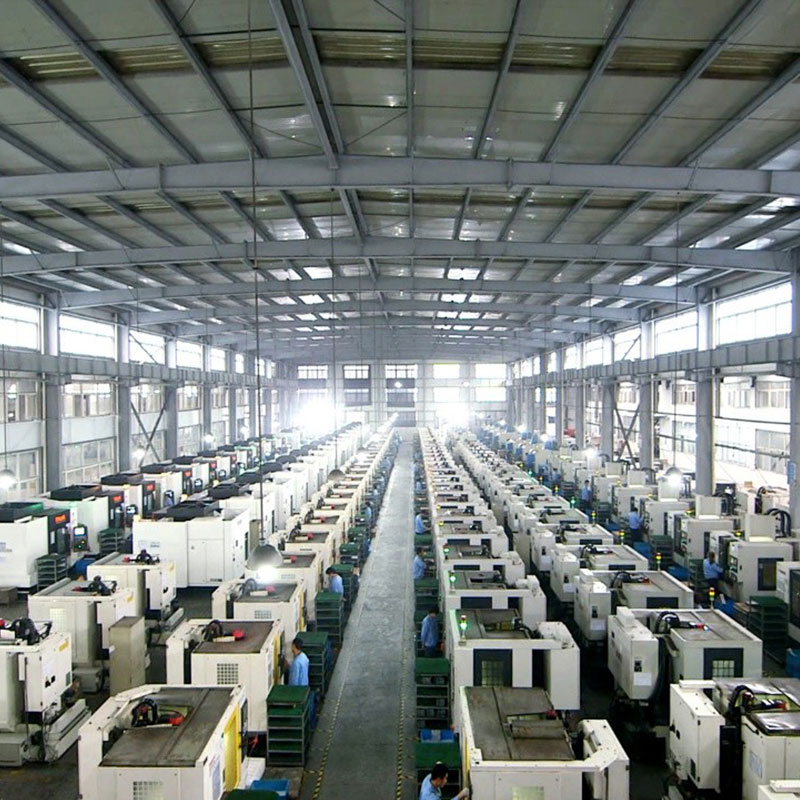
50000 قدم مربع من مساحة التصنيع والإنتاج
120 عامل ذو خبرة
10 مليون قطعة/سنة
متخصص في مجال الفضاء والسكك الحديدية عالية السرعة والسيارات ومعدات الحدائق.
automotive die casting
Scojet Investment Casting Parts
Investment Casting Types
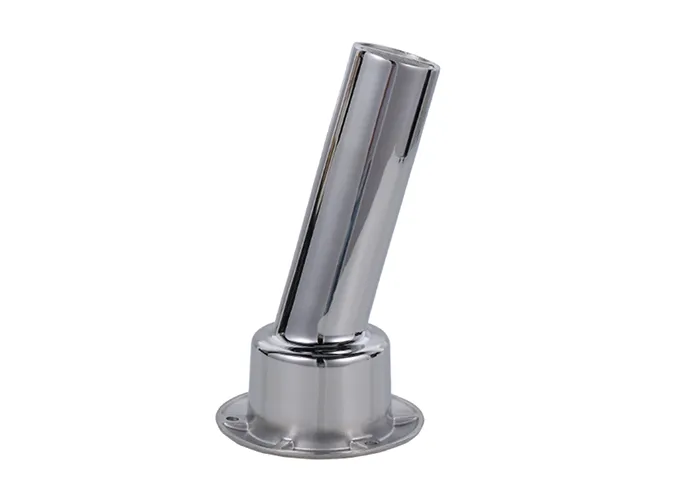
Stainless Steel Investment Casting
SCOJET processing capabilities:
Maximum weight: 50kg
Maximum length: 300mm
Minimum wall thickness: 2mm
Surface roughness: Ra6.3μm
Typical post-processing: pickling, passivation, machining.
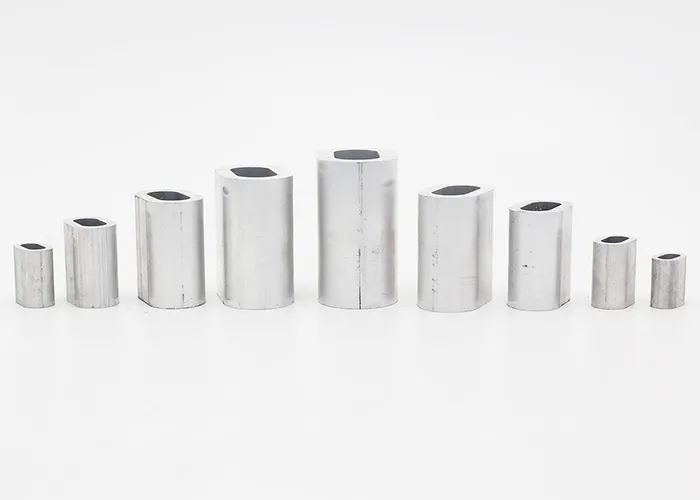
صب الألومنيوم الاستثماري
Aluminum Investment Casting is a metal casting process that makes industrial parts by replicating wax patterns with metal.
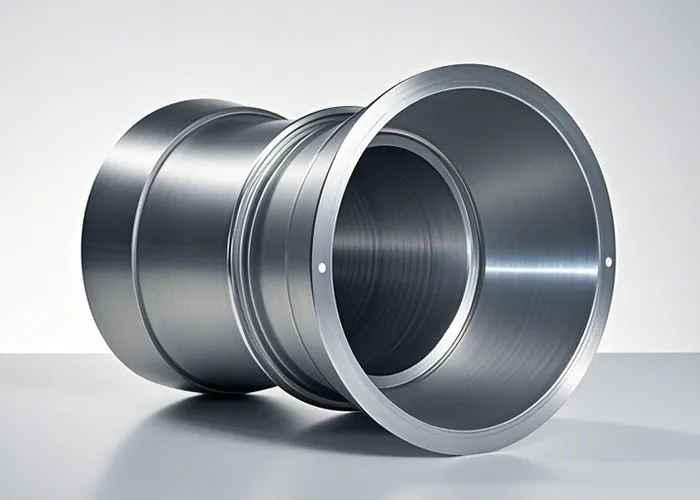
Thin Wall Investment Casting
SCOJET processing capabilities:
Dimensional Tolerances: ±0.3 mm (aluminum alloy)
Class CT4-6 (general purpose for investment casting)
Surface Roughness: Ra ≤3.2 μm
Internal Flaw: Pinhole degree ≤ 2 grade (X-ray inspection)
No shrinkage holes, cracks
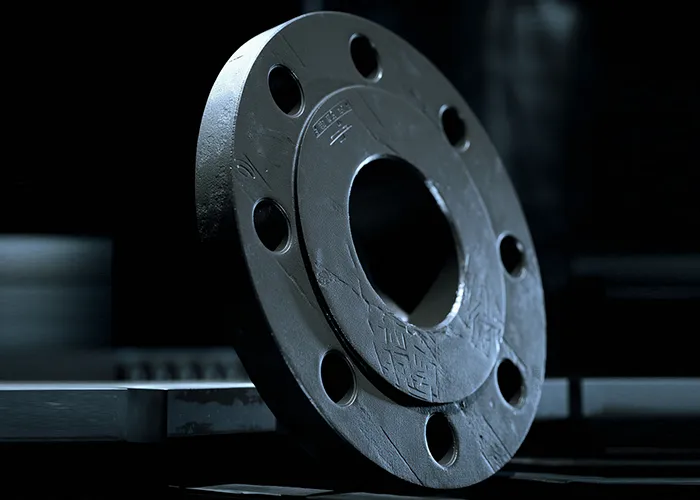
الصب الاستثماري الأساسي القابل للذوبان في الماء
Water-Soluble Core Investment Casting is a casting process that uses water-soluble materials as cores, mainly used to manufacture castings with complex internal cavity structures.
Investment Casting Parameters
| Business Types | Service Content | |
| الاستثمار في الصب | Alloy Types: Stainless steel/Superalloy/Titanium alloy/Cobalt-chromium alloy/Aluminum alloy Processes: Precision wax pattern making/Multi-layer ceramic shell molding/Directional solidification technology/Shell firing process Post-processing: Shell breaking/Riser cutting/Hot Isostatic Pressing (HIP)/Chemical cleaning | |
| التشغيل الآلي الدقيق | 5-axis precision finishing/Complex runner polishing/Electrochemical deburring | |
| Testing & Certification | Fluorescent penetrant testing/γ-ray inspection/High-temperature creep testing/Grain size rating (ASTM E112) | |
| Base Materials | Specific Materials | الميزات التقنية |
| الفولاذ المقاوم للصدأ | 316L/17-4PH/304 | Vacuum degassing + directional solidification, grain size ≥6, HIP density 99.99% |
| Superalloy | Inconel 718/Hastelloy X/K418 | Vacuum melting + rapid cooling, creep strength (980℃/100h) ≥350MPa |
| Titanium Alloy | TC4/Ti-6Al-2Sn-4Zr-2Mo | β-phase control technology, oxygen content ≤0.15%, UT inspection compliant with AMS 2631B |
| Special Treatments | Process Combinations | |
| Aluminizing Coating | Thickness 80-150μm, oxidation weight gain <2mg/cm² at 1100℃/200h | |
| Vapor Deposition | CrAlY coating (HV1200), TBC thermal barrier coating (YSZ material) | |
| Laser Treatment | Surface remelting (grain refinement to 10μm), residual stress ≤200MPa | |
| Core Equipment | Technical Parameters | Capacity |
| Pouring System | Vacuum induction melting furnace (200kg capacity), cooling rate control 0.5-50℃/s | Single-batch pouring qualification rate ≥98% |
| Firing System | Program-controlled shell firing furnace (1600℃), temperature control accuracy ±5℃ | Single furnace capacity 500kg/batch, energy consumption ≤120kW·h/furnace |
| Molding System | 3D printed wax pattern machine (accuracy ±0.1mm), wax recovery rate ≥95% | Monthly capacity 20,000+ wax patterns (min. wall thickness 0.3mm) |
| Technical Indicators | ||
| Dimensional Accuracy | CT4-CT6 grade (±0.03-0.1mm), thin-wall deformation <0.05mm/m | GB/T 6414-2017,IATF 16949 |
| Mechanical Properties | Inconel 718: Yield strength ≥750MPa at 650℃ | TC4 titanium alloy: Fatigue strength (10^7 cycles) ≥500MPa |
| Special Performance | Superalloy creep life: ≥100h at 980℃/150MPa | Medical cobalt-chromium alloy: Casting porosity ≤0.2% (ASTM F75) |
| Compliance Standards | ||
| NADCAP AC7110 (Special Processes) | AMS 4992A (Titanium Alloy Casting) | PED 2014/68/EU (Pressure Equipment) |
scojet investment casting Surface Treatment
| نوع المادة | مواد محددة | معالجة السطح | الميزات التقنية |
| Cast Iron | HT250 gray cast iron, QT500 ductile iron | Shot Peening, Nitriding, Silane Treatment | Shot peening removes surface impurities, nitriding increases hardness; silane treatment enhances corrosion resistance. |
| Cast Steel | ZG230-450, ZG310-570 | Laser Cladding, Plasma Spraying | Laser cladding repairs defects, plasma spraying provides high-temperature resistance (suitable for gas turbine components). |
| Corrosion-Resistant Cast Steel | GX40CrNiSi25-12 | Duplex Diffusion (Chromium Diffusion + Aluminum Diffusion) | Surface Cr-Al composite layer, acid and alkali corrosion resistance rated ISO 5. |
| Aluminum Matrix Composite | A356+20%SiC particles | Micro Sandblasting + Silane Coupling Agent | Interface bonding strength improved by 40%, wear resistance reaches HRC55. |
| Nickel-Based Single Crystal Alloy | Mar-M247 | Laser Cladding + Duplex Diffusion (Cr + Al) | Heat resistance up to 1100℃, creep resistance improved by 5 times, used for aircraft turbine blades. |
| Aluminum Matrix Composite (duplicate in original) | A356+30%SiC particles | Hot Isostatic Pressing + Chemical Vapor Deposition (CVD) Diamond Coating | Wear resistance reaches HRC60, friction coefficient 0.1, replacing traditional brake disc materials. |
ما هو الصب الاستثماري؟
الصب الاستثماري هو عملية تصنيع يتم فيها طلاء نمط الشمع بمادة سيراميكية مقاومة للحرارة. بمجرد أن تجف مادة الطلاء السيراميكية وتتصلب، يذوب الشمع ويترك تجويفًا داخليًا على شكل هندسة المنتج النهائي. يتم سكب المعدن المنصهر في التجويف حيث كان نمط الشمع. يتصلب المعدن داخل تجويف السيراميك، ويبرد، ويتم إزالة السيراميك من صب المعدن. نتيجة هذه العملية هي مكون معدني دقيق من الشبكة إلى الشبكة تقريبًا والذي يمكن استخدامه لمجموعة واسعة من التطبيقات في مختلف الصناعات.
لماذا يطلق على عملية الصب الاستثماري أيضًا عملية الشمع المفقود؟
الشمع المفقود هو اسم بديل حرفي للغاية لهذه العملية. الاستثمار في المواد المقاومة للحرارة هو غطاء يتم تشكيله رطبًا فوق نمط الشمع. ثم يُترك هذا الغطاء ليجف، قبل الخبز في درجة حرارة عالية. وهذا يخدم غرضين.
أولاً، يتم تجميد الاستثمار الحراري ودمجه كيميائيًا لتشكيل مادة قوية.
ثانيًا، يتم حرق الشمع، مما يجعل الاستثمار عبارة عن جسم صلب ومجوف يمثل الشمع الغائب الآن تمامًا وبدقة، كمساحة يجب ملؤها بالمعادن. وبالتالي، يتم فقدان الشمع، ومن هنا جاءت تسمية العملية.
كيف يختلف الصب الاستثماري عن أنواع الصب الأخرى؟
تستخدم جميع طرق الصب تجويفًا مقاومًا للحرارة على شكل القطعة المطلوبة كحجم يتم ملؤه بالمعدن السائل، والذي يتم إزالته بمجرد تصلب المعدن. والوسيلة التي يتم بها تشكيل التجويف هي العامل الأساسي الذي يميز طرق الصب. يستخدم الصب بالقالب أداة تجويف من جزأين (أو أكثر) من الفولاذ المقوى يتم تصنيعها بدقة وبتكلفة باهظة من مادة البليت. يشكل الصب الرملي تجويفًا عن طريق تعبئة الرمل بعامل رابط حول نمط أو نموذج أولي قابل لإعادة الاستخدام للقطعة. يشكل الصب الاستثماري التجويف عن طريق تجفيف ثم خبز طبقة من مادة مقاومة للحرارة فوق نمط أو نموذج أولي قابل للتضحية.
تختلف الدقة ومدى التفاصيل بشكل كبير بين طرق الصب. تتميز عملية الصب بالقالب بدقة عالية، على الرغم من أن عملية الصب بالقالب (بالجاذبية) أقل دقة من الأشكال المختلفة للصب بالقالب تحت الضغط. يسهل الصب بالقالب تحت الضغط التعويض عن الانكماش، مما يحافظ على شكل وأبعاد التجويف ويعكسها بدقة أكبر في الجزء المصبوب. يمكن للأجزاء المصبوبة بالقالب تحت الضغط الحفاظ على مستويات عالية جدًا من التفاصيل، طالما يمكن استخراج هذه التفاصيل من ميزات الأداة. تتميز عملية الصب بالرمل بدقة متوسطة لأن العملية لا تصلح لتشكيل تجاويف دقيقة للغاية وقابلة للتكرار. يمكنها الحفاظ فقط على أقسام سميكة نسبيًا وتفاصيل خشنة. تشتهر عملية الصب الاستثماري بجمعها بين الدقة والتفاصيل الدقيقة مع تجنب التكاليف الأولية الرئيسية للصب بالقالب.
خطوات عملية الصب الاستثماري (الشمع المفقود)

كم من الوقت يستغرق الصب الاستثماري للانتهاء؟
يعتمد الوقت المستغرق لإكمال عملية الصب الاستثماري على عدة عوامل بما في ذلك: المادة المصبوبة، والتصميم، والآلات المستخدمة. بالنسبة للصب الصغير، أقل من 1 كجم، على سبيل المثال، قد يستغرق الأمر عادةً من 5 إلى 7 أيام لمعالجة القارورة بالكامل الجاهزة للصب.
ما مدى دقة الصب الاستثماري؟
إن عملية الصب الاستثماري دقيقة للغاية في إنشاء نسخ دقيقة من النمط عندما يتم تحضير القارورة بمهارة وعناية. تعتمد دقة النمط بشكل كبير على عملية التصنيع المستخدمة في صنعه. يمكن استخدام مجموعة من التقنيات لتحسين دقة نمط الشمع. على سبيل المثال، إذا تم صب النمط في أداة، يمكن تعديل ضغط حقن الشمع للتخفيف من أخطاء الأبعاد. يمكن أيضًا تصنيع أجزاء النمط التي تتطلب دقة عالية بعد التصنيع أو "صكها" (صبها بالضغط مع تجويف فولاذي دقيق في جزأين).
خطوات عملية الصب الاستثماري في Soject
الخطوات التالية هي ما نتبعه لإنتاج أجزاء ذات هندسة معقدة وتفاصيل دقيقة.
يتم إنشاء نمط يحاكي هندسة الجزء النهائي باستخدام إحدى الطريقتين الأساسيتين:
أ. قم ببناء قالب حقن الشمع
ب. نمط الطباعة ثلاثية الأبعاد
● إذا تم استخدام قالب حقن الشمع، فإن الخطوة الأولى تتضمن تصميم وبناء قالب معدني من الألومنيوم أو الفولاذ. يقوم هذا القالب بإنشاء نسخة شمعية من الجزء المطلوب عن طريق حقن الشمع المذاب تحت ضغط مرتفع في التجويف. يمكن تصنيع القالب كأداة يدوية بسيطة ذات تجويف واحد أو أداة أوتوماتيكية معقدة متعددة التجاويف حسب متطلبات الحجم.
● إذا تم استخدام نمط مطبوع ثلاثي الأبعاد، يتم إرسال نموذج CAD الذي يحتوي على هندسة الجزء إلى الطابعة ويتم طباعة الجزء.
بعد ذلك، يتم تجميع أنماط الشمع على العدائين وفي شجرة نهائية جاهزة للغمس.
يتم بعد ذلك غمس التجميع في عجينة سيراميكية عالية الجودة لبناء غلاف سيراميكي حول شجرة الشمع.
بعد الانتهاء من طلاء الملاط، يتم إسقاط جزيئات الرمل على سطح مجموعة الشجرة المبللة. يساعد هذا في تكثيف وتقوية طبقة الطلاء على سطح مجموعة الشمع.
كرر الخطوتين 2 و3 حتى تصل المجموعة إلى سمك القشرة المطلوب. ثم يُترك التجميع ليجف.
يتم الآن إزالة الشمع الموجود داخل القشرة المبنية حديثًا. تتم عملية إزالة الشمع باستخدام جهاز بخار لإزالة الشمع أو فرن النار السريع.
الآن يتم سكب المعدن المنصهر المطلوب في تجويف القالب المسخن مسبقًا.
ثم يتم تثبيت القالب للسماح للمعدن المنصهر بالتبريد والتصلب والذي يصبح بعد ذلك الصب النهائي.
يتم بعد ذلك إزالة مادة القشرة من خلال عمليات سحق المطرقة، والاهتزاز، وتفجير الحصى الفولاذية.
يتم بعد ذلك قطع الأجزاء النهائية منفصلة عن نظام البوابة والمسار.
يتم بعد ذلك استخدام تقنيات التشطيب المختلفة بما في ذلك الطحن والتفجير الرملي والطلاء لتحقيق السطح النهائي المطلوب.
بمجرد الانتهاء من عمليات التشطيب، يتم فحص الأجزاء بحثًا عن عيوب سطحية وتحت السطح. يتم إجراء فحص بصري وفحص نفاذي فلوري للأسطح ويتم استخدام الأشعة السينية لتحديد العيوب تحت السطح.
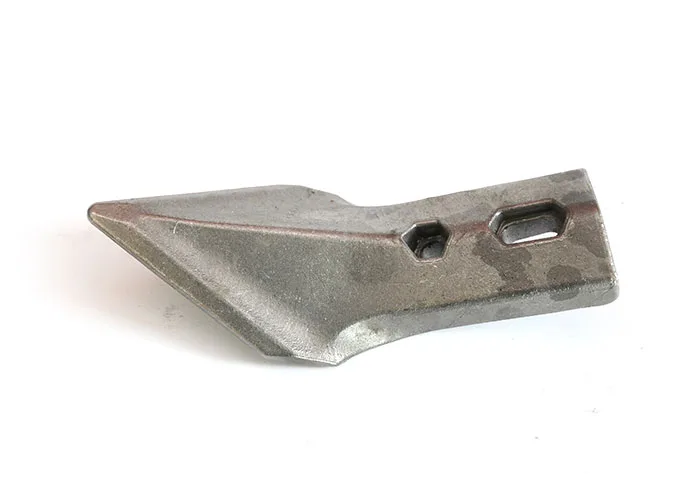
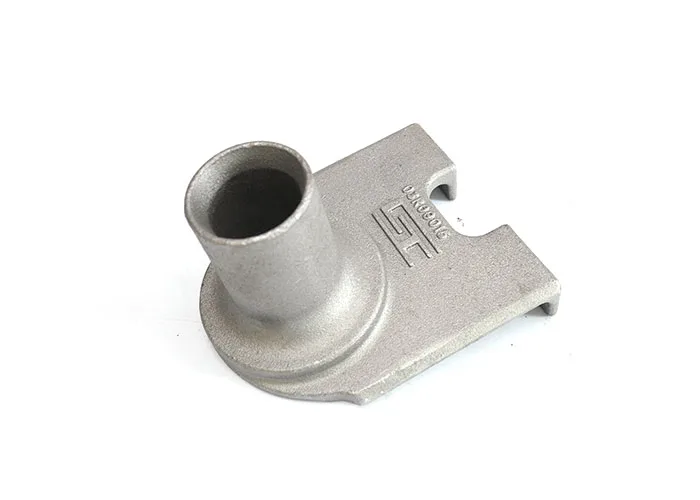
معرض الصب الاستثماري
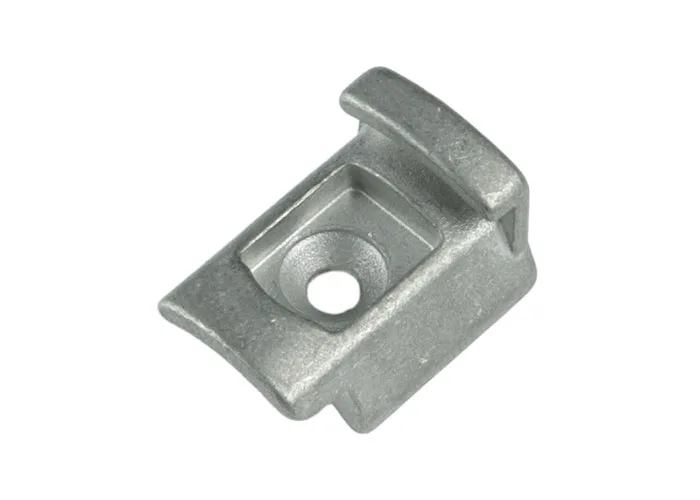
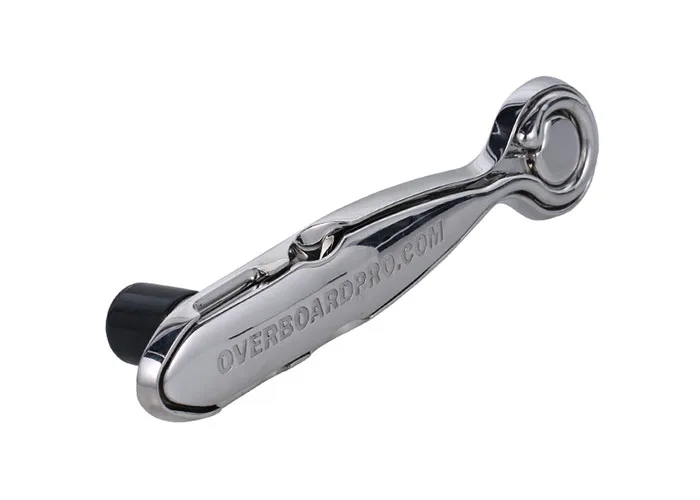
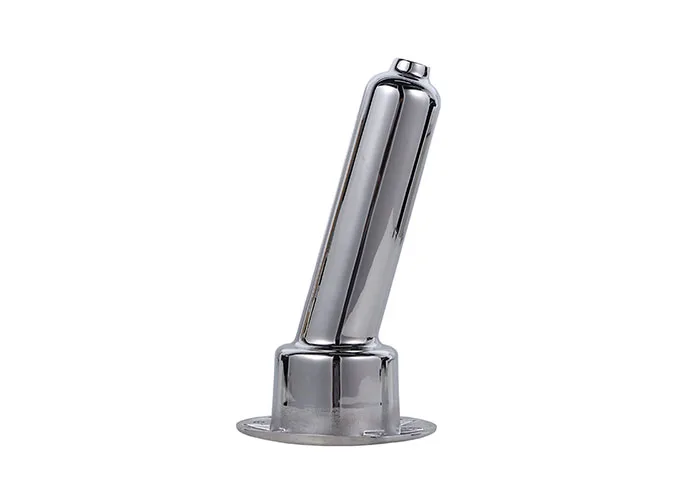
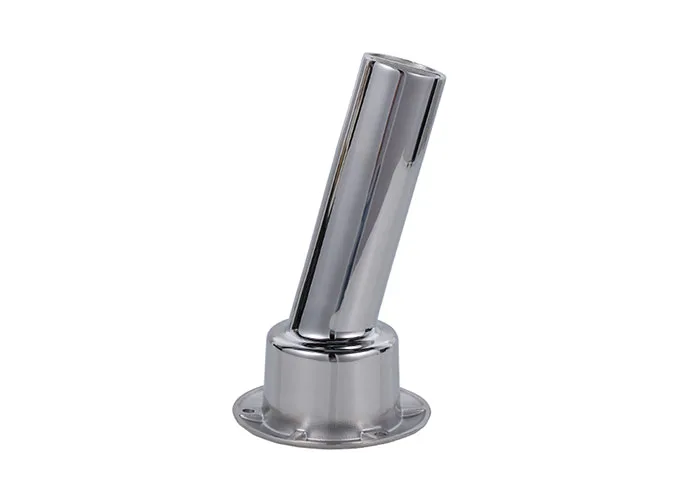
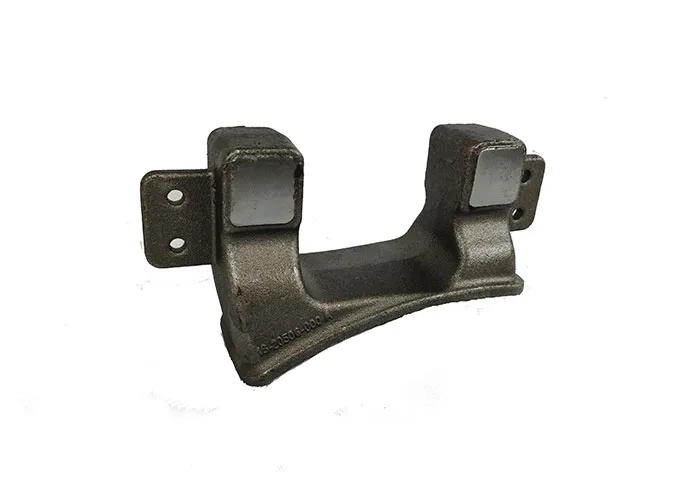

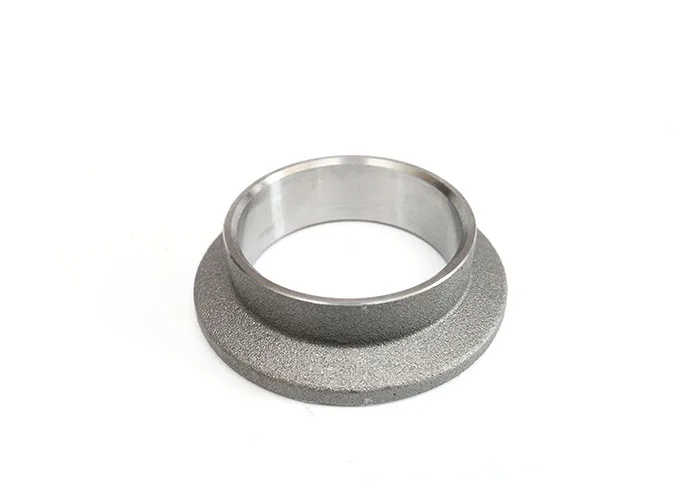
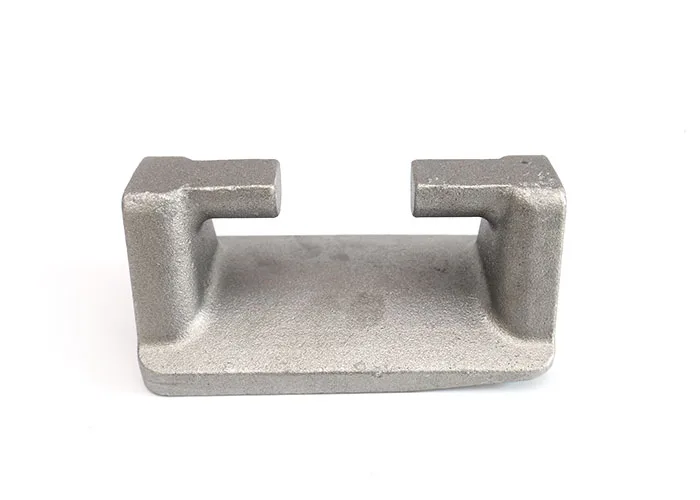


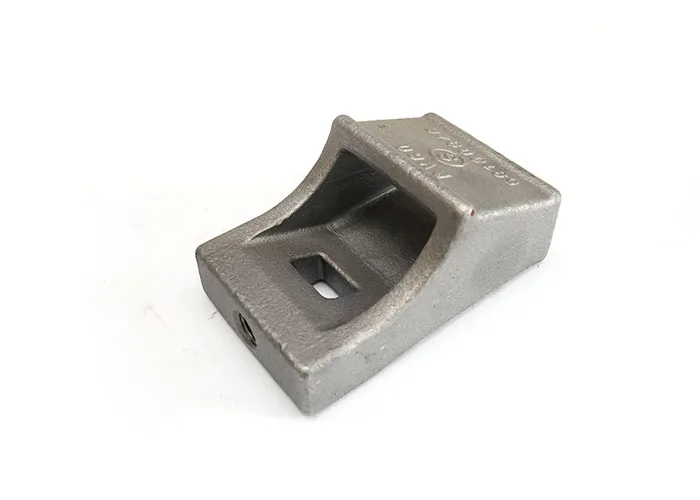

التطبيقات
آلة الحديقة
السيارات
تأثيث المنزل
المعدات الطبية
بحري
Investment Casting FAQ
Here are the key factors to consider:
Part complexity: Ideal for intricate geometries and thin-walled components (e.g., turbine blades, aerospace parts).
Material type: Suitable for high-temperature alloys (e.g., stainless steel, aluminum, superalloys).
Surface finish & precision: Achieves CT4-6 dimensional accuracy and Ra 1.6–3.2 μm surface roughness.
Batch size: Cost-effective for medium to high volumes due to high tooling costs.
Material inspection: Verify raw material purity (e.g., wax, ceramic slurry).
Shell coating: Monitor layer thickness (5–6 mm) and drying conditions to prevent cracks.
Dimensional checks: Use 3D scanning or CMM for critical tolerances.
Non-destructive testing (NDT): X-ray or ultrasonic inspection for internal defects.
Post-casting treatments: Heat treatment and surface finishing (e.g., polishing, anodizing).
Advantages of investment casting over other casting process
- دقة: Higher accuracy than sand casting (CT10–13) and comparable to die casting (CT5–7).
- Complexity: Can produce parts with internal cavities and fine details impossible with machining.
- Material flexibility: Supports alloys like titanium and nickel-based superalloys.
Disadvantages compared to other methods
- يكلف: Higher tooling and labor costs vs. sand casting.
- Cycle time: Longer due to multi-step shell-building process.
The following are the major costs of investment casting:
Tooling: Wax pattern molds and ceramic shell tooling (~40% of total).
Materials: High-purity wax, refractory ceramics, and metal alloys.
Labor: Skilled labor for shell coating, dewaxing, and finishing.
Post-processing: Machining, heat treatment, and quality inspections.
Energy: High-temperature furnace operations for shell baking and metal melting.
Typical timeline include:
Pattern creation: 1–3 days (wax injection and assembly).
Shell building: 3–7 days (6–8 coating layers with drying intervals).
Dewaxing & firing: 1–2 days.
Pouring & cooling: Hours to days (depending on part size).
Post-processing: 2–5 days (cutting, grinding, inspections).
Total lead time: 2–6 weeks for standard parts.
Standard range:
وزن: Typically <25 kg, but specialized processes can handle up to 500 kg for stainless steel.
Dimensions: Max. 1,500 mm in length for industrial components.
Thin walls: As low as 0.3 mm for aluminum alloys.
Limitations: Larger parts require segmented tooling and increased costs.