
 Russian
 English
 Arabic
 French
 German
 Italian
 Spanish
Инвестиционное литье
Китайские литейные цеха, специализирующиеся на заказном литьё по выплавляемым моделям
Получить заводскую цену
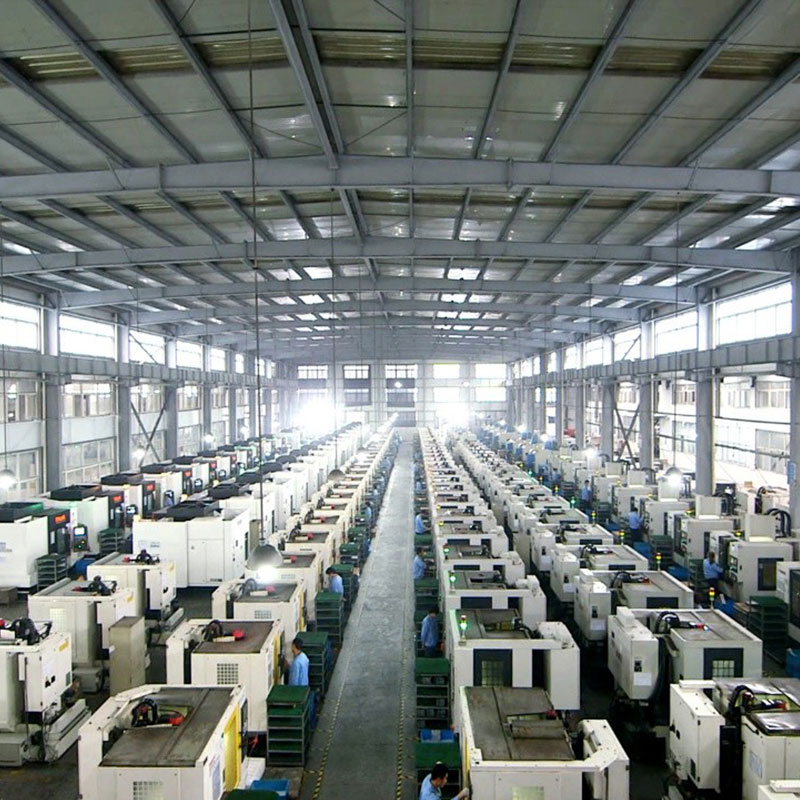
10 лет опыта литья под давлением
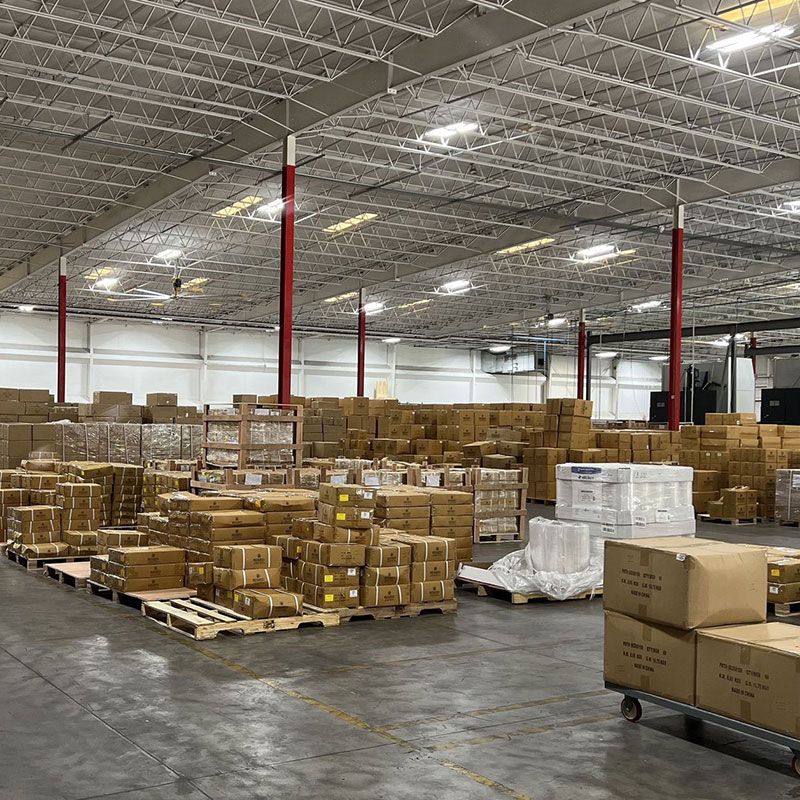
50 000 кв. футов производственных площадей
120 опытных рабочих
10 млн шт/год
Специалист в области аэрокосмической промышленности, высокоскоростных железных дорог, автомобильной и садовой техники.
Автомобильное литьё под давлением
Чугунные литые детали Scojet
Типы литья по выплавляемым моделям
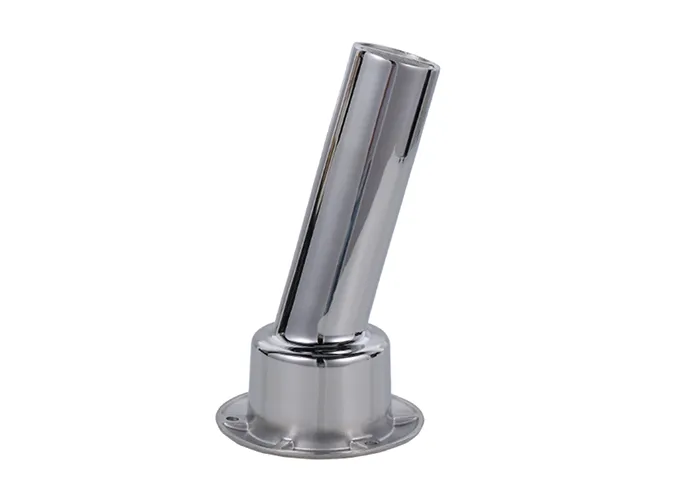
Литье нержавеющей стали методом выплавляемых моделей
Возможности обработки SCOJET:
Максимальный вес: 50 кг
Максимальная длина: 300 мм
Минимальная толщина стенки: 2 мм
Шероховатость поверхности: Ra6.3μm
Типичная постобработка: травление, пассивация, механическая обработка.
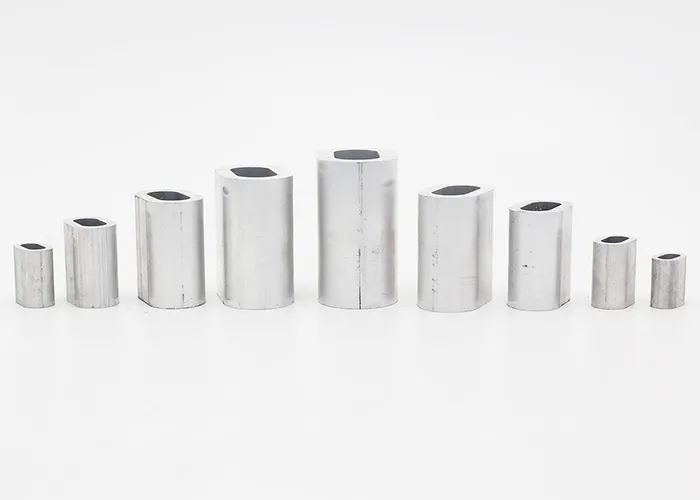
Литье алюминия в кокиль
Литье алюминия по выплавляемым моделям - это процесс литья металла, при котором промышленные детали изготавливаются путем копирования восковых моделей металлом.
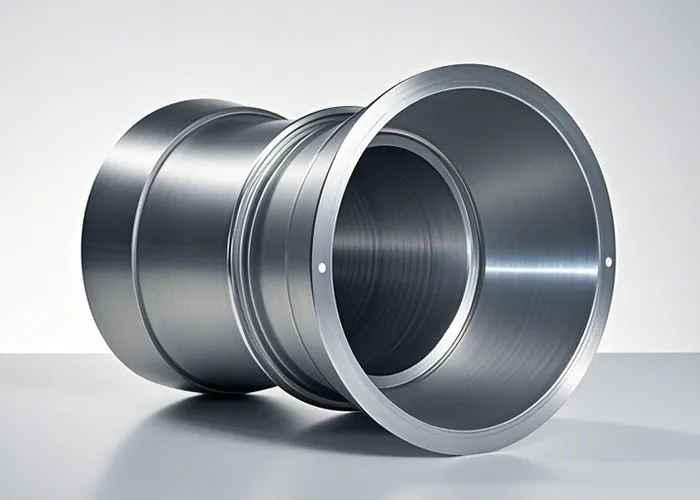
Литье по выплавляемым моделям с тонкими стенками
Возможности обработки SCOJET:
Размеры: ±0,3 мм (алюминиевый сплав)
Класс CT4-6 (общего назначения для литья по выплавляемым моделям)
Шероховатость поверхности: Ra ≤3,2 мкм
Внутренний дефект: Пористость ≤ 2 степени (рентгенографический контроль)
Без усадочных раковин, трещин
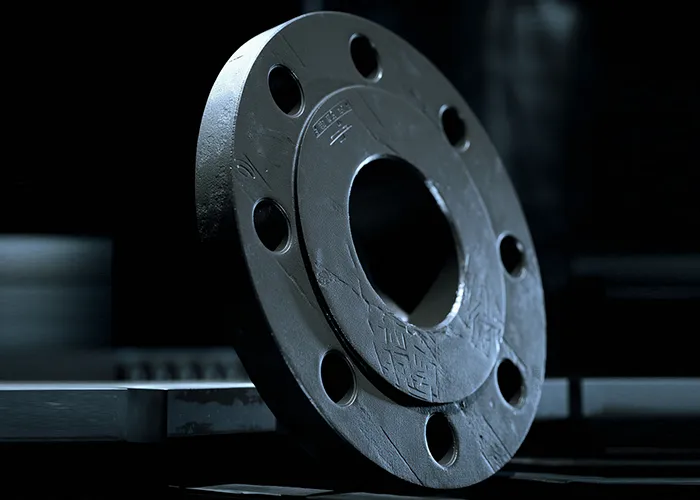
Литье по выплавляемым моделям с водорастворимой сердцевиной
Литье по выплавляемым моделям с водорастворимой сердцевиной это литейный процесс, в котором в качестве стержней используются водорастворимые материалы, в основном применяемый для изготовления отливок со сложной внутренней полостной структурой.
Параметры литья по выплавляемым моделям
| Типы бизнеса | Содержание услуг | |
| Инвестиционное литье | Типы сплавов: нержавеющая сталь/супераллой/титановый сплав/кобальт-хромовый сплав/алюминиевый сплав Процессы: изготовление точных восковых моделей/многослойное литье в керамическую оболочку/технология направленной кристаллизации/обжиг оболочки Постобработка: разрушение оболочки/обрезка прибыли/горячее изостатическое прессование (ГИП)/химическая очистка | |
| Точная механическая обработка | 5-осевая прецизионная финишная обработка/Полировка сложных каналов/Электрохимическая зачистка заусенцев | |
| Тестирование и сертификация | Испытание на флуоресцентную пенетрантность/γ-рентгеновский контроль/испытание на высокотемпературную ползучесть/оценка размера зерна (ASTM E112) | |
| Основные материалы | Конкретные материалы | Технические характеристики |
| Нержавеющая сталь | 316Л/17-4PH/304 | Вакуумная дегазация + направленная кристаллизация, размер зерна ≥6, плотность после СПГ 99,99% |
| Супераллой | Инконель 718/Хастеллой X/К418 | Вакуумная плавка + быстрое охлаждение, сопротивление ползучести (980℃/100ч) ≥350МПа |
| Титановый сплав | ТС4/Ти-6Ал-2Сн-4Зр-2Мо | Технология управления β-фазой, содержание кислорода ≤0,15%, ультразвуковой контроль в соответствии с AMS 2631B |
| Специальные процедуры | Комбинации процессов | |
| Алюминирование | Толщина 80-150 мкм, прирост веса при окислении <2 мг/см² при 1100℃/200ч | |
| Осаждение из паровой фазы | Покрытие CrAlY (HV1200), термобарьерное покрытие TBC (материал YSZ) | |
| Лазерное лечение | Поверхностное переплавление (измельчение зерна до 10 мкм), остаточное напряжение ≤200 МПа | |
| Основное оборудование | Технические параметры | Вместимость |
| Литейная система | Вакуумная индукционная плавильная печь (объемом 200 кг), контроль скорости охлаждения 0,5–50℃/с | Коэффициент успешности заливки одной партии ≥98% |
| Система воспламенения | Печь для обжига изделий из ракушек с программным управлением (1600℃), точность контроля температуры ±5℃ | Вместимость одной печи 500 кг/загрузку, энергопотребление ≤120 кВт·ч/печь |
| Система литья | 3D-печатная восковая модель машины (точность ±0.1мм), скорость восстановления воска ≥95% | Ежемесячная мощность 20 000+ восковых моделей (мин. толщина стенки 0,3 мм) |
| Технические индикаторы | ||
| Точность размеров | Калибр CT4-CT6 (±0,03-0,1 мм), деформация тонкой стенки <0,05 мм/м | GB/T 6414-2017, IATF 16949 |
| Механические свойства | Inconel 718: Предел текучести ≥750 МПа при 650℃ | TC4 титановый сплав: Предел усталости (10^7 циклов) ≥500МПа |
| Специальное выступление | Жизнь суперсплава при ползучести: ≥100 часов при 980℃/150МПа | Медицинский кобальт-хромовый сплав: Литейная пористость ≤0.2% (ASTM F75) |
| Стандарты соответствия | ||
| НАДКАП AC7110 (Особые процессы) | AMS 4992A (Литье из титанового сплава) | ТР 2014/68/ЕС (Оборудование, работающее под избыточным давлением) |
Литая обработка поверхности
| Тип материала | Конкретный материал | Обработка поверхности | Технические характеристики |
| Чугун | Серый чугун HT250, ковкий чугун QT500 | Дробеструйная обработка, нитрирование, силанная обработка | Дробеструйная обработка удаляет поверхностные загрязнения, азотирование повышает твердость, обработка силаном улучшает коррозионную стойкость. |
| Литая сталь | ЗГ230-450, ЗГ310-570 | Лазерное напыление, плазменное напыление | Лазерная наплавка устраняет дефекты, плазменное напыление обеспечивает термостойкость (подходит для компонентов газовых турбин). |
| Коррозионностойкая литая сталь | GX40CrNiSi25-12 | Двухпозиционная диффузия (диффузия хрома + диффузия алюминия) | Поверхностный композитный слой Cr-Al, стойкость к кислотной и щелочной коррозии по ISO 5. |
| Алюминиевый композит | A356+20%частицы SiC | Микропескоструйная обработка + силан-аппрет | Прочность сцепления интерфейса улучшена на 40%, износостойкость достигает HRC55. |
| Никель-кремниевый монокристаллический сплав | Мар-М247 | Лазерное наплавление + Дуплексная диффузия (Cr + Al) | Термостойкость до 1100℃, жаропрочность увеличена в 5 раз, используется для лопаток турбин самолетов. |
| Алюминиевая матричная композиция (дубликат оригинала) | A356+30%частицы SiC | Горячее изостатическое прессование + алмазное покрытие методом химического осаждения из газовой фазы (CVD) | Износостойкость достигает HRC60, коэффициент трения 0,1, заменяя традиционные материалы тормозных дисков. |
Что такое инвестиционное литье?
Литье по выплавляемым моделям - это производственный процесс, в котором восковой шаблон покрывается огнеупорным керамическим материалом. Когда керамическое покрытие высыхает и затвердевает, воск расплавляется и оставляет внутреннюю полость, соответствующую геометрии конечного изделия. В полость, где находился восковой узор, заливается расплавленный металл. Металл застывает в керамической полости, остывает, и керамика удаляется из металлической отливки. Результатом этого процесса является металлический компонент с высокой или почти высокой точностью, который может использоваться для широкого спектра применений в различных отраслях промышленности.
Почему литье по выплавляемым моделям также называют процессом потерянного воска?
Потерянный воск - это очень буквальное альтернативное название процесса. Инвестиции в огнеупорный материал представляют собой покрытие, которое формируется мокрым способом поверх воскового рисунка. Затем этому покрытию дают высохнуть, после чего запекают при высокой температуре. Это служит двум целям.
Сначала огнеупорный материал затвердевает и химически сплавляется, образуя прочный материал.
Во-вторых, воск сжигается, превращаясь в жесткое и полое тело, которое идеально и точно представляет отсутствующий воск в виде пространства, которое должно быть заполнено металлом. Таким образом, воск теряется, отсюда и название процесса.
Чем отличается литье по выплавляемым моделям от других видов литья?
Все методы литья используют жаропрочную полость, имеющую форму желаемой детали, в качестве объема для заполнения жидким металлом, который удаляется после застывания. Способ формирования полости является основным отличием методов литья. При литье под давлением используется двухкомпонентный (или более) инструмент с полостью из закаленной стали, который дорого и точно обрабатывается из заготовок. Литье в песчаные формы формирует полость путем набивки песка со связующим веществом вокруг многоразового шаблона или мастера детали. Литье по выплавляемым моделям образует полость путем сушки и последующего обжига в печи кожи из огнеупорного материала над шаблоном или мастером, который является жертвенным.
Точность и степень детализации сильно различаются между методами литья. Литье под давлением отличается высокой точностью, хотя гравитационное литье (литье под давлением) менее точно, чем различные формы литья под давлением. Литье под давлением позволяет компенсировать усадку, что сохраняет/отражает форму и размеры полости в литой детали более точно. Детали, отлитые под давлением, могут сохранять очень высокий уровень детализации, если только эта детализация может быть извлечена из особенностей инструмента. Литье в песчаные формы имеет умеренную точность, поскольку этот процесс не позволяет формировать очень точные и повторяющиеся полости. Оно позволяет получать только относительно толстые участки и грубые детали. Литье по выплавляемым моделям славится сочетанием точности и мелких деталей, при этом оно не требует больших предварительных затрат на литье под давлением.
Этапы процесса литья по выплавляемым моделям (потерянный воск)

Как долго длится процесс литья по выплавляемым моделям?
Время, необходимое для завершения литья по выплавляемым моделям, зависит от нескольких факторов, включая материал отливки, дизайн и используемые машины. Например, при литье небольших изделий, менее 1 кг, на полную обработку готовой к отливке колбы обычно уходит от 5 до 7 дней.
Насколько точным является литье по выплавляемым моделям?
Процесс литья по выплавляемым моделям очень точно воспроизводит рисунок, если колба была подготовлена с мастерством и тщательностью. Точность узора в значительной степени зависит от производственного процесса, используемого для его изготовления. Для повышения точности воскового узора можно использовать различные технологии. Например, если шаблон отливается в пресс-форме, давление впрыска воска можно регулировать, чтобы уменьшить погрешности в размерах. Части детали, требующие высокой точности, можно также подвергнуть последующей обработке или "чеканке" (литье под давлением с точной стальной полостью, состоящей из двух частей.
Этапы процесса литья по выплавляемым моделям в компании Soject
Для изготовления деталей со сложной геометрией и замысловатыми деталями мы выполняем следующие действия.
Деталь, повторяющая геометрию готовой детали, изготавливается одним из двух основных методов:
a. Постройте штамп для впрыска воска
b. Шаблон для 3D-печати
● Если используется штамп для впрыска воска, то на первом этапе необходимо спроектировать и изготовить металлический штамп из алюминия или стали. Этот штамп создает восковую копию нужной детали путем впрыска расплавленного воска под высоким давлением в полость. Штамп может быть изготовлен как простой ручной инструмент с одной полостью, так и сложный многополостной автоматический инструмент в зависимости от требований к объему производства.
● Если используется 3D-печать, модель CAD с геометрией детали отправляется на принтер, и деталь печатается.
Затем восковые узоры собираются на подножках и превращаются в готовое дерево, которое можно обмакивать.
Затем сборка погружается в высококачественный керамический раствор для создания керамической оболочки вокруг воскового дерева.
После нанесения суспензии на поверхность мокрого узла дерева насыпаются частицы песка. Это способствует утолщению и укреплению слоя покрытия на поверхности восковой сборки.
Повторяйте шаги 2 и 3, пока сборка не достигнет желаемой толщины оболочки. Затем сборке дают застыть и высохнуть.
Теперь воск внутри только что созданной оболочки удаляется. Для депарафинизации используется паровой депарафинизационный автоклав или печь со вспышкой огня.
Теперь в предварительно нагретую полость формы заливается нужный расплавленный металл.
После этого форма остывает и затвердевает, а расплавленный металл превращается в окончательную отливку.
Затем материал раковины удаляется с помощью отбойного молотка, вибрации и дробеструйной обработки стальной крошкой.
Затем готовые детали отрезаются от литниковой и бегунковой системы.
Затем применяются различные методы отделки, включая шлифовку, пескоструйную обработку и нанесение покрытий для достижения необходимой окончательной поверхности.
После завершения операций отделки детали проверяются на наличие поверхностных и подповерхностных дефектов. Визуальный контроль и контроль флуоресцентными пенетрантами проводится для поверхностей, а рентген используется для выявления подповерхностных дефектов.
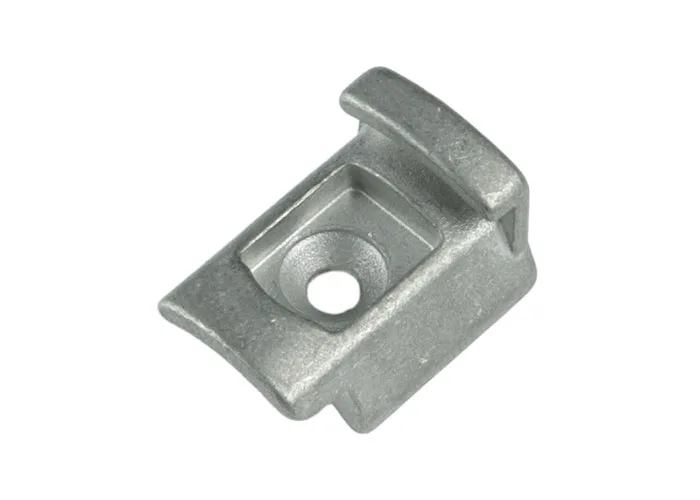
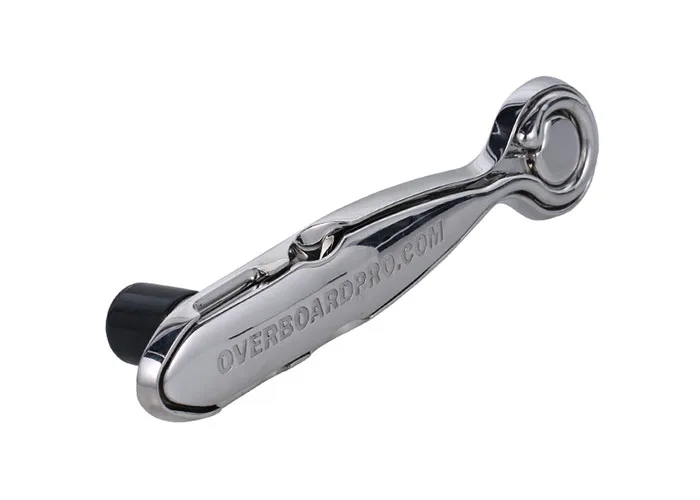
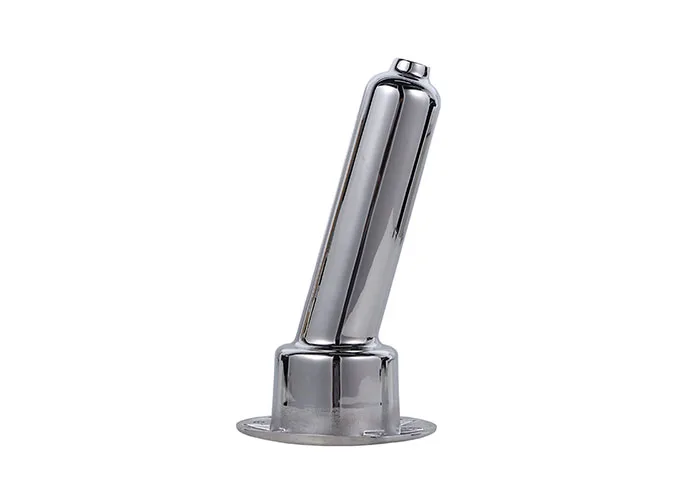
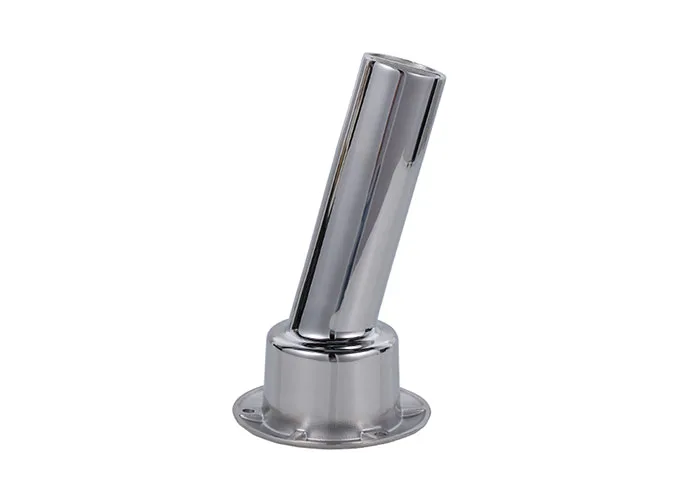
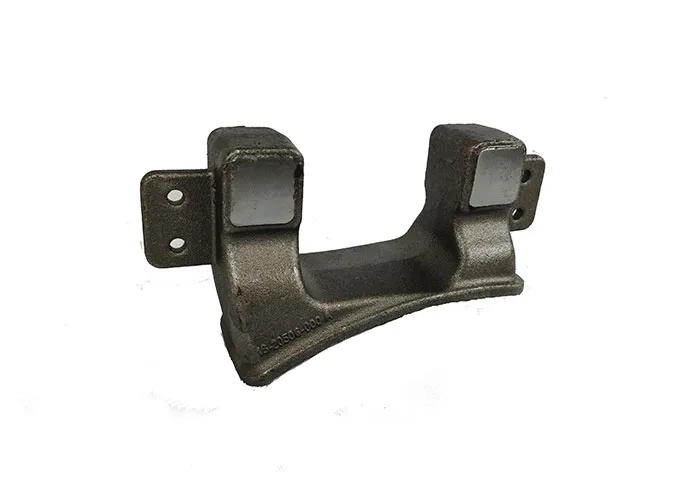
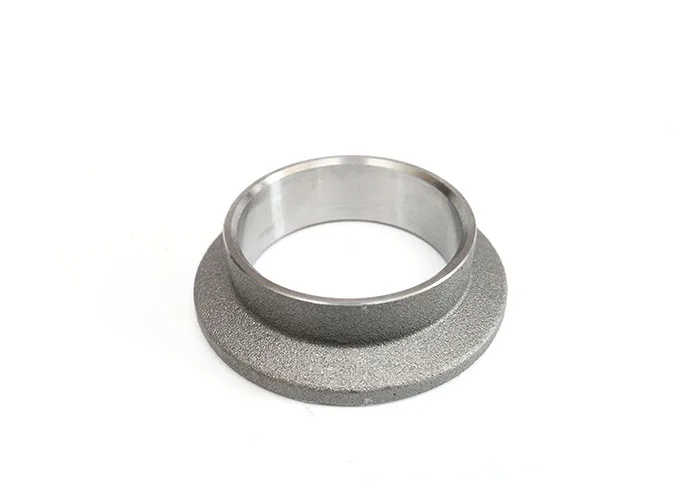
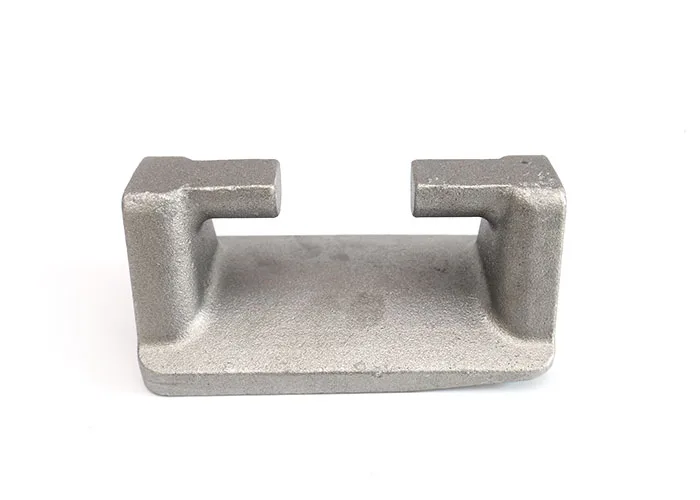
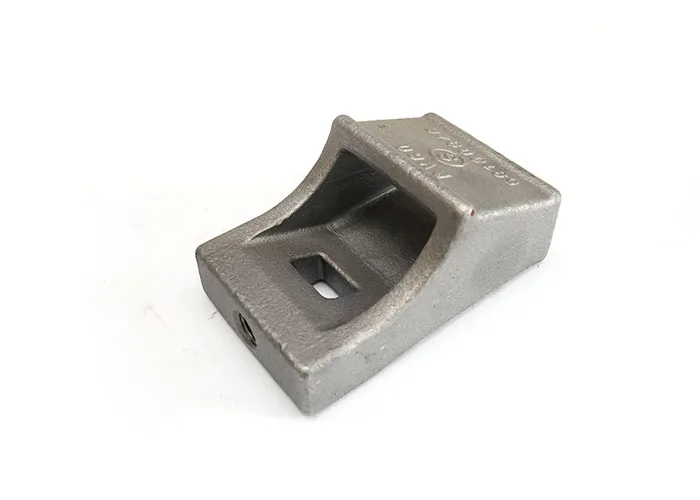
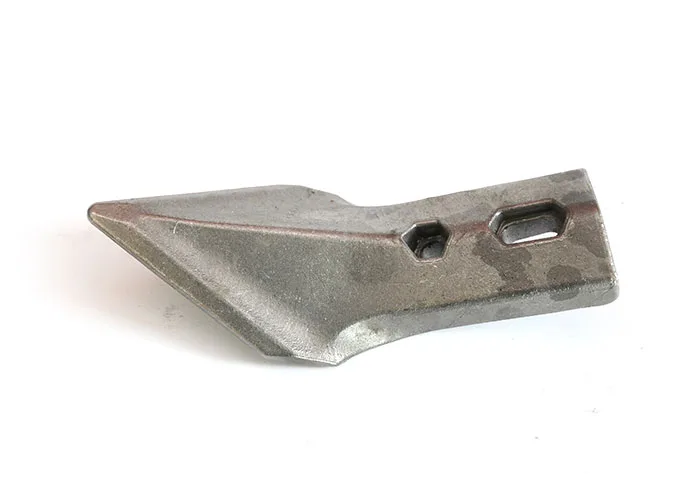
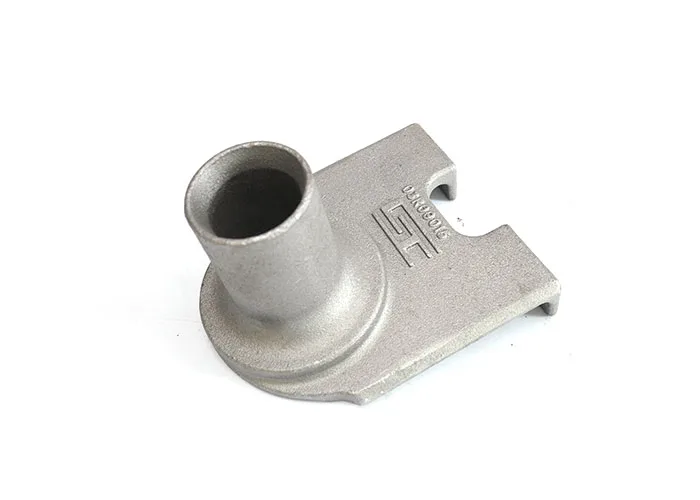
Галерея инвестиционного литья




Приложения
Садовая машина
Автомобили
Обустройство дома
Медицинское оборудование
Морской
Инвестиционное литье: Часто задаваемые вопросы
Вот ключевые факторы, которые следует учитывать:
Сложность детали: Идеально подходит для сложных геометрий и тонкостенных компонентов (например, лопаток турбин, авиационных деталей).
Тип материала: Подходит для высокотемпературных сплавов (например, нержавеющая сталь, алюминий, суперсплавы).
Отделка поверхности и точность: Достигает точности размеров CT4–6 и шероховатости поверхности Ra 1,6–3,2 мкм.
Размер партии: Экономически выгодно для средних и крупных объемов из-за высоких затрат на оснастку.
Проверка материалов: Проверить чистоту сырья (например, воска, керамической суспензии).
Оболочка корпуса: Сушка слоя толщиной (5–6 мм) и условия сушки для предотвращения трещин.
Проверка размеров Используйте 3D-сканирование или КИМ для критических допусков.
Неразрушающий контроль (NDT): Рентгеновский или ультразвуковой контроль для выявления внутренних дефектов.
Послелитейная обработка: Термообработка и финишная обработка поверхности (например, полировка, анодирование).
Преимущества литья по выплавляемым моделям перед другими процессами литья
- Точность: Более высокая точность, чем при литье в песчаные формы (КТ10–13), и сопоставимая с литьем под давлением (КТ5–7).
- Сложность: Может производить детали с внутренними полостями и мелкими деталями, невозможными для механической обработки.
- Гибкость материалов: Поддерживает сплавы, такие как титановые и суперсплавы на основе никеля.
Недостатки по сравнению с другими методами
- Стоимость: Более высокие затраты на оснастку и рабочую силу по сравнению с литьем в песчаные формы.
- Время цикла: Дольше из-за многоступенчатого процесса формирования оболочки.
Основные затраты при литье по выплавляемым моделям:
Инструменты: Восковые модели и оснастка для керамической оболочки (~40% от общего объема).
Материалы: Высокочистый воск, огнеупорная керамика и металлические сплавы.
Труд Квалифицированная рабочая сила для покрытия оболочкой, обезжиривания и отделки.
Постобработка: Механическая обработка, термообработка и контроль качества.
Энергия Высокотемпературные печи для прокаливания оболочки и плавки металла.
Типичный график включает:
Создание шаблона: 1–3 дня (впрыск воска и сборка).
Здание из ракушечника: 3–7 дней (6–8 слоев покрытия с интервалами для сушки).
Обезжиривание и обжиг: 1-2 дня.
Заливка и охлаждение: От нескольких часов до нескольких дней (в зависимости от размера детали).
Пост-обработка: 2–5 дней (резка, шлифовка, осмотры).
Общее время выполнения: 2–6 недель для стандартных деталей.
Стандартный диапазон:
Вес: Обычно <25 кг, но специализированные процессы могут обрабатывать до 500 кг нержавеющей стали.
Размеры: Макс. 1500 мм в длину для промышленных компонентов.
Тонкие стены: Всего 0,3 мм для алюминиевых сплавов.
Ограничения: Большие детали требуют сегментного инструмента и увеличенных затрат.