
 Russian
 English
 Arabic
 French
 German
 Italian
 Spanish
Производитель услуг по изготовлению тонкостенных отливок по выплавляемым моделям
Литье по выплавляемым моделям с тонкими стенками это процесс литья металлов, используемый для производства сложных деталей с тонкостенными конструкциями. В этом процессе в качестве модели используется восковая модель, а ее поверхность покрывается керамической суспензией для образования огнеупорной формы, которая затем воспроизводится путем плавления металла. Тонкостенное точное литье широко используется, потому что оно позволяет производить детали с высокой точностью, гладкими поверхностями и сложными геометриями.
Применение литья по выплавляемым моделям с тонкой стенкой
Тонкостенное литье по выплавляемым моделям особенно подходит для изготовления деталей, которые требуют легкий вес, высокая прочность и высокая точность.
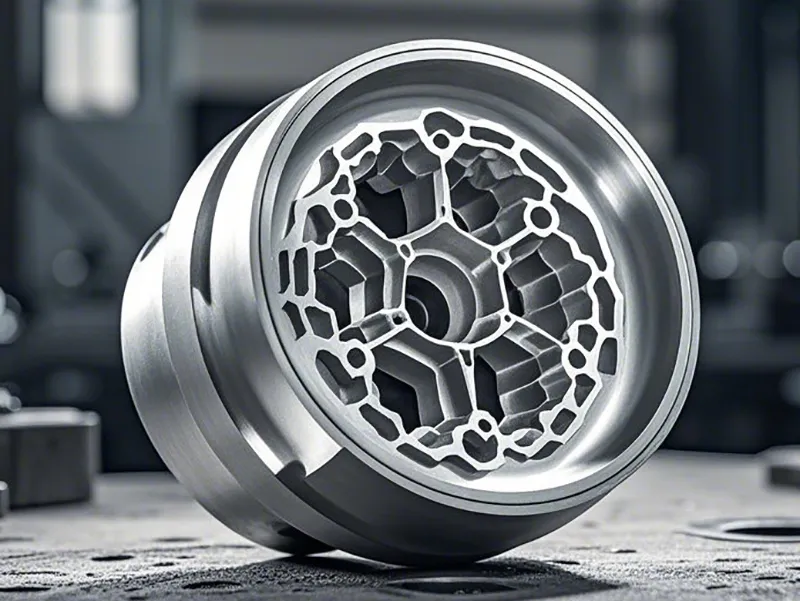
В автомобильной промышленности
Литье в тонкостенные кокили используется для производства компоненты двигателя, детали трансмиссии и легкие компоненты кузова. Эти детали обычно требуют толщины стенки менее 3 мм для снижения веса и повышения топливной эффективности.
Например, такие компоненты, как корпуса насосов, редукторы и выпускные коллекторы добились значительного снижения веса за счет оптимизации параметров материала и процесса при сохранении высокой прочности и долговечности.
Кроме того, эта технология также используется для производства легкие коленчатые валы и посадочные места подшипников, что дополнительно снижает вес и повышает производительность за счет полой конструкции и использования высокопрочного чугуна (ADI).
Медицинская промышленность
Литье по выплавляемым моделям с тонкой стенкой позволяет производить медицинские приборы и имплантаты со сложной геометрией, такие как зубные коронки, имплантаты и компоненты эндоскопа. Эти детали часто требуют высокой точности и гладкой поверхности для обеспечения безопасности и функциональности.
Электронное оборудование
Литье по выплавляемым моделям для тонкостенных изделий в основном используется для изготовления корпусов и прецизионных компонентов для небольшой электронной техники. Например, таким способом можно изготавливать такие компоненты, как электронные корпуса и радиаторы с высокой точностью и сложными геометриями, которые обычно требуют чрезвычайно малой толщины стенок и высокого качества поверхности для удовлетворения потребностей электронных устройств в легком весе и высокой производительности.
Другие отрасли
Литье тонкостенных изделий методом выплавляемых моделей также широко применяется в энергетической, химической и других отраслях промышленности. Например, в энергетической промышленности оно используется для изготовления жаропрочных деталей, работающих при высоких температурах. В химической промышленности оно применяется для изготовления коррозионностойких насосов, клапанов и других компонентов.
Параметры литья тонкостенных изделий
| Категория параметра | Типичный объем/требования | Направление и описание оптимизации |
| Параметры формы и оболочки | ||
| Температура предварительного нагрева формы | Алюминиевый сплав: 650-700°C Магниевый сплав: 300°C Нержавеющая сталь: 950-1180°C | Слишком высокая температура приводит к крупным зернам, слишком низкая затрудняет заполнение; необходимо регулировать в зависимости от типа сплава, например, нержавеющая сталь нуждается в высокотемпературном антиохлаждающем отсеке. |
| Количество слоев корпуса формы | 3-5 слоев (алюминиевый сплав) 6 ½ слоя (рабочее колесо из нержавеющей стали) | Слишком большое количество слоев увеличивает остаточную прочность, слишком малое снижает прочность; алюминиевый сплав обычно имеет 3 слоя, сложные детали (например, рабочие колеса) требуют увеличения количества слоев. |
| Материал корпуса пресс-формы | Цирконовый песок (верхнее покрытие), связующее на основе коллоидного кремнезема | Цирконовый песок улучшает чистоту поверхности, коллоидный кремнезем повышает прочность оболочки; сложные участки необходимо предварительно увлажнять во избежание образования воздушных пузырей. |
| Параметры заливки | ||
| Температура литья | Алюминиевый сплав: 730-740°C Магниевый сплав: 750°C Нержавеющая сталь: 1610-1620°C | Слишком высокая температура легко вызывает окисление, слишком низкая — холодное расслоение; тонкостенные детали требуют несколько более высокой температуры для обеспечения заполнения формы, но должны сочетаться с прессованной затвердеванием для предотвращения воздушных пузырей. |
| Скорость заполнения | Магниевый сплав: 250-280 мм/с (дифференциальное давление 50-80 кПа) Нержавеющая сталь: тип быстрой заправки | Высокоскоростное заполнение снижает холодное расслоение, но необходимо избегать турбулентности; тонкостенные детали имеют приоритет для использования нижнего впрыска или конструкции литниковой воронки щелевого типа. |
| Параметры затвердевания под давлением | Наполнение емкости под давлением: 0,4-0,6 МПа Время выдержки: 10 минут | Повышенное давление улучшает растворимость газов и уменьшает количество пористости; подходит для отливок из алюминиевых и магниевых сплавов с высокими требованиями к плотности. |
| Параметры конструктивного проектирования | ||
| Литейные системы | Ниж питающий тип (с литниковой системой прямой, напоминающей гусиную шею) Щелевой литник (магниевая решетка) Затворы с субсидируемой внутренней литниковой (крыльчатки) | Нижняя заливка предотвращает образование шлака вследствие окисления; прорезь в литнике сокращает расстояние бокового потока; внутренний подводящий канал улучшает компенсацию усадки. |
| Конструкция стояка | Лучшее место для формирования более толстой верхней и более тонкой нижней структуры | Использование стояков для компенсации усадки и предотвращения усадки в тонких стенках; необходимость оптимизации расположения в сочетании с моделированием. |
| Параметр постобработки | ||
| Горячая обработка (например, металла) | Твердый раствор: 530-550°C (алюминиевые сплавы) Термообработка: 160-170°C (алюминиевые сплавы) | Улучшить механические свойства; тонкостенные детали требуют контроля скорости охлаждения (например, водяного охлаждения) для предотвращения деформации. |
| Чистка и обработка | Вибрационная машина шелушения + ручная очистка (сложные участки) | Остаточная прочность литейной оболочки должна быть умеренной, а трехслойная литейная оболочка легко снимается, но требует ручной очистки в узких местах. |
| Показатели качества | ||
| Допуски по размерам | ±0,3 мм (алюминиевый сплав) Класс CT4-6 (общего назначения для литья по выплавляемым моделям) | Тонкостенные детали с высокими требованиями к симметрии (например, центральная симметрия ≤ 0,15) требуют оптимизированных пресс-форм и компенсации усадки. |
| Шероховатость поверхности | Ra ≤3,2 мкм | Высокое качество отделки зависит от материала облицовки оболочки (например, циркониевого песка) и точности восковой модели. |
| Внутренний дефект | Дефект отверстий ≤ 2 степени (рентгенографический контроль) Без усадочных раковин, трещин | Ключевыми являются изостатическое уплотнение, оптимизация температуры заливки и температуры предварительного нагрева оболочковой формы. |
Особенности литья тонкостенных деталей по выплавляемым моделям
Возможность обработки тонкостенных изделий Процесс позволяет изготавливать детали с минимальной толщиной стенки от 1 мм до 2 мм, и даже меньшая толщина стенок может быть достигнута.
Сложные геометрические формы: Литье по выплавляемым моделям тонкостенных изделий позволяет получать детали со сложными полостями, мелкими отверстиями и кривыми поверхностями, достичь которых обычно трудно другими методами литья (такими как литье в песчаные формы или ковка).
Легкий вес Благодаря уменьшенному количеству используемого материала, детали, изготовленные методом литья по выплавляемым моделям в тонкостенной форме, как правило, легче традиционных литых деталей, что помогает снизить вес всей конструкции.
Высокая точность и гладкая поверхность Литье по выплавляемым моделям с тонкой стенкой позволяет обеспечивать высокую точность размеров и гладкую поверхность, что позволяет использовать детали непосредственно без дальнейшей обработки.
Широкая применимость материалов: Процесс подходит для различных металлических материалов, включая углеродистую сталь, нержавеющую сталь, алюминиевые сплавы, медные сплавы, титановые сплавы и т.д.
Проблемы литья тонкостенных деталей по выплавляемым моделям
Сложность процесса: Литьё с тонкими стенками по выплавляемым моделям требует более высокой точности контроля процесса, включая проектирование литейной формы, проектирование системы питателей и контроль охлаждения.
Риск дефекта: Поскольку тонкостенные конструкции подвержены термическим напряжениям и неравномерному охлаждению, могут возникнуть дефекты, такие как усадочные раковины и трещины.
Высокая стоимость: Хотя литье по выплавляемым моделям с тонкой стенкой может сократить отходы материалов и повысить эффективность производства, начальная стоимость изготовления формы высока, а производственный цикл долог.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Да, мы используем ведущие в отрасли литье с использованием силикатного золя, оборудованный Технология 3D-печати восковых моделей (например, принтеры серии 3DPTEK), достигающий точности 0,05 мм и поддержкаминимальная толщина стенки 1,5 мм.
В сочетании с полуавтоматические гидравлические восковые инжекционные машины а также среднетемпературные восковые материалы, наши восковые модели сохраняют размерную стабильность с усадка контролируется в пределах ±0.6%.
При керамическом покрытии мы наносим Нанотехнологии многослойной керамической оболочки (покрытия Al₂O₃/SiO₂) через рулонное напыление для создания ультратонких покрытий (≤ 5 мкм), повышающих термическую стабильность и ионную проводимость. Наш технология самовосстанавливающегося нанопокрытия улучшает коррозионную стойкость и чистоту поверхности
Мы специализируемся на тонкостенном литье из различных материалов и с использованием различных процессов:
Алюминиевые сплавы: Технология литья под давлением обеспечивает стабильное производство 0,5–3,0 мм тонкостенные детали (например, корпуса автомобильных двигателей).
Магниевые сплавы: Литье по выплавляемым моделям под низким давлением достигает 2,5–3,0 мм компоненты решетки (корпус: Changzhou Jinxi Titanium).
Титановые сплавы: Трубы сварные прецизионные с φ6,3 мм сверхтонкие диаметры.
Минимальный рубеж толщины: Успешно применено тонкостенные компоненты корпуса из нержавеющей стали толщиной 2 мм используя методы вентиляции газа для устранения пористости
Наши комплексные возможности прецизионного литья поддерживают сложные геометрии:
3D-изогнутые аэрокосмические компоненты: Толщина стенки 3 мм с допуском ±0,3 мм, проверенная рентгеновским контролем на структурную целостность.
Крупногабаритные чугунные детали: 3D-печатные песчаные формы увеличивают внутреннюю плотность на 80% , что идеально подходит для энергетического оборудования, такого как отливки ядерных клапанов14. Точность размеров соответствует стандартам CT4-6 (международным), с минимальным диаметром литникового отверстия 0,5 мм
Да, мы поставляли тонкостенное литьё в различные отрасли промышленности:
Автомобили : Рычаги подвески из 4,5-миллиметрового ковкого чугуна с оптимизированным распределением термических напряжений.
Аэрокосмическая промышленность 3D-криволинейные компоненты из титанового сплава для топливных систем двигателя.
Разнообразие материалов :
Легкие сплавы Алюминий (A380/ZL101), магний (ZM6), титан (Ti-6Al-4V).
Легированные стали нержавеющая сталь 316L, жаропрочные сплавы (Inconel 718).
Композиты : Углепластик, армированный композитами на основе алюминиевой матрицы (авиакосмические применения).
Испытательное оборудование Координатно-измерительные машины (КИМ) и рентгеновские дефектоскопы обеспечивают точность размеров ±0,3 мм и уровень обнаружения дефектов ≥99,9%.
Сертификаты: Соответствует IATF 16949/ISO 14001, отвечает требованиям рынков ЕС и США