
 Russian
 English
 Arabic
 French
 German
 Italian
 Spanish
Услуги литья под давлением
Услуги по прецизионному литью под давлением для изготовления металлических деталей и изделий по индивидуальным заказам с быстрым выполнением заказа. Запросите котировку, чтобы начать работу уже сегодня.
- Допуск до ± 0,004'' (0,1 мм)
- Техническая поддержка 7/24
- Производственный партнер с сертификатом ISO 9001:2015
Наши услуги по прецизионному литью под давлением
Если вам нужны нестандартные металлические детали, Scojet - производитель услуг литья под давлением, который может вам помочь. Мы поддерживаем высокий стандарт работы нашей инженерной команды и оборудования, чтобы постоянно поставлять прочные и долговечные детали и прототипы. Чтобы обеспечить легендарное качество, мы используем строгий процесс литья под давлением, который гарантирует, что ваши индивидуальные требования будут выполнены.
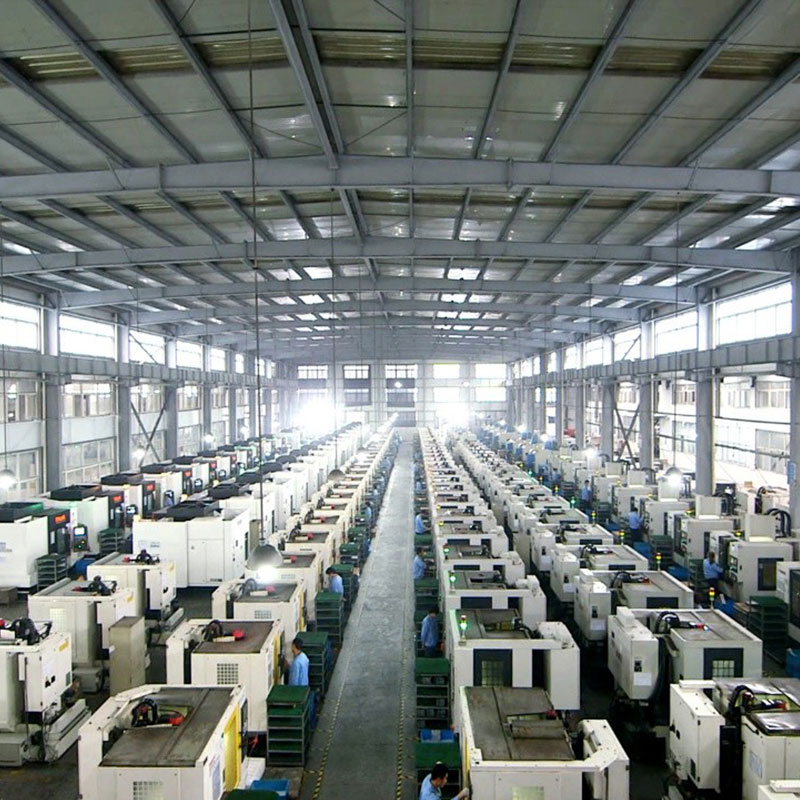
Китайские услуги по литью под давлением и литейный завод
Scojet provides custom die casting services for aluminum, zinc, and magnesium alloy components. Our capabilities cover mold development, high-pressure die casting, CNC machining, surface finishing, inspection, insert installation, and component assembly.
From precision automotive parts and equipment housings to industrial and garden equipment components, we develop manufacturing solutions based on your drawings, material requirements, tolerances, production volume, and end-use conditions.
Свяжитесь с нами
Ваш профессиональный литья под давлением частей производитель и завод
- 10 лет опыта литья под давлением
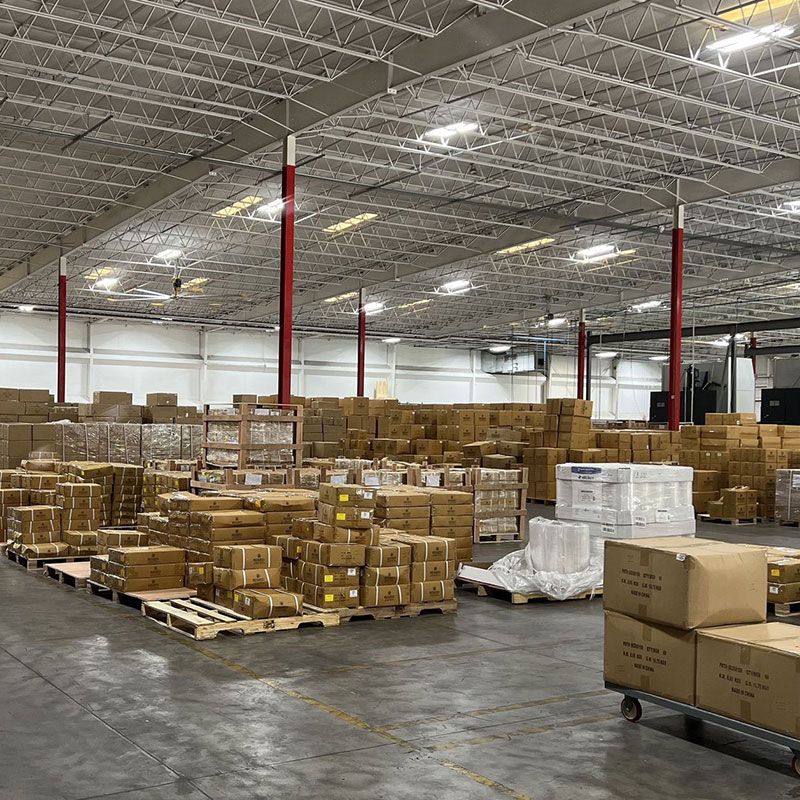
- 50 000 кв. футов производственных площадей
- 120 опытных рабочих
- 10 млн шт/год
- Специалист в области аэрокосмической промышленности, высокоскоростных железных дорог, автомобильной и садовой техники.
Свяжитесь с нами
10 лет опыта литья под давлением
50 000 кв. футов производственных площадей
120 опытных рабочих
10 млн шт/год
Специалист в области аэрокосмической промышленности, высокоскоростных железных дорог, автомобильной и садовой техники.
Автомобильное литьё под давлением
Технические стандарты литья под давлением
| Размер | Стандарты |
| Минимальный вес детали | 0,017 кг |
| Максимальный вес детали | 12 кг |
| Минимальный размер детали | ∅ 17 мм × 4 мм |
| Максимальный размер детали | 300 мм × 650 мм |
| Минимальная толщина стенки | 0,8 мм |
| Максимальная толщина стенки | 12,7 мм |
| Контроль качества | Сертифицировано по ISO 9001 |
| Минимально возможная партия | 1000 шт. |
Применение литья под давлением
Литье под давлением - это универсальная технология производства, которая играет важную роль в создании и производстве многих современных продуктов, от аэрокосмических конструктивных элементов до электротехнических корпусов. Scojet предлагает инновационные производственные решения для различных промышленных применений. Мы предлагаем высококачественные детали по конкурентоспособным ценам для клиентов в следующих отраслях промышленности:
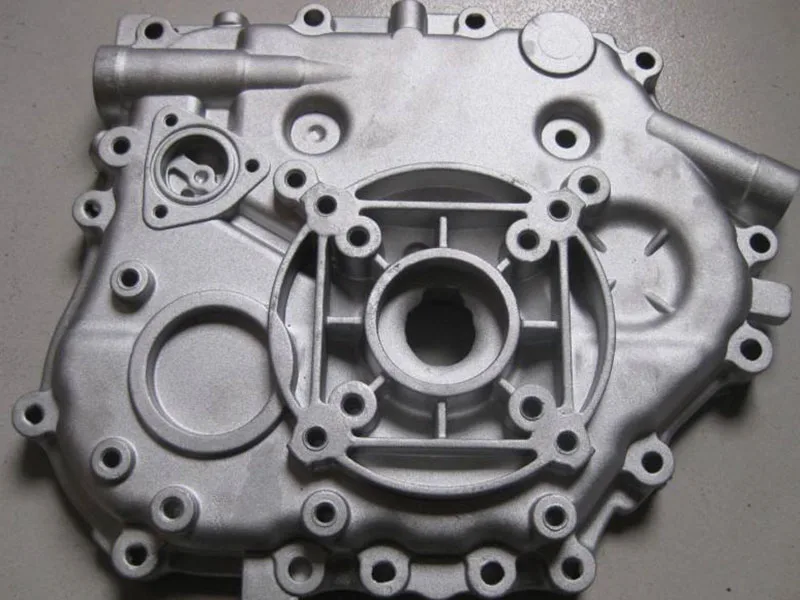

Автомобильные запчасти
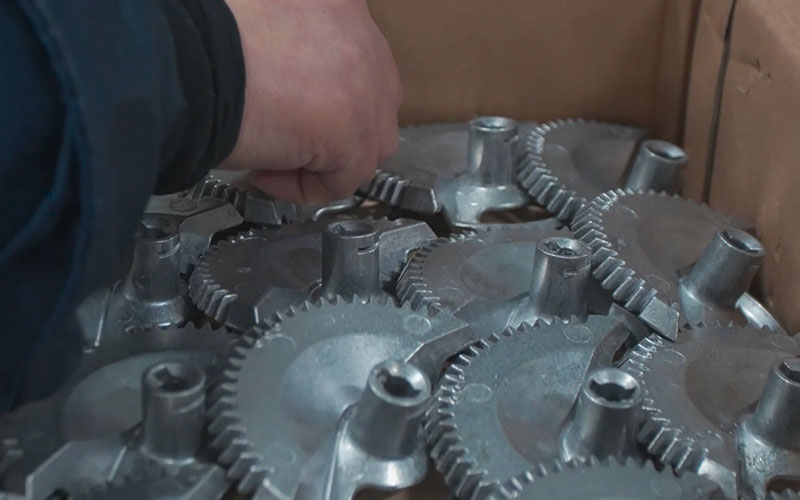
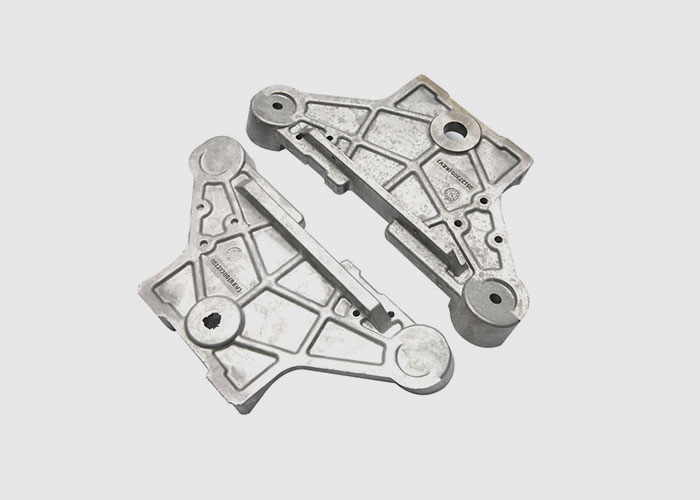
Как производитель литых деталей, мы специализируемся на изготовлении деталей для автомобилей, таких как шестерни, цилиндры, гладкие руки, раздаточные коробки, детали небольших двигателей и даже компоненты для газонных и садовых тракторов.
Аэрокосмическая промышленность
Технологии литья под давлением магния и алюминия, предлагаемые службой точного литья под давлением, позволяют получать легкие, прочные конструкционные детали с высокой устойчивостью к коррозии.
Компоненты молнии
Мы также предоставляем услуги по литью под давлением электрических корпусов, литых радиаторов и многих других компонентов.
Товары народного потребления и коммерческая продукция
Мы также производим коммерческие детали, включая поршни и шатуны компрессоров, радиаторы, корпуса подшипников, части смесителя для раковины, счетчики.
Галерея литья под давлением
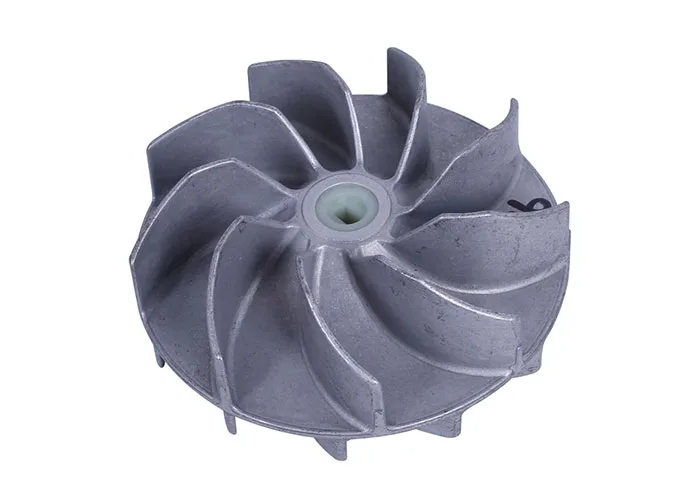
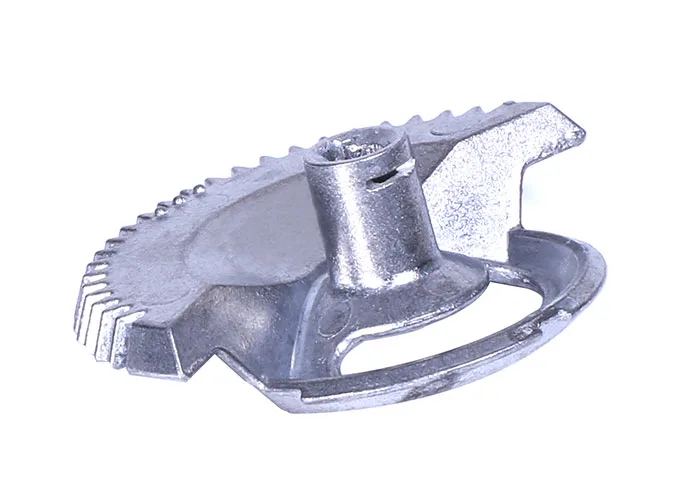
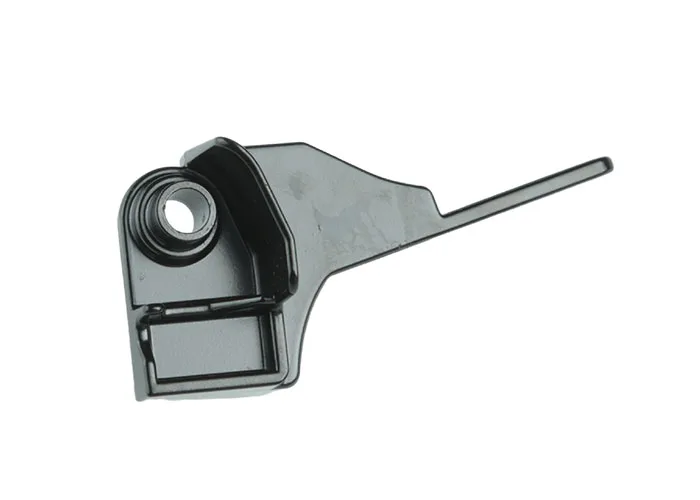
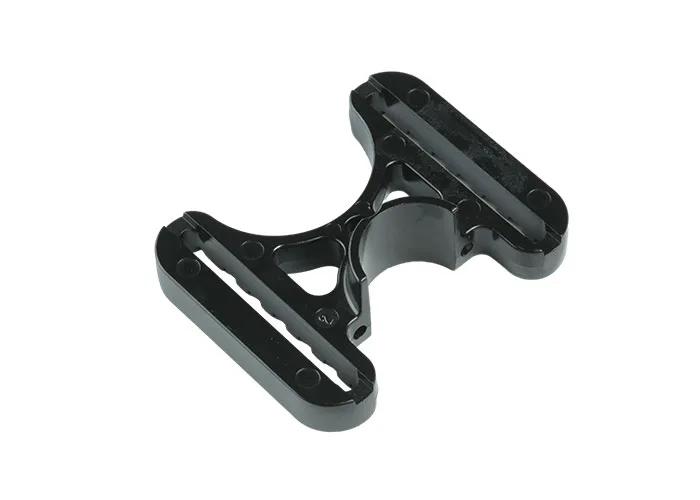
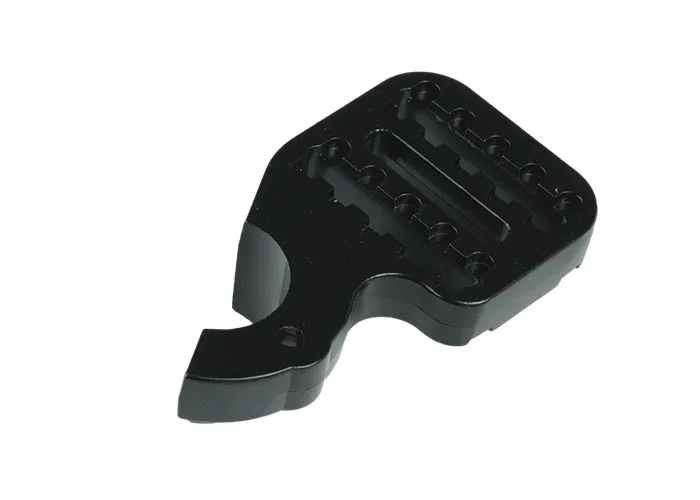
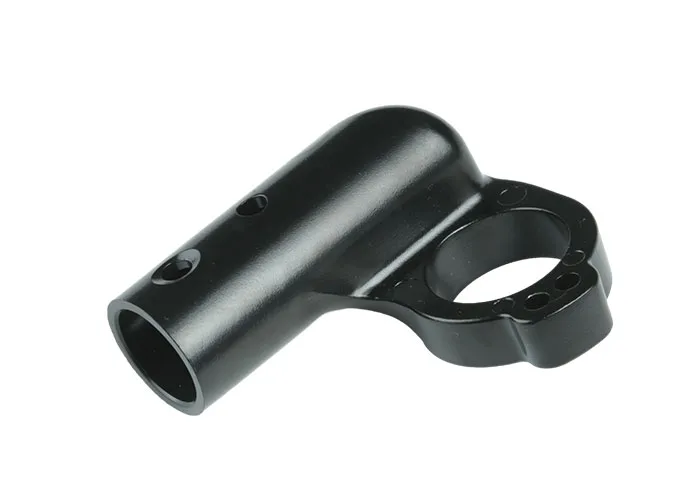
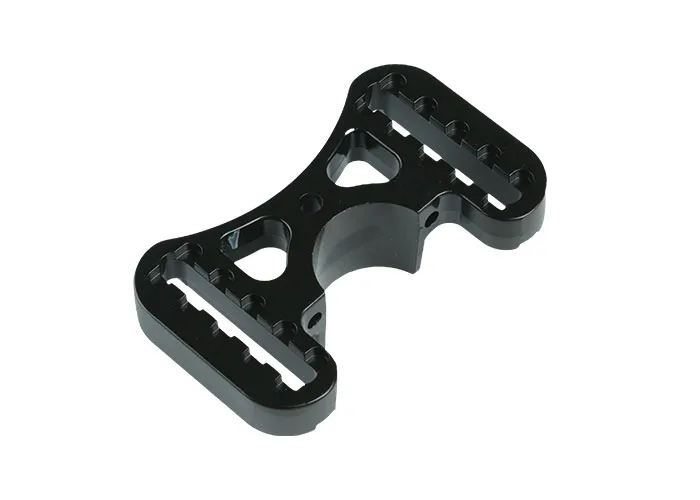
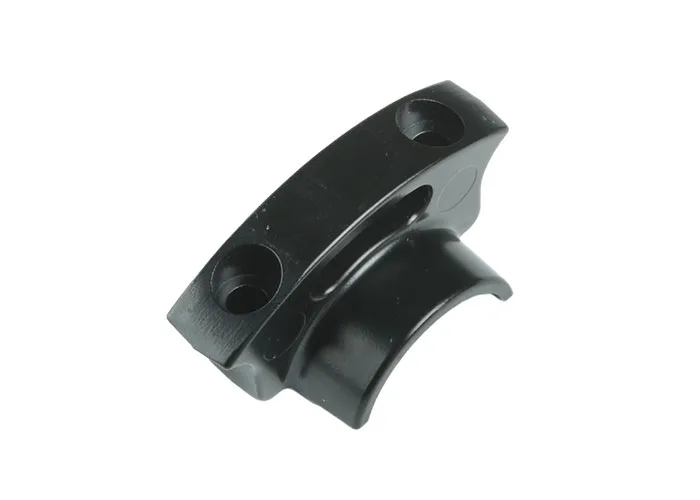
Части для литья под давлением Scojet
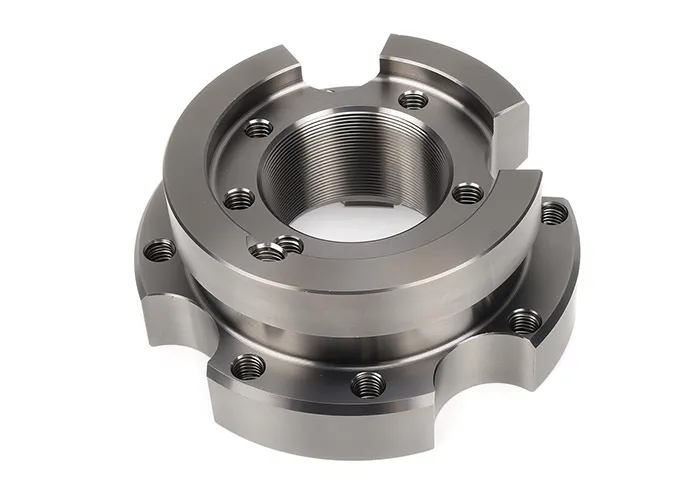
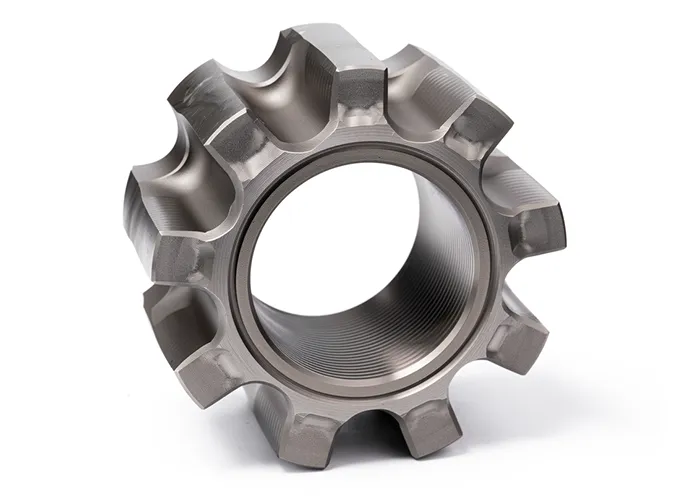
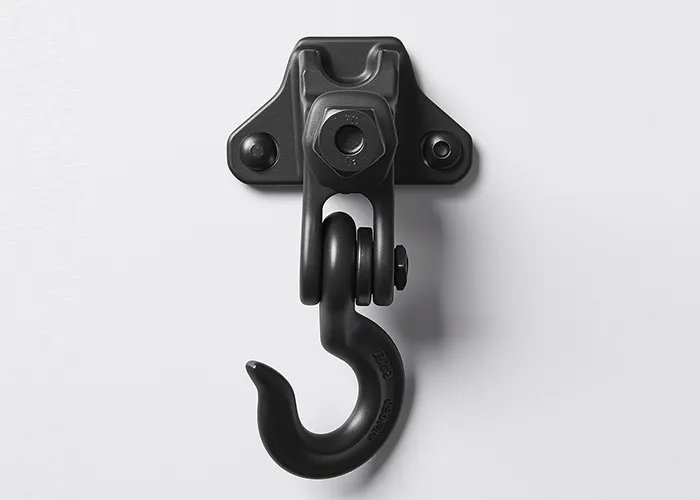
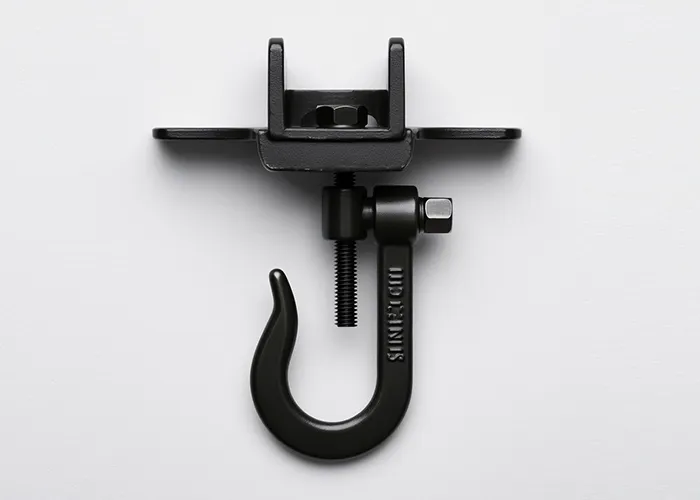
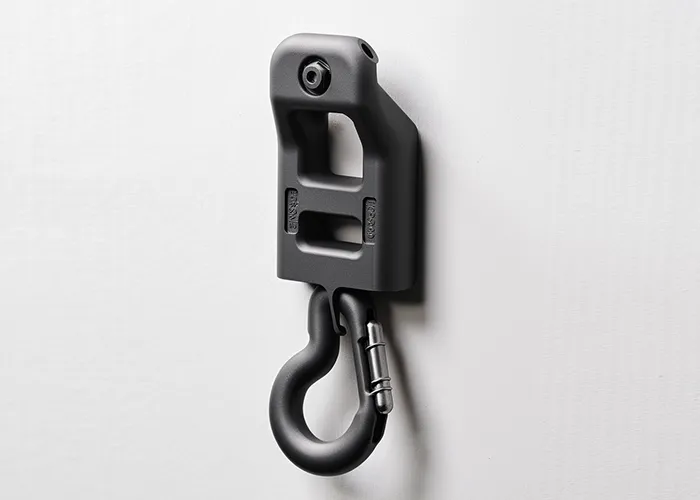


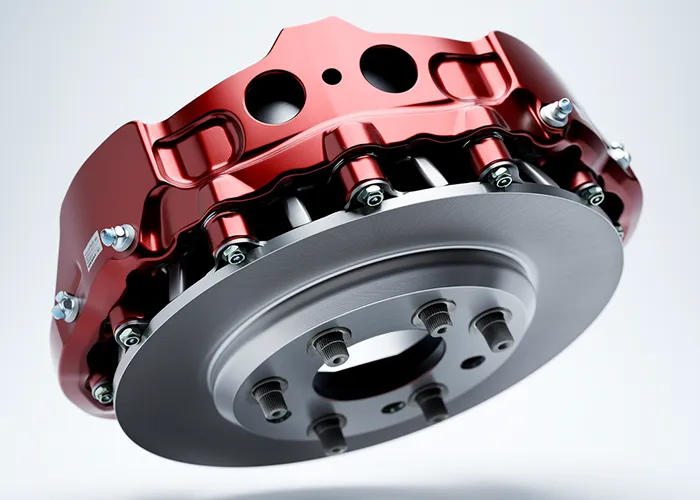
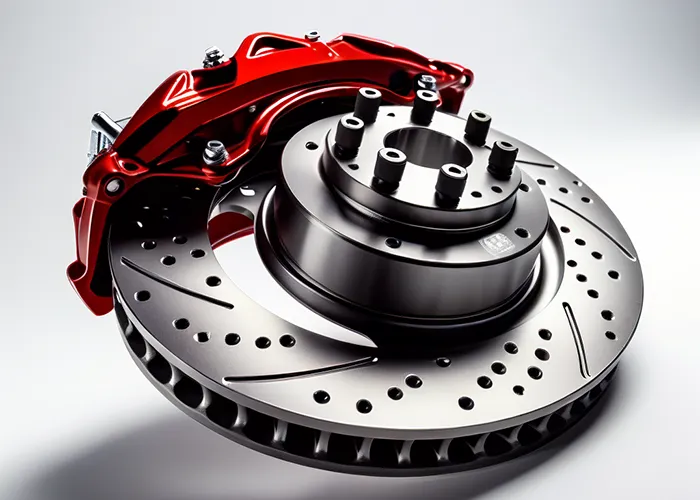
Custom Die Casting Capabilities
Полное проектирование ваших литейных форм
Экспертные услуги по проектированию для производства (DFM) можно найти в Scojet. Мы выполняем литьевые формы для наших клиентов при работе с процессами литья алюминия, магния или цинка под давлением. Если вы работаете в индустрии литья под давлением и хотите добиться успеха. Свяжитесь с нами и найдите лучшую китайскую компанию по производству пресс-форм для литья под давлением!
Как производитель литья под давлением из Китая, Scojet объединяет полный комплекс услуг по проектированию/инжинирингу и производству штампов/форм, используя самое современное оборудование для литья под давлением и механической обработки. Scojet Die Casting — ваш надежный поставщик передовых услуг по литью под давлением.
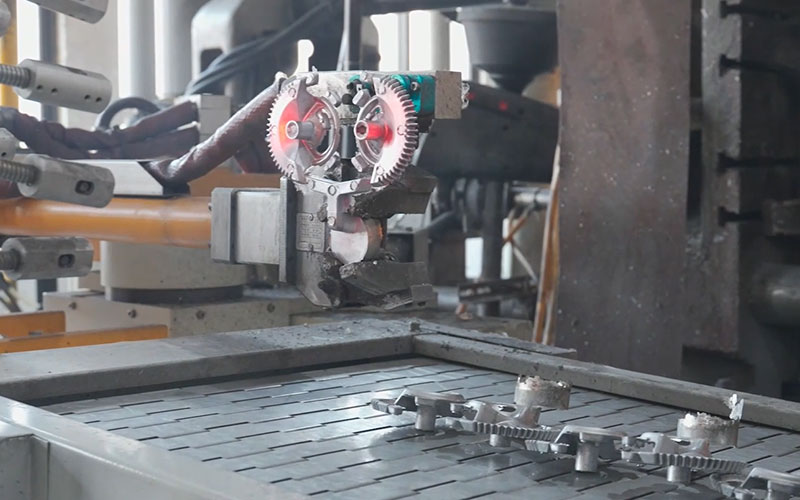
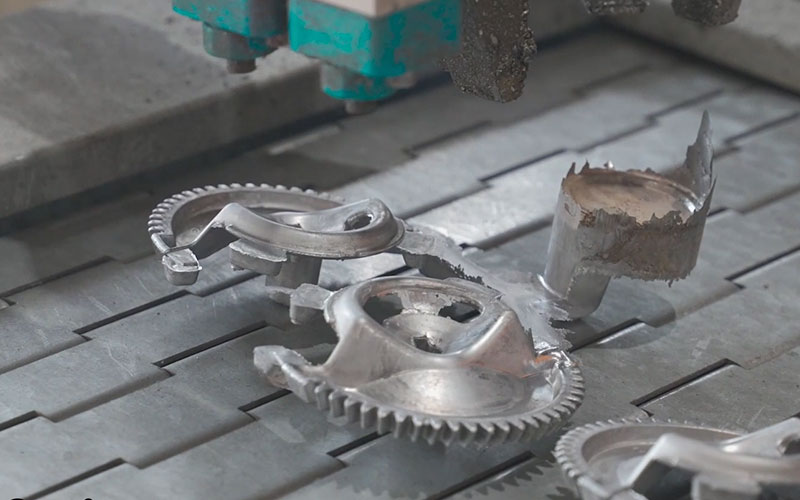
Ваш надежный помощник в Scojet
- QS: ISO 9001:2015,ISO14001:2015,TS16949
- Тоннаж машины: 150-800 тонн
- Магний: AZ91D, AM60B
- Алюминий: ASTM: A356, A360, A380, A383; JIS: ADC1, ADC3, ADC6, ADC10, ADC12
- Цинк: Zamak 3, Zamak 5, ZA8, ZA27
Воплотите свои индивидуальные проекты в реальность
В компании Scojet каждая деталь, которую мы производим, разрабатывается на заказ и изготавливается по точным спецификациям наших клиентов. Каждая деталь, которую мы производим, насчитывает от нескольких сотен до сотен тысяч деталей.
Мы являемся ведущим производителем литейных форм, специализирующимся на разработке и производстве самых сложных литейных форм. Наши услуги включают инжиниринг литья под давлением, изготовление литейных форм с ЧПУ, литье под низким давлением и литье под высоким давлением. Мы предлагаем полный спектр решений, от литья, изготовления, обработки поверхности, сборки до доставки. Являясь надежной компанией по литью под высоким давлением, мы предлагаем индивидуальные программы, которые гарантируют нашим клиентам получение высококачественных изделий, изготовленных методом литья под высоким давлением, будь то в виде полных деталей, полностью собранных изделий или решений под частной торговой маркой.
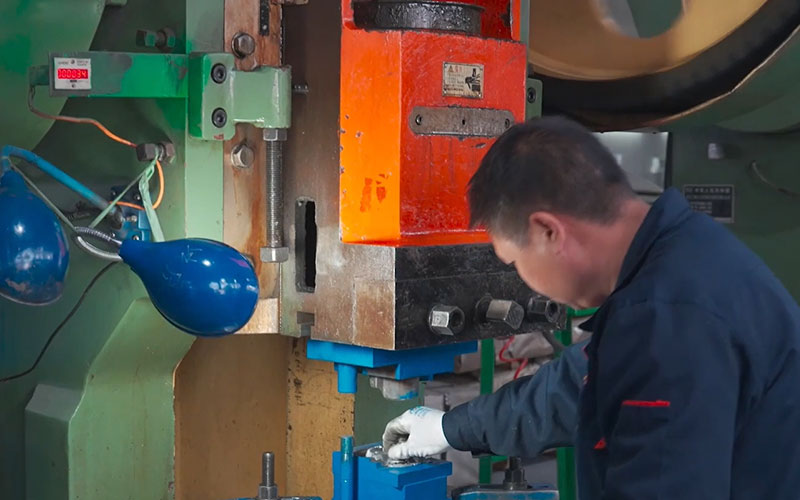
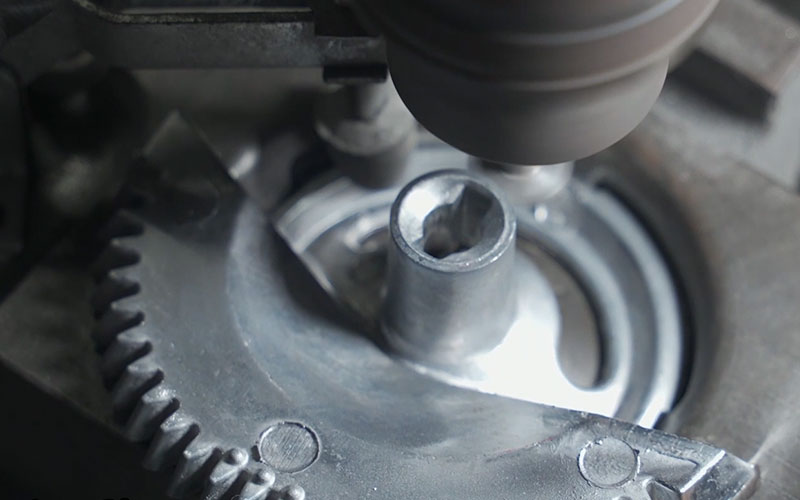
Новейшая машина для удовлетворения ваших потребностей
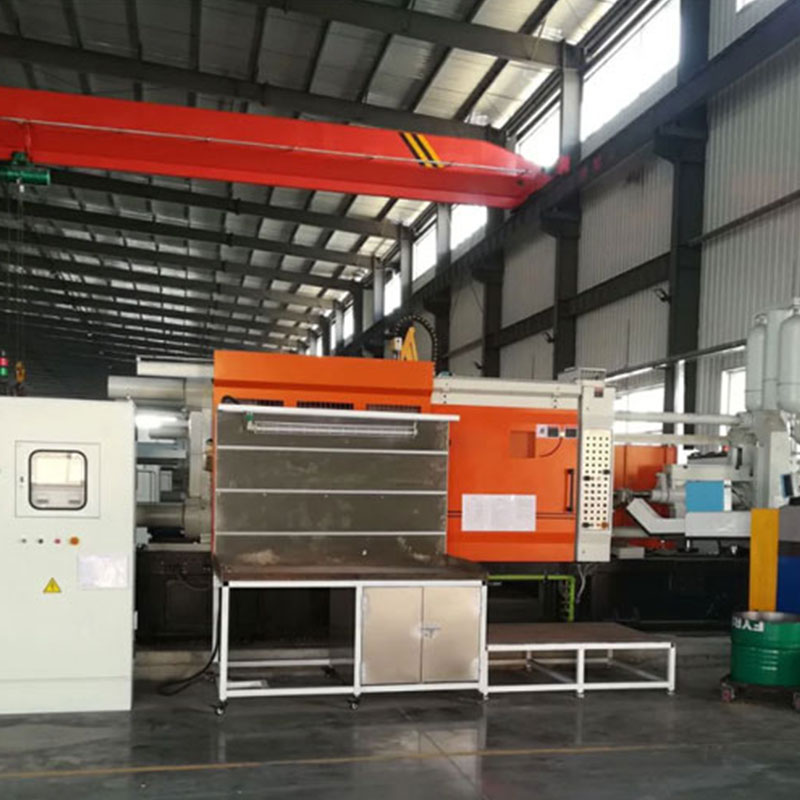
Scojet использует только новейшие, самые передовые литейные машины и оборудование для производства высококачественных деталей. Вы найдете нас производителем литья под давлением. А наша продукция литья под давлением обладает высокой конкурентоспособностью. Наши машины для литья под давлением в холодный кокиль включают:
- 150 T холодной камеры литья под давлением машина
- 280 T * 2 Холодная камера литья под давлением машины
- 450 T машина для литья под давлением в холодной камере
- 800 T машина для литья под давлением в холодной камере
Установка и обслуживание гидов
Когда проекты требуют специальных услуг по сборке и монтажу, Scojet Die Casting работает с клиентами, чтобы предложить лучшие решения по сборке и монтажу. Scojet может выполнить следующие требования:
● Отливка деталей в штифты, указанные на чертежах
● Реализовать механически обработанную наружную резьбу на литейной бобышке
● Заливка отверстий в соответствии с размером внутренней резьбы
● Установите штифты и/или спиральные вставки после обработки
● Соберите вместе фитинги, поставляемые заказчиком.
Технические стандарты
| Технические характеристики | Параметр |
| Минимальный вес детали | 0,01 кг |
| Максимальный вес детали | 2 кг |
| Минимальный размер детали | Φ 10 мм × 2 мм |
| Максимальный размер детали | Φ 200 мм × 500 мм |
| Минимальная толщина стенки | 0,5 мм |
| Максимальная толщина стенки | 10 мм |
| Контроль качества | Сертифицировано по ISO 9001 |
| Минимально возможная партия | 500 шт. |
Параметры литья под давлением
| Типы бизнеса | Содержание услуг | |
| Литё изогнутом | Литьё под давлением из сплавов алюминия/цинка/магния, вакуумное литьё под давлением, литьё под давлением в полутвёрдой фазе, разработка пресс-форм (включая проектирование системы горячих каналов), последующая обработка (полировка/гальванопокрытие/покраска) | |
| Обработка на станках с ЧПУ | (Токарная/фрезерная/сверлильная), 5-осевая одновременная механическая обработка, Финишная обработка деталей литьем под давлением | |
| Тестирование и сертификация | Рентгеновская дефектоскопия, Тест на герметичность, Тест на солевой туман (1000+ ч), Полный контроль размеров (КИМ + Лазерное сканирование) | |
| Типы материалов | Конкретные материалы | Технические характеристики |
| Алюминиевый сплав | АЦ12, А380, АЛ9В | Пескоструйная обработка для удаления оксидов, покрытие для износостойкости; микродуговое окисление для формирования керамического слоя (выдерживает 2000°C) |
| Цинковый сплав | ЗА-8, Замак 3/5 | Пассивация для защиты от окисления, хромирование для декоративной отделки; Химическое никелирование |
| Магниевый сплав | АЗ91Д、АМ60Б | Фосфатирование для смазки, фторуглеродное покрытие с высокой атмосферостойкостью |
| Высококремнистый алюминиевый сплав | АлюСи12Ку1МагНи | Толщина анодного слоя 50 мкм, твердость HV450, коррозионная стойкость в камере соляного тумана >1000 ч. |
| Жа | ЗА-27 | Футеровочный слой выдерживает 800°C, стойкость к термической усталости улучшена в 3 раза |
| Алюминиевый сплав с высокой теплопроводностью | AlSi10Mg (с 10% кремния) | Окислительный слой выдерживает 1200°C, теплопроводность 180 Вт/м·К, подходит для корпусов базовых станций 5G для отвода тепла |
| Редкоземельный магниевый сплав | Мг-10Гд-3И-0,5Zr | Керамический слой толщиной 10 мкм, устойчивость к солевому туману >2000 ч, снижение веса 40% |
| Обработка поверхности | Комбинации процессов | Производительность |
| Базовое лечение | Пескоструйная обработка (#120-800 грит), зерка | Толщина пассивирующего слоя 0,5-1,2 мкм, коррозионная стойкость в камере солевого тумана >720 часов |
| Особое отношение | Микродуговое окисление (выдерживает 2000°C), наногерметизация (твердость HV450), лазерная наплавка (покрытие на основе никеля) | Толщина оксидного слоя 50-100 мкм, пористость <5% |
| Декоративная отделка | PVD-покрытие титаном (розовое золото/оружейный металл), электрофорез (матовое/глянцевое), лазерная гравировка (точность глубины 0,1 мм) | Разница цвета ΔE≤1.5, Адгезия (Испытание методом решетчатого надреза, класс 0) |
| Основное оборудование | Технические параметры | Вместимость |
| Литьевая машина | Литьевая машина под давлением, усилие смыкания 280-1600 т, точность усилия смыкания ±1%, скорость впрыска 12 м/с | Ежемесячный выпуск на станок >80 тыс. шт. (мелкие детали), время цикла ≤25 с |
| Обрабатывающий центр с ЧПУ | 5-осная SPEEDIO (U500Xd1-5AX), Точность позиционирования ±0.003 мм, Емкость магазина инструмента 120 инструментов | Макс. размер обработки 1200×630×600мм, ежемесячная производительность 3000+ штук |
| Испытательное Оборудование | ККМ (Hexagon Global S 12.22.12), детектор дефектов рентгеновский (YXLON FF35 CT) | Точность инспекции 0,9 мкм+L/350, Коэффициент обнаружения дефектов ≥99,7%% |
| Другое оборудование | Станки с ЧПУ, Сверлильные станки, Резьбонарезные станки, Различные фрезерные станки, Обрабатывающие центры с ЧПУ, Электроэрозионные станки, Проволочно-электродные станки, Шлифовальные станки, Сварочное оборудование, Полировальное оборудование, Оборудование для производства точного литья. 2D измерительные приборы, Координатно-измерительные машины, Стенды для испытания давлением (испытание давлением воды), Прямые спектрометры, Камеры солевого тумана, Твердомеры, Штангенциркули, Калибры-пробки, Инспекционные приспособления и т. д. | |
| Технические характеристики | Диапазоны параметров | Сертификация |
| Допуск на размеры | CT5-CT7 Класс (±0,05-0,15 мм), критические посадочные поверхности ±0,01 мм (вакуумное литье под давлением) | GB/T 6414-2017, IATF 16949 |
| Шероховатость поверхности | Ra 0.1-3.2 мкм (детали с зеркальной полировкой Ra 0.05 мкм), контролируемое направление текстуры (стандарт VDI3400) | ISO 1302:2002, Автомобильные детали экстерьера Ra≤0,4 мкм |
| Механические свойства | Прочность алюминиевого сплава на растяжение ≥180МПа, Ударная вязкость магниевого сплава ≥15Дж/см², Пластичность цинкового сплава >2% | ASTM B94/B94M-20, NADCA 207-2018 |
Литье под давлением с гальваническим покрытием
| Тип материала | Конкретный материал | Обработка поверхности | Технические характеристики |
| Алюминиевый сплав | ADC12, A380, AlSi9Cu3 | Пескоструйная обработка, Гальванопокрытие, Анодирование, Микродуговое окисление | Пескоструйная обработка удаляет окалину, гальваническое покрытие повышает износостойкость; микродуговое оксидирование формирует керамический слой (стойкий к высокой температуре 2000℃). |
| Цинковый сплав | ЗА-8, Замак 3/5 | Пассивация, хромирование, химическое никелирование | Пассивирование предотвращает окисление, хромирование улучшает эстетику; электролитическое никелирование обеспечивает неэлектролитическое осаждение. |
| Магниевый сплав | AZ91D, AM60B | Фосфатирование, Фторуглеродное покрытие | Фосфатирование улучшает смазку, фторуглеродное покрытие обладает высокой атмосферостойкостью. |
| Высококремнистый алюминиевый сплав | АлюСи12Ку1МагНи | Твердое анодирование, нано-уплотнение | Толщина анодного покрытия: 50 мкм, твердость HV450, стойкость к соляному туману >1000 ч. |
| Жа | ЗА-27 | Лазерная наплавка никелевым сплавом | Облицовочный слой выдерживает температуры до 800℃, повышает стойкость к термической усталости в 3 раза. |
| Алюминиевый сплав с высокой теплопроводностью | AlSi10Mg (содержит 10% кремния) | Микродуговое оксидирование + Наногерметик | Оксидный слой выдерживает температуры до 1200℃, обладает теплопроводностью 180 Вт/м·К, подходит для корпусов теплоотвода базовых станций 5G. |
| Редкоземельный магниевый сплав | Мг-10Гд-3И-0,5Zr | Плазменно-электролитическое оксидирование (ПЭО) | Образует керамический слой толщиной 10 мкм, стойкость к солевому туману >2000 ч, снижение веса на 40%. |
Case
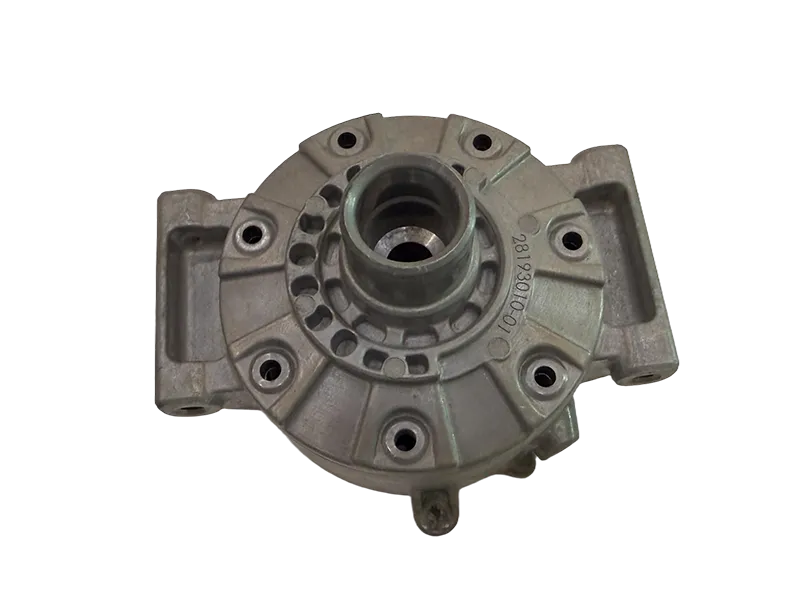
Типы материалов для литья под давлением
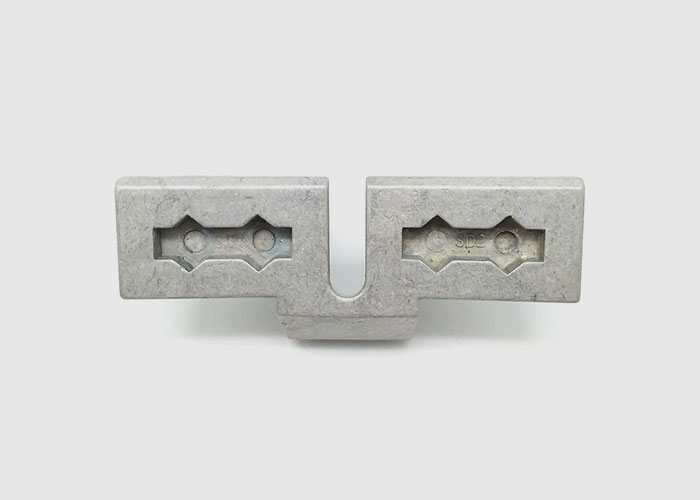
Алюминиевые отливки
Мы поставляем алюминиевое литье под давлением со значительно меньшими сроками изготовления и временем цикла, с первым успехом. У нас есть a широкий диапазон размеров машин для литья алюминия под давлением от 150 до 800 тонн, и может производить алюминиевые отливки весом до 2 кг..
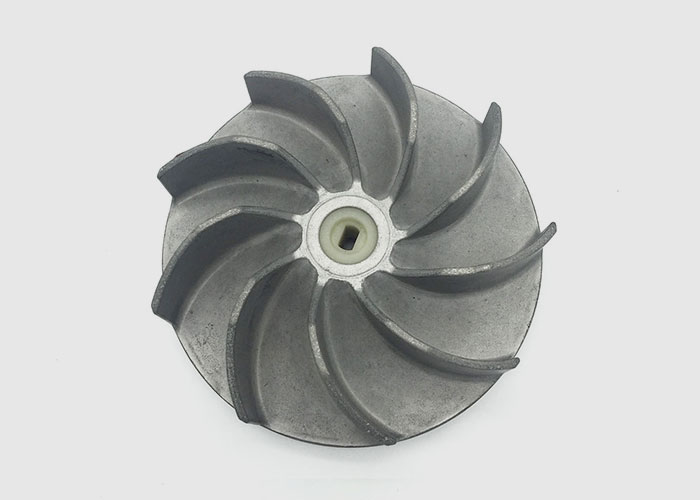
Магний (литье под давлением в горячей и холодной форме)
Магний - самый легкий из всех литейных материалов и имеет преимущества перед сталью и некоторыми алюминиевыми сплавами в стабильности размеров, ударопрочности и устойчивости к вмятинам. Современные высокочистые магниевые сплавы обладают лучшей коррозионной стойкостью, чем сталь и некоторые алюминиевые сплавы.
Мы являемся компанией по литью магниевых сплавов под давлением и располагаем крупными и современными машинами для литья магниевых сплавов в холодных камерах, специализируясь на литье магниевых сплавов под давлением. У нас также есть машины для литья магниевых сплавов в горячих камерах для любых потребностей производства. Мы также являемся поставщиком литых изделий из магниево-алюминиевых сплавов. Мы можем производить сплавы по дизайну наших клиентов.
Литье цинка под давлением
В качестве экономически эффективного решения, он идеально подходит для крупномасштабного производства, особенно в области литья цинковых сплавов под давлением. Его исключительная прочность при комнатной температуре обеспечивает надежную работу в различных изделиях, отлитых из цинковых сплавов. Кроме того, он имеет поверхность, которую легко покрывать гальваникой и красить, что обеспечивает гибкость для различных вариантов отделки. Являясь ведущим выбором для производителей, занимающихся литьем цинковых сплавов под давлением, этот материал широко используется в высоконапорном литье цинковых сплавов и литье цинковых сплавов под давлением, предлагая высококачественные решения для компаний, занимающихся литьем цинковых сплавов. Мы производим детали, сформированные без заусенцев и с минимальной последующей обработкой, при низких удельных затратах и минимальных инвестициях в оснастку.
Усовершенствованное литье под давлением в холодной камере Scojet
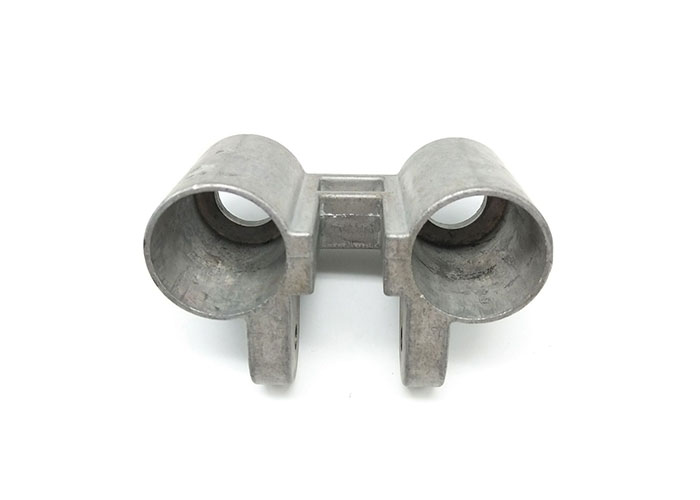
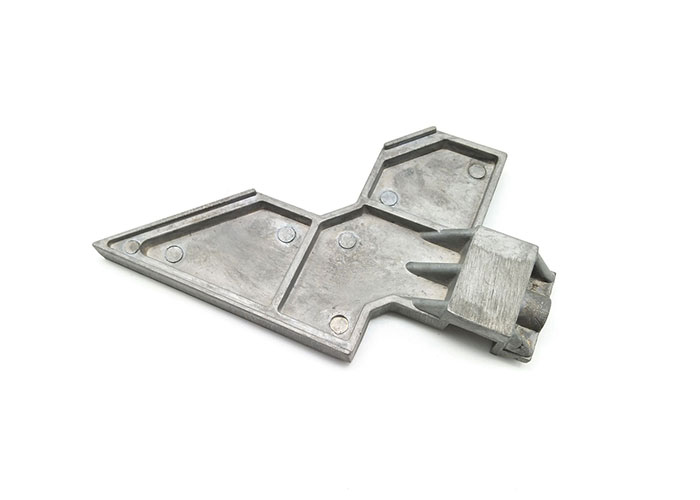
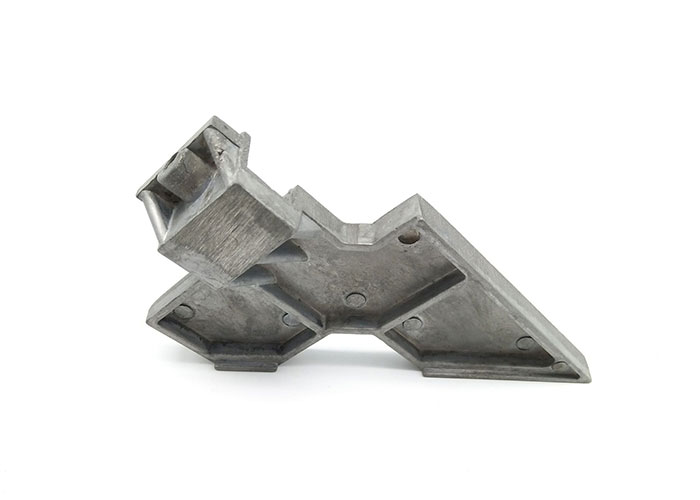
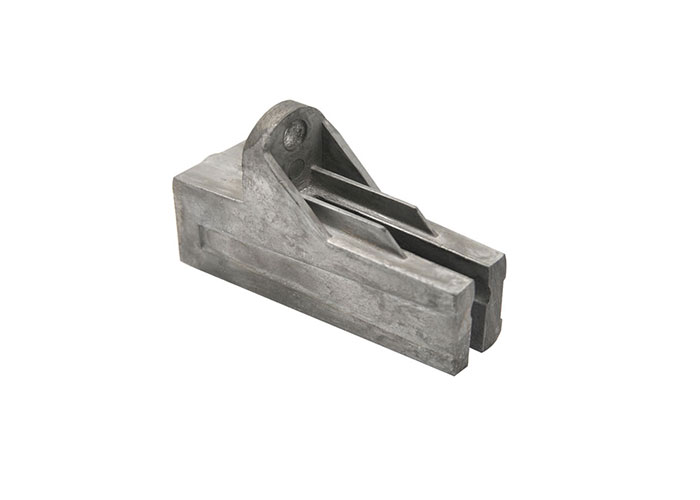
Литье под давлением в холодной камере - лучший способ, если вам нужны металлы, которые плавятся только при высоких температурах. К таким металлам относятся алюминиевые сплавы, цинковые сплавы, латунь, медь и т.д. Литье под давлением в холодной камере состоит из внешней печи и ковша для заливки расплавленного металла. Литье под давлением в холодной камере позволяет получать более плотные металлические отливки. Scojet - ваш надежный поставщик, который предлагает вам высококачественные услуги по литью под давлением в холодной камере.
Приложения
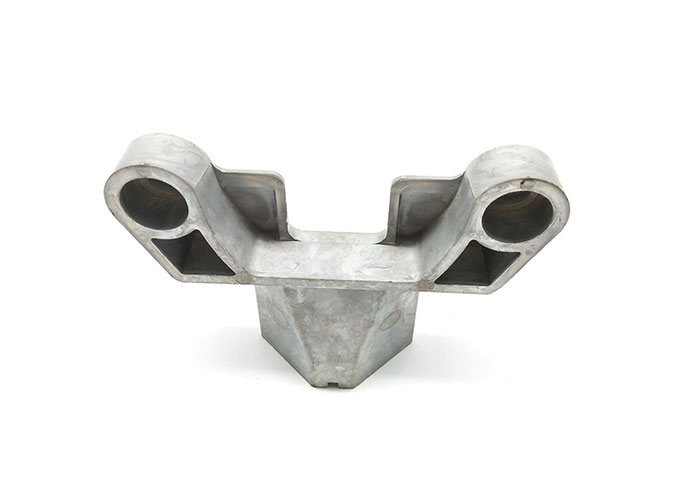
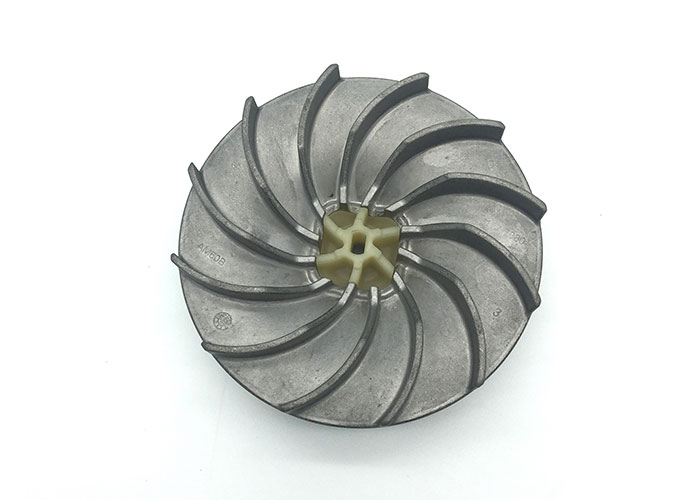
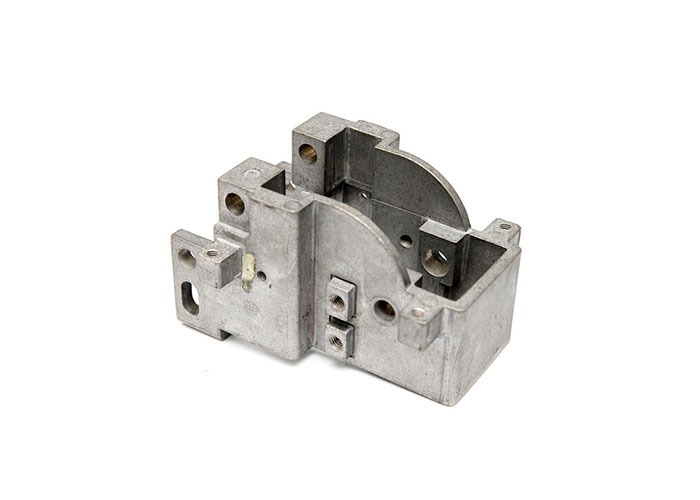
Садовая машина
Автомобили
Обустройство дома
Медицинское оборудование
Морской
Преимущества литья под давлением в холодной камере
Точность и стабильность размеров
Высокоскоростное производство
Упрощенная сборка
Многочисленные техники отделки
B2B Die Casting Manufacturing & Partnership FAQ
Answer: Yes, we provide a true end-to-end service. We offer a full-chain service—from product design optimization to finished product delivery:
Free DFM Analysis: Before mold opening, our engineering team will conduct a comprehensive Design for Manufacturability (DFM) analysis of your 3D model, simulate metal flow (mold flow analysis), predict and address potential porosity, shrinkage, and deformation issues, and optimize the gate design to reduce defect rates.
Precision Mold Manufacturing: We have our own high-standard mold workshop, using premium steel grades such as H13 and SKD61. Equipped with wire EDM machines and high-speed CNC machines, we ensure mold precision reaches ±0.005mm.
Integrated Production: We offer a complete production line—from high-pressure die casting/low-pressure die casting to CNC precision machining and surface treatment (spraying, electroplating, anodizing). Simply provide us with a design concept, and we’ll deliver fully finished components ready for direct assembly. Quick response: From drawing confirmation to the delivery of the T1 sample, the fastest turnaround time is only 15–20 days.
Answer: Quality control is the lifeblood of die casting. We employ automotive-grade process controls to eliminate defects:
Vacuum Die Casting Technology: For parts with high performance requirements, we employ a vacuum-assisted die-casting process that evacuates air from the mold cavity, significantly reducing porosity and increasing part density by more than 30%. These parts can even undergo T6 heat treatment without developing bubbles.
Real-time Process Monitoring: Each die-casting machine is equipped with a real-time monitoring system that collects and locks critical parameters—such as injection speed, pressure, and temperature—at millisecond-level resolution, ensuring process consistency for every molding cycle.
Full-size Inspection Capability: The laboratory is equipped with a three-coordinate measuring machine (CMM), an X-ray flaw detector, and a spectrometer. For each batch, a full-size inspection report (FAI) must be prepared for the first part produced. Critical dimensions undergo CPK statistical analysis to ensure dimensional stability in mass production (CPK > 1.33).
Nondestructive Testing (NDT): We can perform 100% X-ray inspection or air-tightness testing on critical load-bearing components according to customer requirements, ensuring zero internal defects.
Answer: We are committed to reducing your long-term amortization costs through high-quality molds.
Transparent mold quotation: Mold costs are precisely calculated based on dimensions, complexity, steel grade (such as H13, SKD61, 8407), and cavity count (e.g., 1-cavity, 2-cavity, etc.), with no hidden fees.
Ultra-long mold life commitment:
- Aluminum alloy mold: Guaranteed service life ≥ 100,000 cycles.
- Zinc alloy mold: Guaranteed service life ≥ 500,000 cycles.
If the mold prematurely fails due to steel or heat treatment issues, we promise free repair or re-opening.
Mold Ownership and Custody: The mold remains the property of the customer. We provide lifetime free maintenance services (including regular polishing and replacement of wear parts). You are welcome to conduct a video inspection of the mold at any time, or have it inspected by a third party.
Flexible design changes: During product iterations, we offer modification services. Minor adjustments can be completed within 3–5 days; for major changes, we only charge for materials and labor costs, and the T1 sample will be re-validated.
Answer: We are highly proficient in the properties and applications of various alloy materials and can recommend the optimal solution based on your operating conditions.
Aluminum alloy series:
- ADC12/A380: Highly versatile and with excellent fluidity, suitable for thin-walled, complex parts (such as communication housings and power tool casings).
- A356/A360: Excellent toughness and ductility, suitable for T6 heat treatment, high strength, and ideal for load-bearing structural components (such as automotive parts and brackets).
- Silafont-36/ AlSi10MnMg: A high-strength alloy meeting European standards, offering both high strength and high elongation.
Zinc Alloy Series:
- Zamak 3/5: Excellent plating performance, high strength, suitable for precision small parts, hardware decorative components, and lock accessories. Customized special features:
- High thermal conductivity: High-purity aluminum specifically designed for radiators.
- Corrosion-resistant: Special alloy formulation + specialized passivation treatment, passing a salt spray test for over 500 hours.
- Material Certification: Each furnace batch of metal material is accompanied by a spectral analysis report, ensuring that the chemical composition conforms 100% to the standards (ASTM, DIN, GB, JIS).
Answer: Our core strength lies in offering a one-stop turnkey solution, helping you significantly shorten your supply chain.
Precision CNC Machining: With our own machining center, we can perform high-precision milling, drilling, tapping, and boring on die-cast blanks, achieving an accuracy of up to ±0.01 mm and ensuring perfect assembly.
Surface Coating: Automatic spray coating line, supporting powder coating, liquid paint, and fluorocarbon coating. Customizable colors (Pantone/RAL), with adhesion testing performed.
Electroplating and Anodizing:
Zinc alloy: nickel-plated, chrome-plated, gold-plated, antique bronze-finished, etc., passing the CASS test.
Aluminum alloys: Hard anodizing, conductive oxidation, micro-arc oxidation—wear-resistant and corrosion-resistant.
Other processes: wire drawing, sandblasting, polishing, laser marking, screen printing, hot-dip galvanizing, Dacromet treatment, and more.
Component Assembly: We offer services including press-fit nuts, bearing press-in, threaded insert installation, and even complete unit assembly and testing.
Answer: We have a large-scale production base specifically designed for delivering large volumes:
- Powerful equipment cluster: We have 20 cold/hot chamber die casting machines (ranging in clamping force from 88T to 2800T, covering the entire spectrum), with a monthly production capacity of up to 1 million parts.
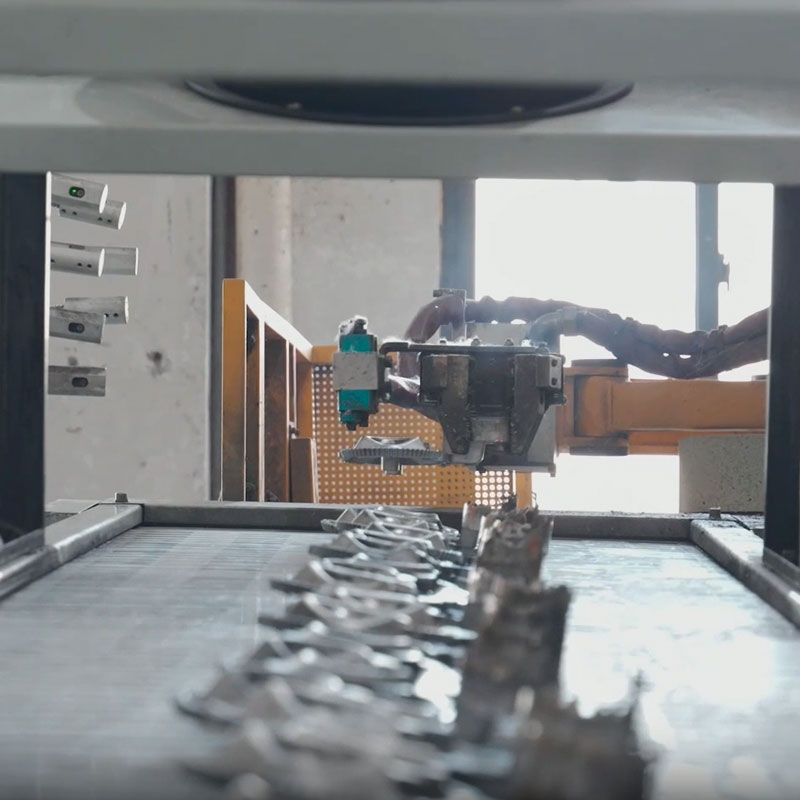
- Automated production line: Key processes—including robotic automatic part retrieval, automatic application of mold-release agents, and automatic edge trimming—are fully automated. The line operates 24 hours a day without interruption, boosting efficiency by 50% and minimizing human error to the lowest possible level.
- Flexible Production Scheduling and Inventory Management: For long-term cooperative customers, we implement a VMI (Vendor-Managed Inventory) model. Based on your forecasts, we proactively manufacture semi-finished or finished products in advance to achieve JIT (Just-In-Time) delivery. Urgent orders can be shipped within 7 days.
- Parallel Management of Multiple Projects: A mature project management (PM) system ensures that orders from multiple clients proceed in parallel without interfering with each other, guaranteeing on-time delivery.
Answer: By leveraging technological cost reductions and economies of scale, we offer you the most competitive total cost of ownership (TCO):
Lightweight design: Through topology optimization and CAE simulation, while maintaining structural integrity, we reduce wall thickness and eliminate redundant material, directly lowering both the weight per part and material costs (typically achieving weight reductions of 10% to 20%).
Near-net-shape manufacturing: High-precision molds minimize the need for subsequent CNC machining, saving on costly machining time and tooling expenses. With loss.
Waste Recycling Mechanism: Runner material and scrap parts generated from die casting are immediately remelted and reused within the factory, achieving a material utilization rate of over 95%. The resulting cost savings are passed on to our customers.
Tiered Pricing and Rebates: We offer highly attractive tiered pricing based on annual purchase volume. Larger volumes may also qualify for year-end rebates or discounts. Mold fee refund policy.
Logistics Optimization: Professional packaging design solutions to maximize container load rates and reduce shared ocean freight costs.
Answer: Compliance is our passport to entering the global supply chain.
- System Certification: The factory is certified under the ISO 9001 quality management system; automotive industry customers can obtain IATF 16949 certification (if applicable).
- Environmental Compliance: All products comply with EU RoHS, REACH, and the U.S. California Proposition 65 regulations. The surface treatment workshop holds a comprehensive environmental discharge permit.
- Material Traceability: The primary raw materials—aluminum ingots and zinc ingots—are sourced from well-known brands. Each batch is accompanied by the manufacturer’s material certification, ensuring that no conflict minerals are used and that the materials meet ESG requirements.
- Social Responsibility: Ensure labor rights and reduce the supply chain ethical risks for brand owners through SA8000 or similar social responsibility audits.
Answer: We welcome partners at every stage of development. Our process is transparent and highly efficient:
Flexible MOQ:
- Trial Orders / Prototyping: You can get started with as few as 50-100 pieces (using soft tooling or existing cavities) to help you quickly validate the market.
- Mass Production: Depending on the size of the model, the standard MOQ ranges from 500 to 1,000 pieces.
- Standard Process: RFQ/DFM → Quotation → Contract & Tooling Deposit → Mold Manufacturing (15-30 days) → T1 Sample Approval → Pilot Run → Mass Production → Delivery.
Payment Terms:
- Tooling Cost: 50% advance payment, with the balance paid upon approval of T1 samples.
- Bulk Orders: 30% T/T deposit, with the balance paid against the copy of the Bill of Lading (B/L); L/C at sight is also accepted.
- IP Protection: We sign strict Non-Disclosure Agreements (NDAs). All molds and customer data are stored in independent, encrypted systems and will never be disclosed to third parties.
Answer: We fully understand the unique nature of custom/non-standard products. Once a quality issue arises, we immediately activate our rapid response mechanism:
- Minor Issues: We prioritize providing remote technical guidance via video conference to assist your team with on-site repair or adjustments.
- Major Defects: If the items are confirmed to be unrepairable locally, we will immediately arrange a Rush Replacement free of charge and cover the associated logistics costs to ensure your final delivery is not affected.
- On-site Support: For extremely complex issues that must be resolved in person, we can dispatch engineers to your location (subject to specific contract terms).
We strictly adhere to international standards for complaint handling:
- 8D Report: Within a specified timeframe after receiving a complaint (e.g., a preliminary plan within 24 hours, and a full report within 5 working days), we will provide a comprehensive 8D Report (Eight Disciplines Problem Solving).
- Root Cause Analysis: The report will include a Root Cause Analysis, interim containment actions, and long-term preventive/corrective measures to ensure the same issue is eliminated at the source.
“We are technically proficient, compliant, resilient, and ready to be your long-term strategic partner.”
Свяжитесь с нами
Вопросы и ответы по литью под давлением
Услуги литья под давлением в Scojet предоставляются с использованием различных материалов для получения точных и сложных форм. С идеальной отделкой поверхности и потрясающими деталями. Изделия обладают повышенной термостойкостью и устойчивостью к давлению и более долговечны, чем другие.
При литье в холодной камере металл сначала нагревается в отдельной печи до расплавленного состояния. Затем расплавленный металл подается в литейную машину и поступает в ее камеру. Машина использует плунжер, находящийся под давлением, чтобы вдавить расплавленный металл в полость формы. Этот отдельный процесс напрямую отличает литье под давлением с холодной камерой от литья под давлением с горячей камерой.
Литье под давлением в холодной камере идеально подходит для металлов с высокой температурой плавления и высокой коррозионной активностью. В отличие от литья под давлением с горячей камерой, литье под давлением с холодной камерой решает проблему коррозии путем отделения печи от блока выталкивателя. Процесс начинается с того, что печь зачерпывает расплавленный металл в камеру выталкивателя через заливочное отверстие. Затем плунжер выдавливает металл через камеру выталкивания в форму под давлением от 2 000 до 20 000 фунтов на квадратный дюйм.
Общие стандарты: ISO3522-84
Стандарты США:
● ASTMB85-96
● ASTMB179-96
● ASTMB597-98
MOQ: 100 шт.