
 Russian
 English
 Arabic
 French
 German
 Italian
 Spanish
Производитель автозапчастей по индивидуальному заказу путем литья под давлением
Автомобильные детали, изготовленные по индивидуальному заказу методом литья под давлением, представляют собой высокоиндивидуализированные изделия, обычно используемые для удовлетворения конкретных потребностей производства автомобильных деталей. Технология литья под давлением играет важную роль в производстве автомобилей, особенно в производстве и применении автомобильных деталей из алюминиевых сплавов, на которые приходится более 70%. Как важное направление развития современного автомобилестроения, технология интегрированного литья под давлением еще больше повысила коэффициент применения и эффективность технологии литья под давлением.
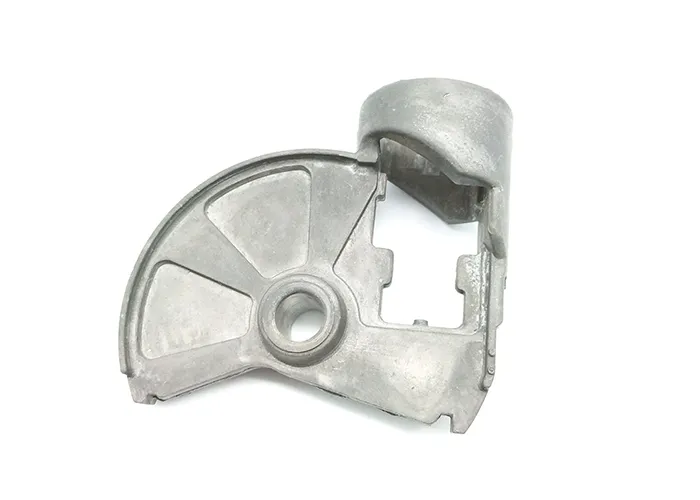
Основные типы деталей автомобилей, изготавливаемых литьем под давлением
Компоненты двигателя: блок цилиндров, головка блока цилиндров, клапанная крышка, картер
Компоненты трансмиссионной системы: корпус трансмиссии, корпус сцепления, шестерни
Кузов и компоненты шасси: компоненты подвески, такие как колеса, рулевая колонка, чашка амортизатора и т. д.
Компоненты тормозной системы: тормозные суппорты, ступицы тормозных дисков,
Электрические компоненты: корпус генератора, корпус стартера, корпус аккумуляторной батареи электромобиля
Прочие компоненты: компоненты кондиционера, такие как корпус компрессора, декоративные детали, такие как дверные ручки и накладки на бампер, конструктивные детали, такие как рама кузова и компоненты шасси
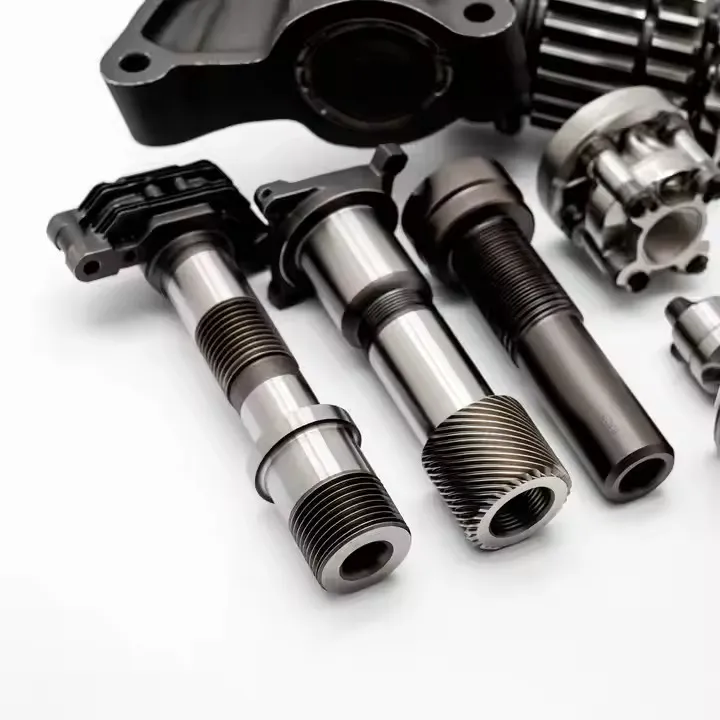
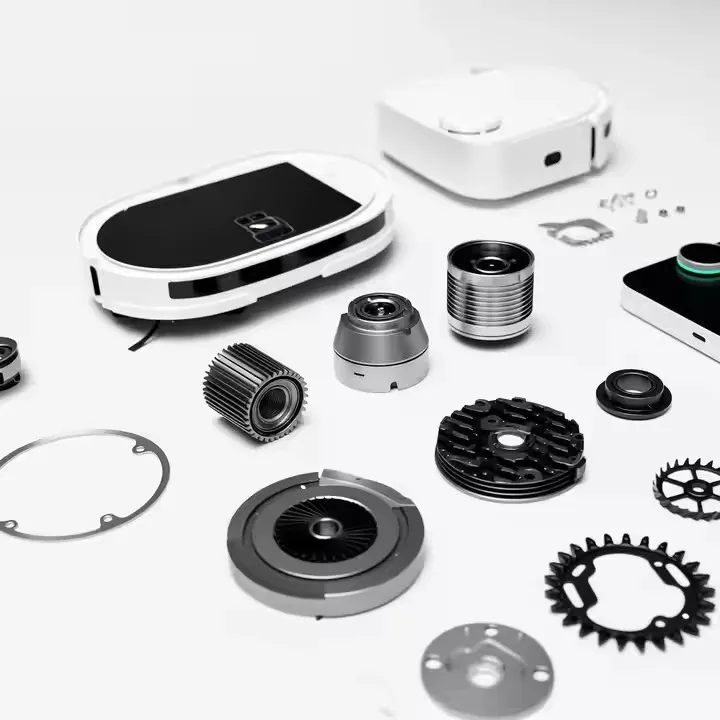
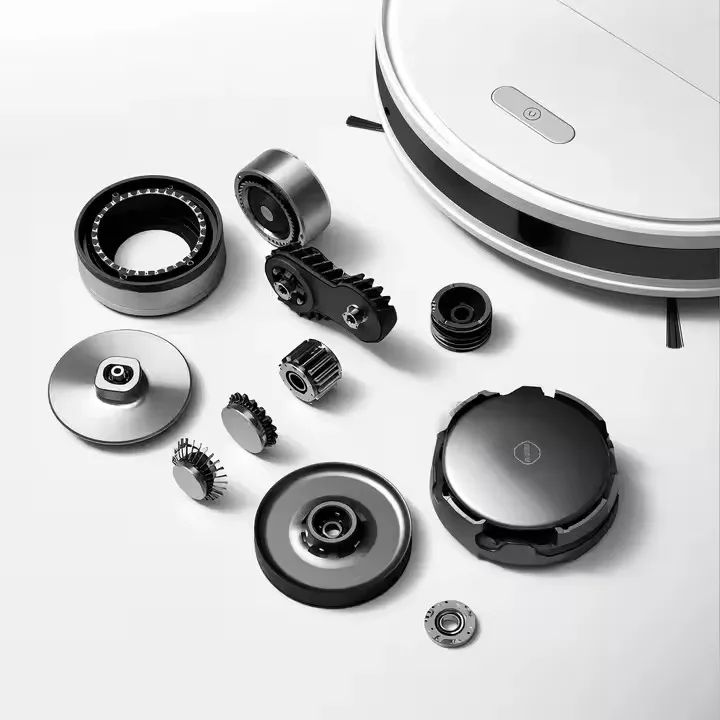
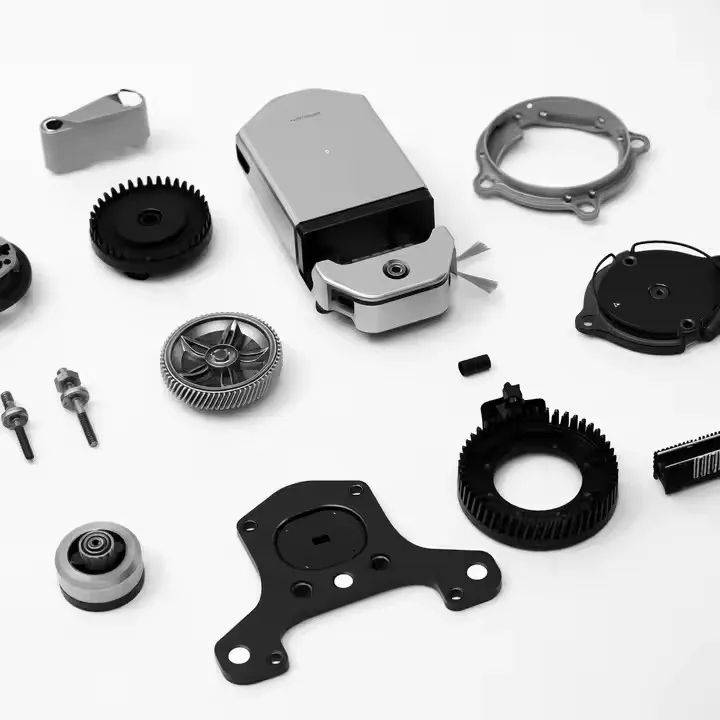
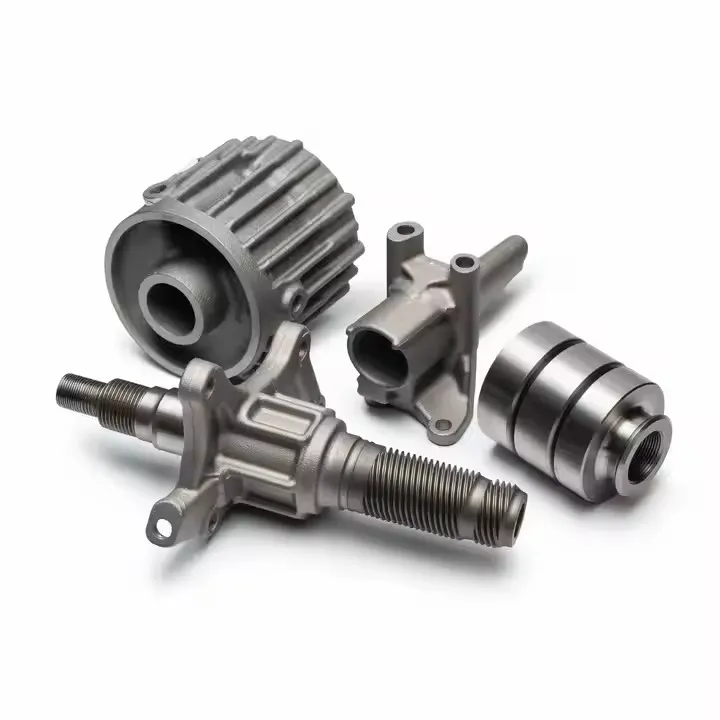
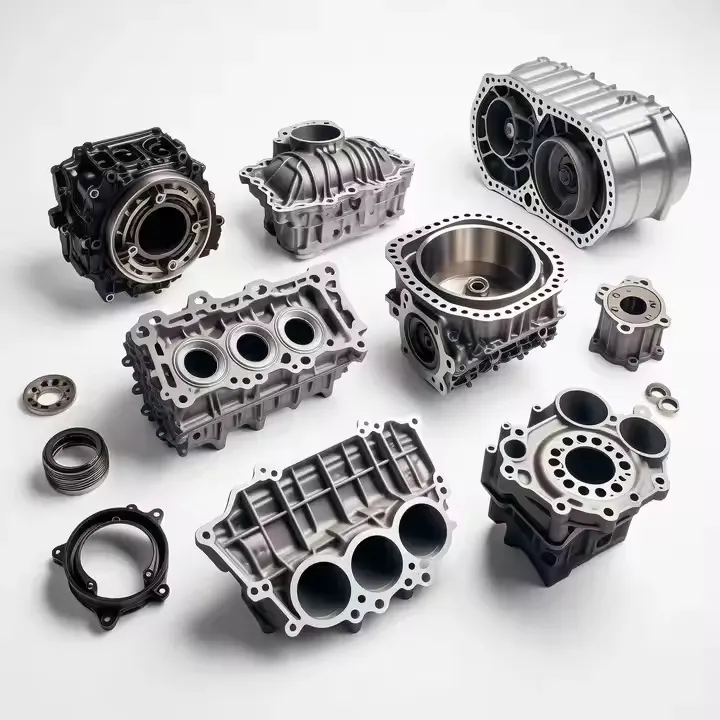
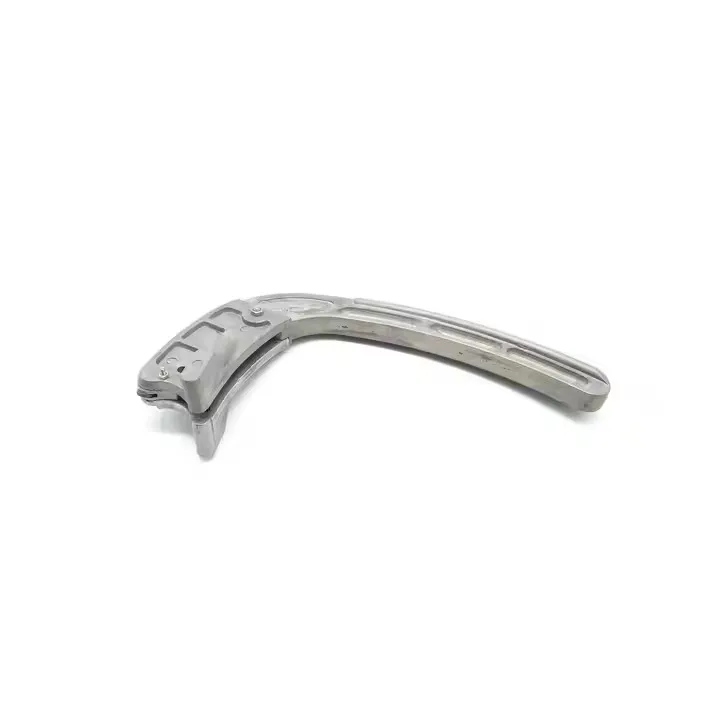
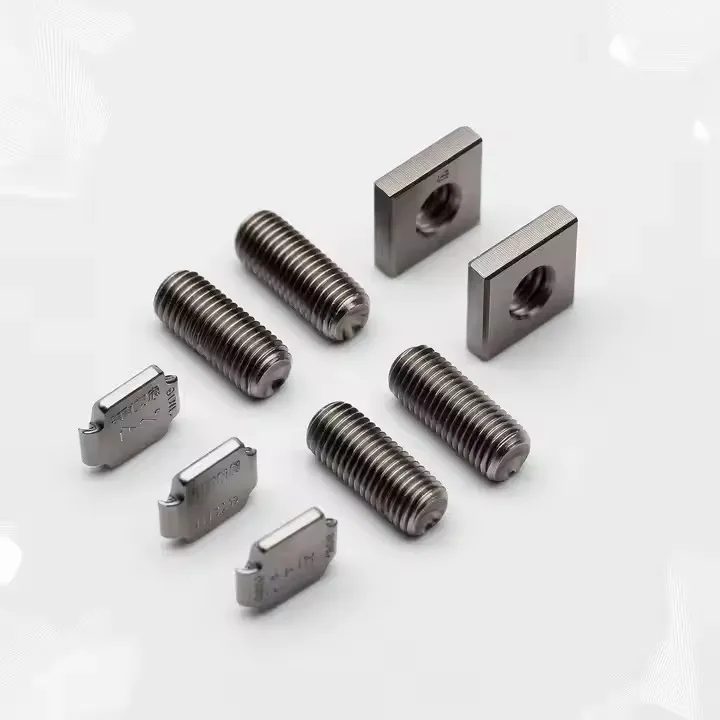
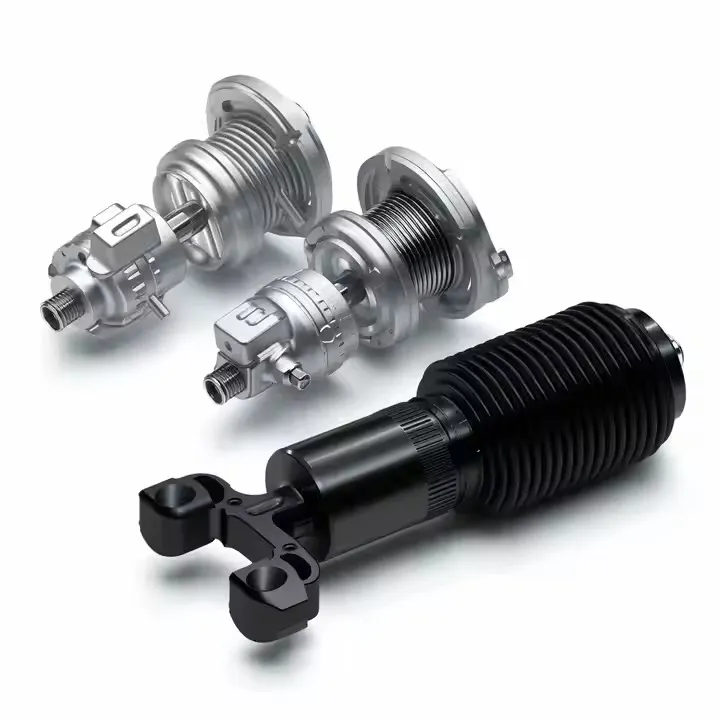
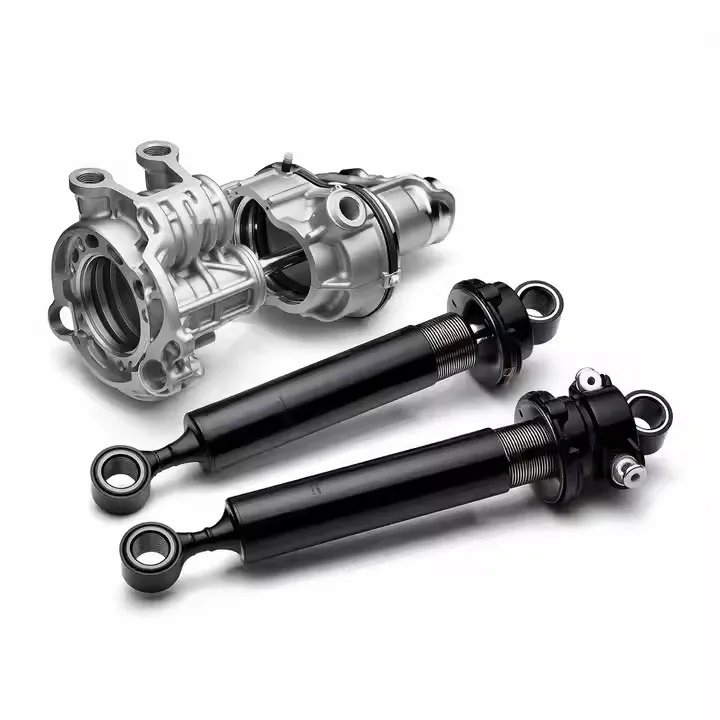
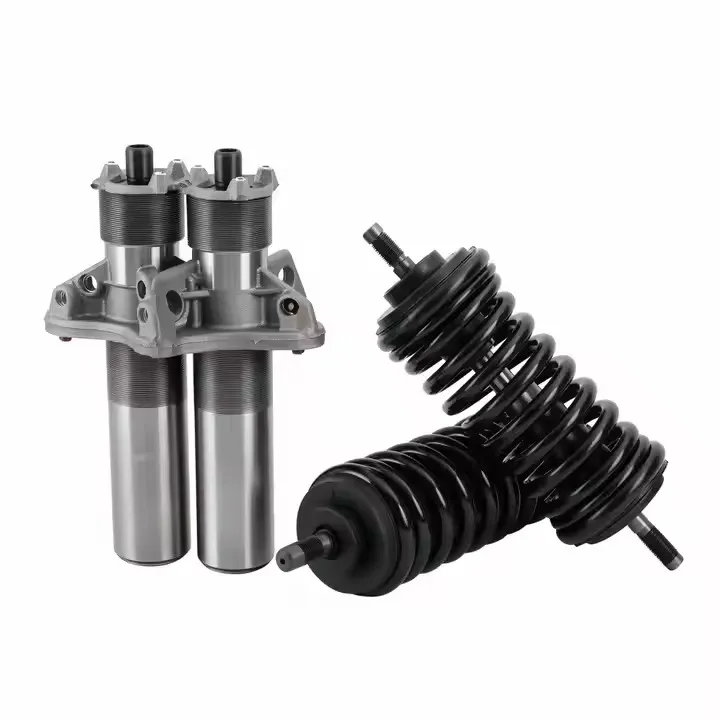
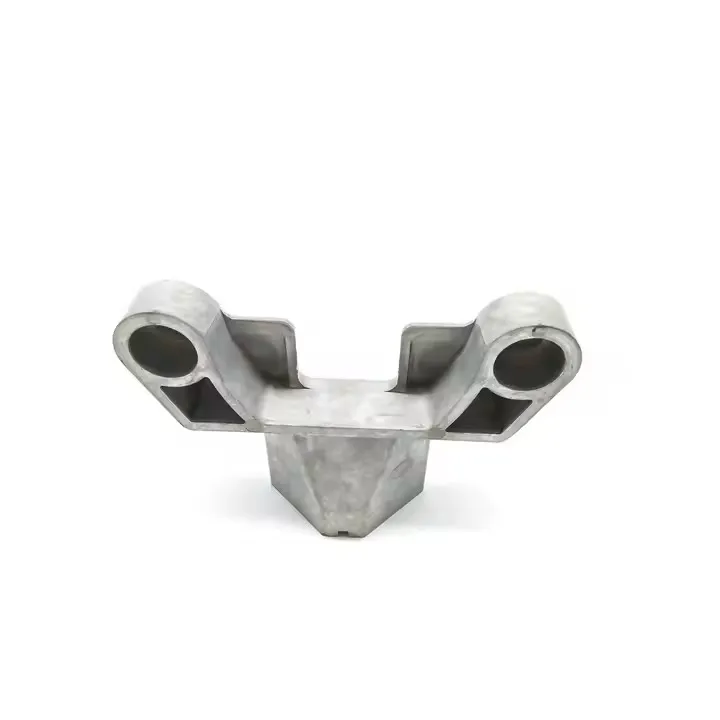
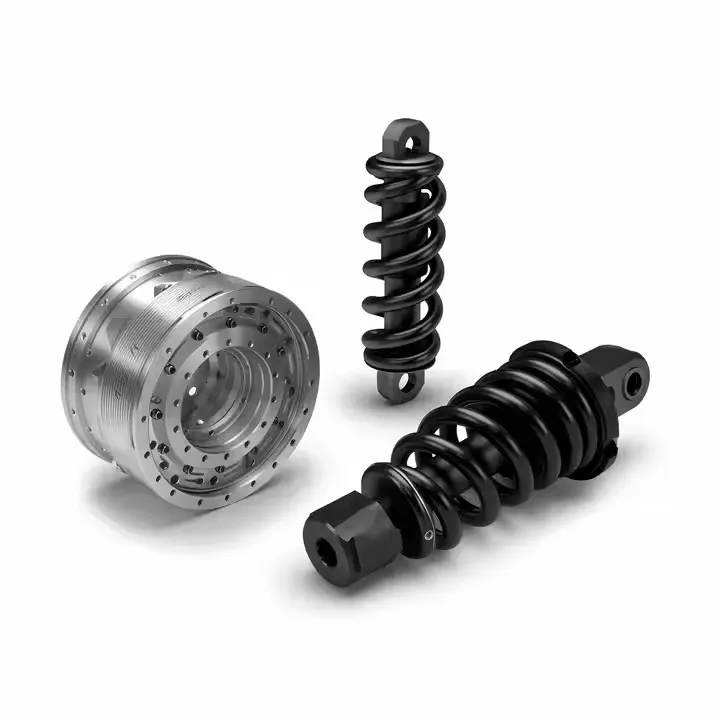
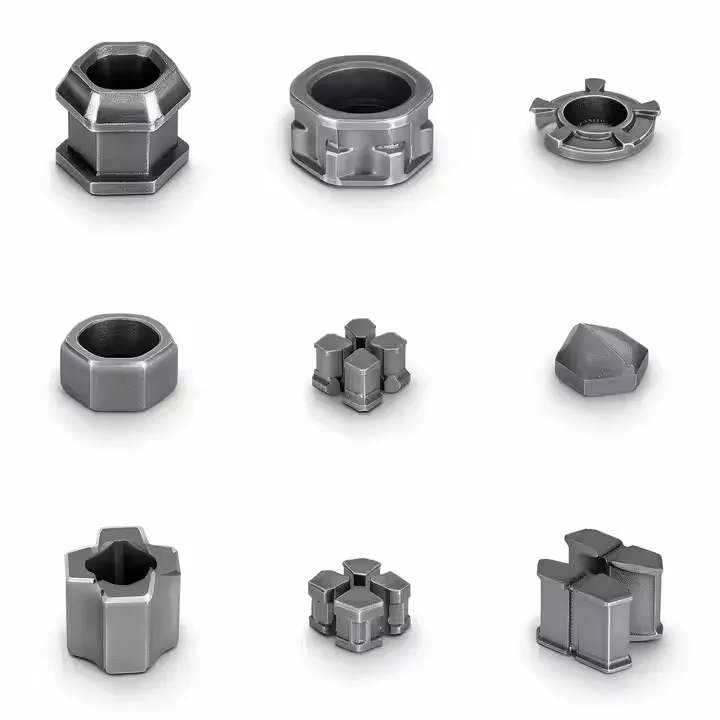
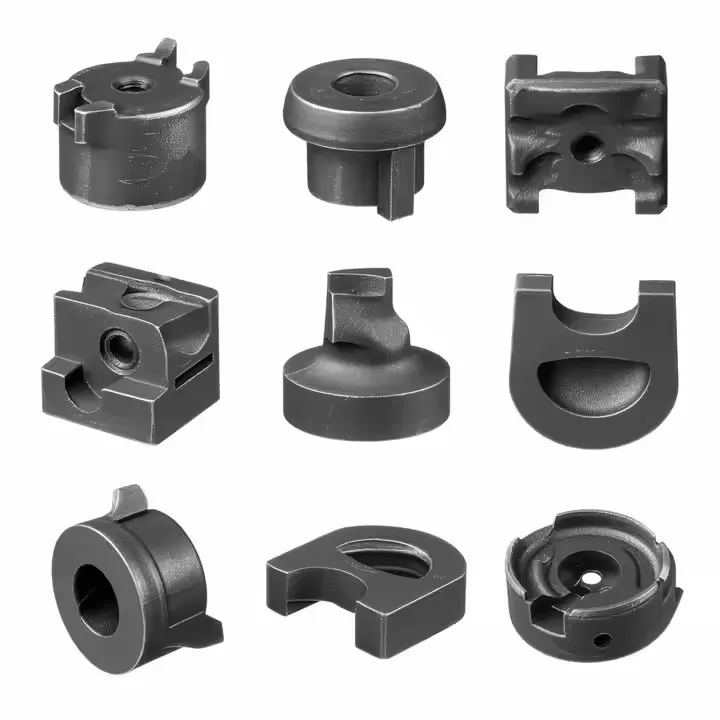
SCOJET Заказное литье под давлением пример автомобильных деталей


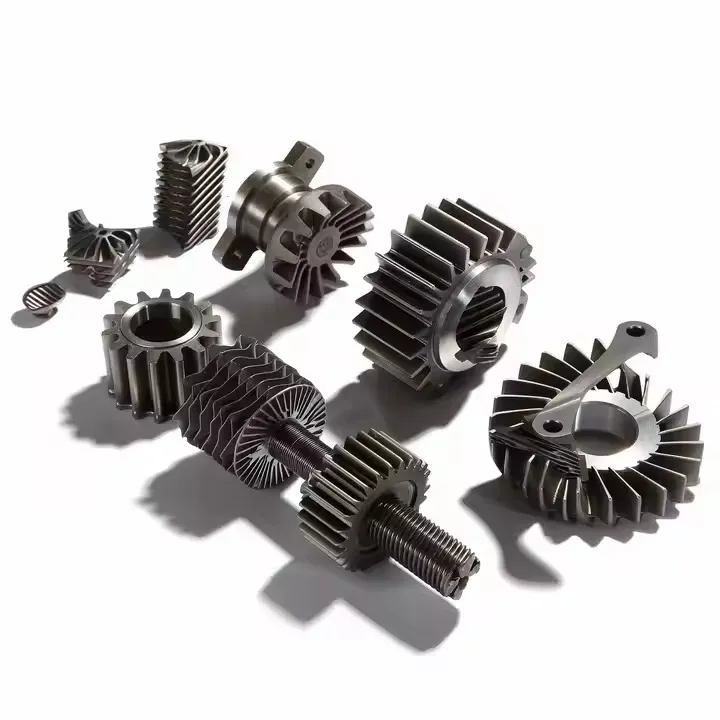
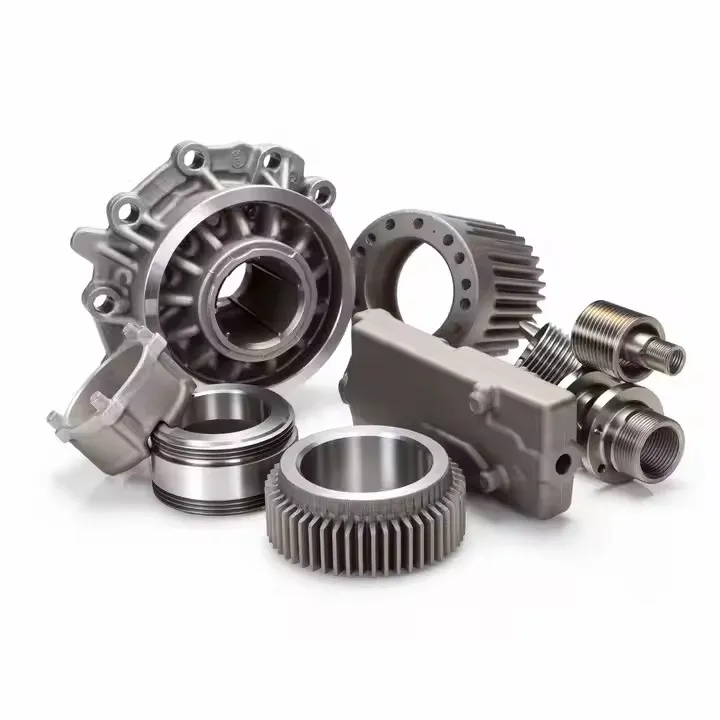
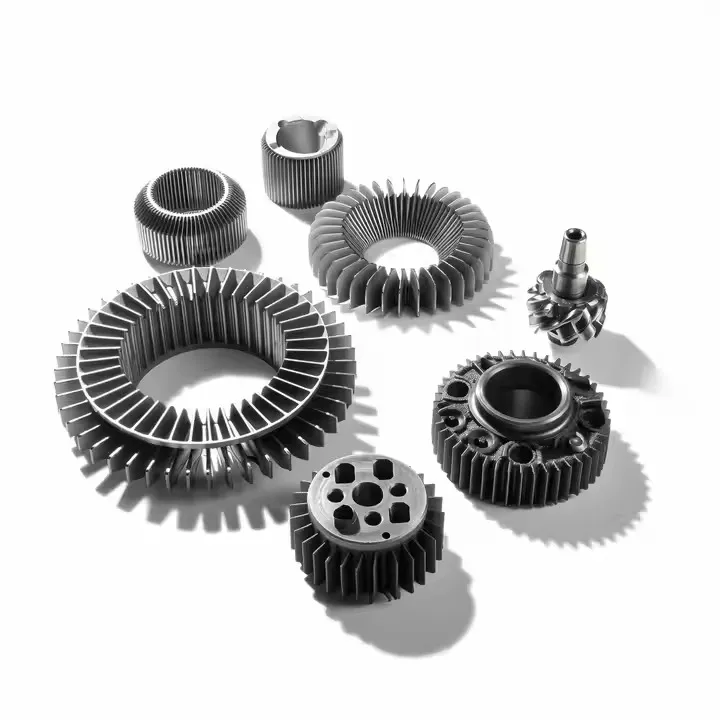
Преимущества литья под давлением в автомобильной промышленности
Легкий вес и топливная экономичность: Литье под давлением позволяет изготавливать легкие автодетали, такие как кронштейны двигателя, корпуса трансмиссии и элементы кузова. Такие материалы, как алюминиевые и магниевые сплавы, широко используются в литье под давлением автодеталей благодаря их низкой плотности и высокой прочности, что не только снижает вес автомобиля, но и улучшает топливную экономичность и сокращает выбросы.
Упростить сборку и повысить эффективность производства: Детали автокомпонентов, изготовленные методом литья под давлением, обычно отливаются за одну деталь, что сокращает количество сборочных операций и точек сварки. Например, Tesla Model Y значительно повысила эффективность производства, сократив количество точек сварки с более чем 700 до 50 за счет применения технологии литья под давлением.
Экономическая эффективность: Хотя первоначальная стоимость форм для литья автозапчастей под давлением высока, большая производительность делает их весьма экономически выгодными в долгосрочной перспективе. Технология литья под давлением снижает отходы материалов, повышает коэффициент использования материалов и сокращает потребность в рабочей силе и оборудовании. Кроме того, отливки под давлением обычно не требуют дополнительной обработки поверхности, что еще больше снижает производственные затраты.
Высокая прочность и долговечность: Литые детали из сплавов обладают высокой прочностью и долговечностью, могут выдерживать высокие нагрузки и суровые условия окружающей среды. Это делает их идеальными для изготовления деталей двигателя, корпусов трансмиссий и других ключевых конструкционных элементов.
Охрана окружающей среды и устойчивое развитие: Литье под давлением помогает достичь целей автомобильной промышленности в области охраны окружающей среды. Коэффициент переработки алюминиевого литья под давлением достигает 90%, что не только сокращает потребление ресурсов, но и уменьшает воздействие отходов на окружающую среду.
Типы металлов, используемых для литья под давлением автомобильных деталей
Алюминий является одним из наиболее часто используемых металлов в автомобильных деталях, изготовленных методом литья под давлением. Он характеризуется легким весом, высокой прочностью, хорошей теплопроводностью и коррозионной стойкостью.
Алюминиевое литьё под давлением часто используется для изготовления деталей двигателя (таких как блоки цилиндров, картеры), корпусов трансмиссий, компонентов тормозной системы, панелей кузова (таких как крыши, капоты) и корпусов электроники.
Алюминиевое литье под давлением обладает высокой точностью размеров и качеством поверхности, легко перерабатывается и соответствует требованиям защиты окружающей среды.
Цинк широко используется в производстве мелких и сложных автомобильных деталей, таких как шестерни, разъемы и корпуса, благодаря низкой температуре плавления и хорошим литейным свойствам.
Цинковые литые изделия обладают превосходными механическими свойствами и качеством поверхности, а также хорошей коррозионной стойкостью и долгим сроком службы. Цинковые сплавы обычно сочетают с алюминием или медью для улучшения прочности и износостойкости.
Магний является одним из самых легких металлов в литье автомобильных деталей под давлением. Он обладает высокой прочностью, высокой удельной прочностью и хорошей коррозионной стойкостью.
Магниевые сплавы часто используются для изготовления деталей двигателя (таких как поршни), компонентов трансмиссии и легких конструктивных элементов кузова. Низкая плотность магниевых сплавов помогает снизить вес автомобиля, тем самым повышая топливную экономичность и сокращая выбросы.
Процесс изготовления автомобильных деталей методом литья под давлением
Шаг 1: Дизайн
Этап проектирования является ключевым в проекте изготовления автозапчастей по индивидуальному заказу методом литья под давлением и определяет функциональность и внешний вид конечного продукта. Сначала инженерам необходимо создать точные чертежи в соответствии с требованиями заказчика и предоставить основные параметры измерения (такие как размеры, допуски и спецификации текстуры поверхности). На этапе проектирования широко используется программное обеспечение САПР для создания точных моделей и оптимизации производительности. В процессе проектирования также требуется анализ помех и структурный анализ, чтобы обеспечить рациональность и осуществимость конструкции пресс-формы. После завершения проектирования заказчик должен проверить и подтвердить точность проекта.
Шаг 2: Изготовление пресс-формы
Согласно файлу САПР, изготавливается металлическая форма для придания детали нужной формы.
Оснастка обычно изготавливается из высокопрочной стали и подвергается прецизионной механической обработке для обеспечения качества поверхности и точности размеров.
Проектирование пресс-формы включает компоновку гнезд, расположение литниковых каналов, систему вентиляции и другие элементы, которые влияют на качество и характеристики конечного изделия.
Шаг 3: Подготовка материалов
Детали автомобилей, изготовленные литьем под давлением, обычно изготавливают из цветных металлов, таких как алюминий, цинк, магний и т. д. Эти материалы обладают высокой прочностью, малым весом и устойчивостью к коррозии, что делает их очень подходящими для производства автомобильных деталей.
Материал нужно расплавить и очистить от примесей и газов для обеспечения качества отливки.
Шаг 4: Процесс литья под давлением
Литье автомобильных деталей под давлением делится на два основных типа: литье в холодной форме и литье в горячей форме.
Литье под давлением в холодной камере подходит для тугоплавких металлов (таких как алюминиевые сплавы и т. д.). Его особенность заключается в том, что расплавленный металл необходимо заливать из внешней печи в полость формы, а затем впрыскивать в форму под высоким давлением. Преимущества этого процесса включают более высокую точность и лучшее качество поверхности, но производственный цикл дольше, и требуется больше ручных операций. Литье в холоднокамерной машине часто используется для изготовления крупных автомобильных деталей сложной формы, таких как блоки двигателя, рамы и т. д.
Литье в горячекамерной машине подходит для низкоплавких металлов (таких как сплавы цинка, сплавы магния). Его особенностью является то, что расплавленный металл непосредственно хранится в печи внутри машины и впрыскивается в полость пресс-формы с помощью гидравлического поршня. Преимущества этого процесса заключаются в высокой скорости производства, коротком цикле и пригодности для массового производства. Литье под давлением в горячекамерных машинах часто используется для изготовления небольших автомобильных деталей, таких как шестерни, кронштейны и декоративные детали.
Шаг 5: Охлаждение и извлечение из формы
После завершения литья под давлением форма закрывается и выдерживается в течение определенного периода времени, чтобы металл остыл и затвердел. Время охлаждения зависит от типа металла и конструкции формы.
После завершения охлаждения форма открывается, и отливка извлекается. Для достижения требуемого качества поверхности и точности размеров отливка может потребовать дальнейшей постобработки.
Шаг 6: Постобработка
Литые детали часто требуют механической обработки или обработки поверхности для соответствия конкретным функциональным требованиям. Например, снятие заусенцев, шлифовка поверхности или нанесение покрытия. Высокоточная технология лазерной резки также может использоваться для дальнейшей обработки литых деталей по индивидуальным заказам.
Шаг 7: Контроль качества
Контроль качества является неотъемлемым звеном всего производственного процесса. Производители должны строго тестировать конструкцию пресс-форм, производственные параметры и готовую продукцию, чтобы гарантировать соответствие автомобильных деталей, изготовленных методом литья под давлением, требованиям заказчика и отраслевым стандартам.