
 Italian
 English
 Arabic
 French
 German
 Russian
 Spanish
Colata a iniezione
Cina Servizi di fusione di investimenti personalizzati fonderia
Ottenere un preventivo diretto dalla fabbrica
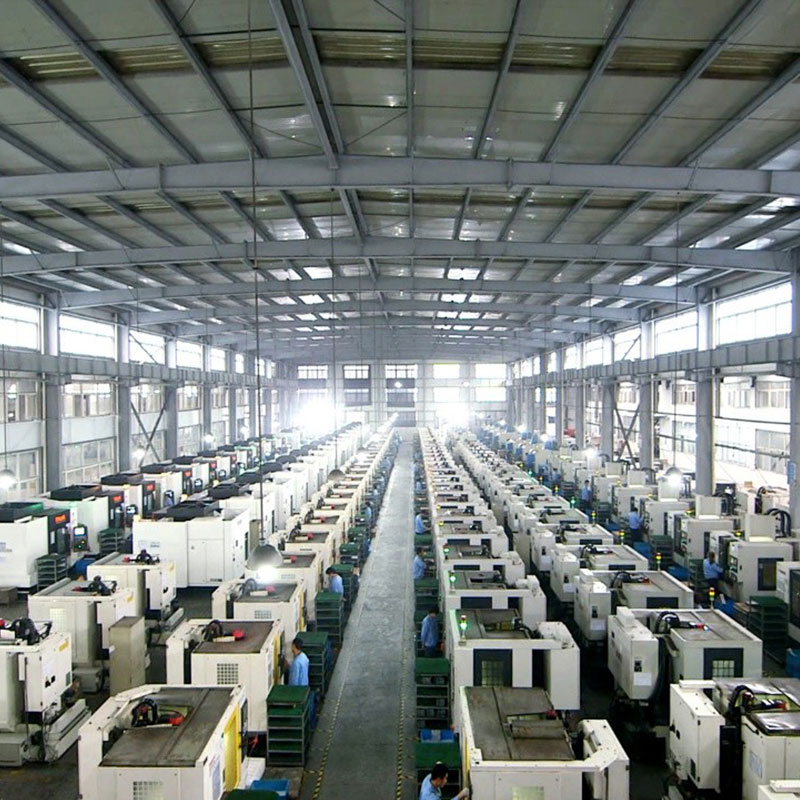
10 anni di esperienza nella pressofusione
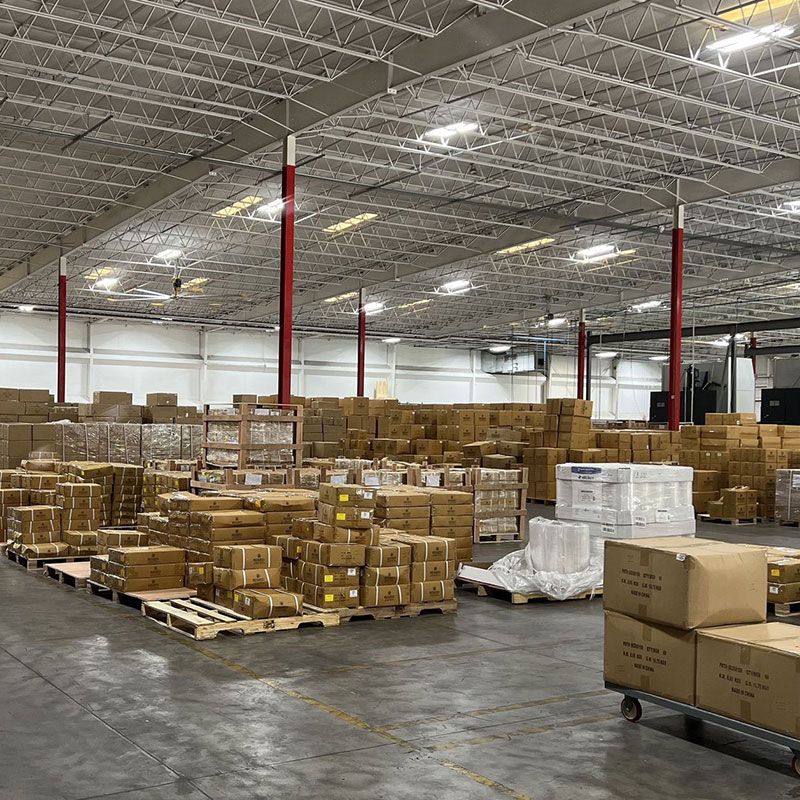
50.000 piedi quadrati di spazio per la fabbricazione e la produzione
120 lavoratori esperti
10 milioni di pezzi/anno
Specializzato in aerospaziale, ferrovia ad alta velocità, automotive e attrezzature per il giardinaggio.
pressofusione automobilistica
Parti di fusione a iniezione Scojet
Tipi di colata a iniezione
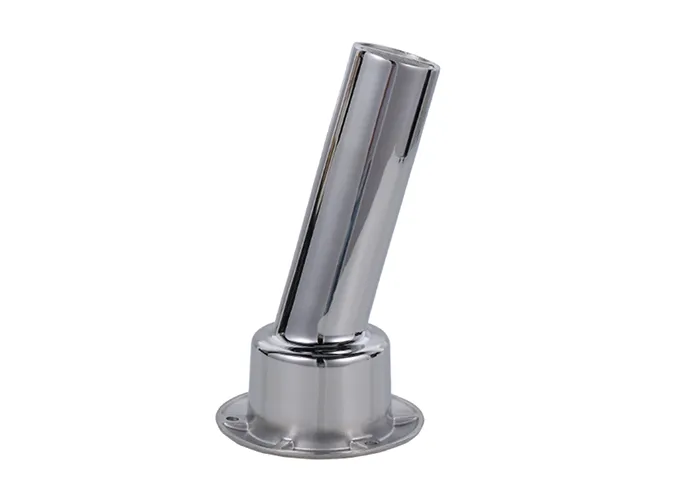
Colata di acciaio inossidabile
Capacità di elaborazione SCOJET:
Peso massimo: 50 kg
Lunghezza massima: 300 mm
Spessore minimo della parete: 2 mm
Rugosità superficiale: Ra6.3μm
Tipica post-lavorazione: decapaggio, passivazione, lavorazione.
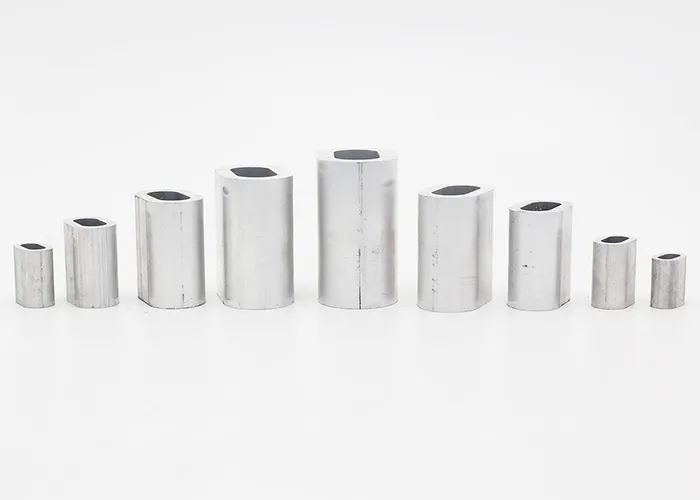
Colata di alluminio
La microfusione di alluminio è un processo di fusione di metalli che consente di realizzare componenti industriali replicando modelli in cera con il metallo.
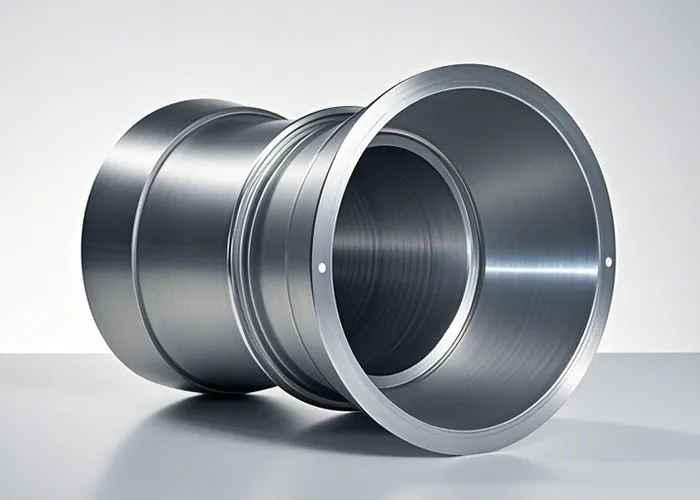
Colata a iniezione a parete sottile
Capacità di elaborazione SCOJET:
Tolleranze dimensionali: ±0,3 mm (lega di alluminio)
Classe CT4-6 (uso generale per la microfusione)
Rugosità superficiale: Ra ≤3,2 μm
Difetto interno: grado di pinhole ≤ 2 (ispezione a raggi X)
Nessun foro di ritiro, nessuna crepa
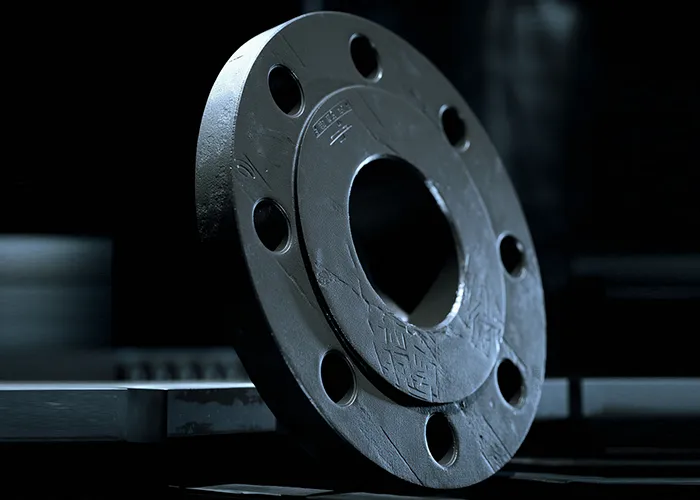
Colata di rivestimento del nucleo solubile in acqua
Colata di rivestimento del nucleo solubile in acqua è un processo di colata che utilizza materiali solubili in acqua come anime, usato principalmente per produrre getti con strutture di cavità interne complesse.
Parametri di colata per investimento
| Tipi di business | Contenuto del servizio | |
| Colata a iniezione | Tipi di lega: Acciaio inossidabile/Superlega/Lega di titanio/Lega di cobalto-cromo/Lega di alluminio Processi: Modellazione di precisione in cera/Modellazione di gusci ceramici multistrato/Tecnologia di solidificazione direzionale/Processo di cottura del guscio Post-lavorazione: Rottura del guscio/taglio dell'alzata/Pressatura isostatica a caldo (HIP)/Pulizia chimica | |
| Lavorazione di precisione | Finitura di precisione a 5 assi/Lucidatura a canale complesso/Sbavatura elettrochimica | |
| Test e certificazione | Test di penetrazione fluorescente/ispezione a raggi X/ test di scorrimento ad alta temperatura/classificazione della granulometria (ASTM E112) | |
| Materiali di base | Materiali specifici | Caratteristiche tecniche |
| Acciaio inox | 316L/17-4PH/304 | Degassificazione sotto vuoto + solidificazione direzionale, granulometria ≥6, densità HIP 99,99% |
| Superlega | Inconel 718/Hastelloy X/K418 | Fusione sotto vuoto + raffreddamento rapido, resistenza allo scorrimento (980℃/100h) ≥350MPa |
| Lega di titanio | TC4/Ti-6Al-2Sn-4Zr-2Mo | Tecnologia a controllo di fase β, contenuto di ossigeno ≤0,15%, ispezione UT conforme a AMS 2631B |
| Trattamenti speciali | Combinazioni di processi | |
| Rivestimento alluminante | Spessore 80-150μm, aumento del peso di ossidazione <2mg/cm² a 1100℃/200h | |
| Deposizione di vapore | Rivestimento in CrAlY (HV1200), rivestimento barriera termica TBC (materiale YSZ) | |
| Trattamento laser | Rifusione superficiale (affinamento dei grani a 10μm), sollecitazione residua ≤200MPa | |
| Attrezzatura di base | Parametri tecnici | Capacità |
| Sistema di versamento | Forno di fusione a induzione sottovuoto (capacità 200 kg), controllo della velocità di raffreddamento 0,5-50℃/s | Tasso di qualificazione del versamento a lotto singolo ≥98% |
| Sistema di fuoco | Forno di cottura a conchiglia a controllo programmato (1600℃), precisione di controllo della temperatura ±5℃ | Capacità del forno singolo 500 kg/batch, consumo energetico ≤120kW-h/forno |
| Sistema di stampaggio | Macchina per modelli di cera stampati in 3D (precisione ±0,1 mm), tasso di recupero della cera ≥95% | Capacità mensile 20.000+ modelli in cera (spessore minimo della parete 0,3 mm) |
| Indicatori tecnici | ||
| Precisione dimensionale | Grado CT4-CT6 (±0,03-0,1 mm), deformazione della parete sottile <0,05 mm/m | GB/T 6414-2017,IATF 16949 |
| Proprietà meccaniche | Inconel 718: resistenza allo snervamento ≥750MPa a 650℃ | Lega di titanio TC4: Resistenza alla fatica (10^7 cicli) ≥500MPa |
| Prestazioni speciali | Vita di scorrimento della superlega: ≥100h a 980℃/150MPa | Lega medica di cobalto-cromo: Porosità di colata ≤0,2% (ASTM F75) |
| Standard di conformità | ||
| NADCAP AC7110 (Processi speciali) | AMS 4992A (fusione di leghe di titanio) | PED 2014/68/UE (attrezzature a pressione) |
colata a getto d'inchiostro Trattamento superficiale
| Tipo di materiale | Materiale specifico | Trattamento della superficie | Caratteristiche tecniche |
| Ghisa | HT250 ghisa grigia, QT500 ghisa duttile | Pallinatura, nitrurazione, trattamento al silano | La pallinatura rimuove le impurità superficiali, la nitrurazione aumenta la durezza; il trattamento al silano migliora la resistenza alla corrosione. |
| Acciaio fuso | ZG230-450, ZG310-570 | Rivestimento laser, spruzzatura al plasma | La placcatura laser ripara i difetti, la spruzzatura al plasma fornisce resistenza alle alte temperature (adatta per i componenti delle turbine a gas). |
| Acciaio fuso resistente alla corrosione | GX40CrNiSi25-12 | Diffusione Duplex (diffusione del cromo + diffusione dell'alluminio) | Strato superficiale composito Cr-Al, resistenza alla corrosione da acidi e alcali classificata ISO 5. |
| Composito a matrice di alluminio | Particelle A356+20%SiC | Microsabbiatura + Agente di accoppiamento silano | La forza di adesione dell'interfaccia è migliorata da 40%, la resistenza all'usura raggiunge HRC55. |
| Lega monocristallina a base di nichel | Mar-M247 | Rivestimento laser + diffusione duplex (Cr + Al) | Resistenza al calore fino a 1100℃, resistenza allo scorrimento migliorata di 5 volte, utilizzata per le pale delle turbine degli aerei. |
| Composito a matrice di alluminio (duplicato nell'originale) | Particelle A356+30%SiC | Pressatura isostatica a caldo + rivestimento diamantato con deposizione di vapore chimico (CVD) | La resistenza all'usura raggiunge HRC60, il coefficiente di attrito 0,1, sostituendo i materiali tradizionali dei dischi freno. |
Che cos'è la microfusione?
La microfusione è un processo di produzione in cui un modello in cera viene rivestito con un materiale ceramico refrattario. Una volta che il materiale ceramico di rivestimento è asciutto e indurito, la cera viene fusa e lascia una cavità interna della forma della geometria del prodotto finale. Il metallo fuso viene versato nella cavità dove si trovava il modello in cera. Il metallo si solidifica nella cavità della ceramica, si raffredda e la ceramica viene rimossa dalla colata di metallo. Il risultato di questo processo è un componente metallico di precisione netta o quasi netta che può essere utilizzato per un'ampia gamma di applicazioni in vari settori.
Perché la microfusione è chiamata anche processo a cera persa?
Cera persa è un nome alternativo molto letterale per questo processo. L'investimento in materiale refrattario è un rivestimento che viene formato a umido su un modello di cera. Questo rivestimento viene poi lasciato asciugare, prima di essere cotto ad alta temperatura. Questo processo ha due scopi.
In primo luogo, l'investimento refrattario viene solidificato e fuso chimicamente per formare un materiale resistente.
In secondo luogo, la cera viene bruciata, rendendo il rivestimento un corpo duro e cavo che rappresenta perfettamente e precisamente la cera ormai assente, come uno spazio da riempire con il metallo. In questo modo la cera viene persa, da cui il nome del processo.
In cosa si differenzia la colata a iniezione da altri tipi di colata?
Tutti i metodi di fusione utilizzano una cavità resistente al calore che ha la forma del pezzo desiderato come volume da riempire con metallo liquido, che viene rimosso una volta solidificato. Il mezzo con cui viene formata la cavità è il principale elemento di differenziazione delle metodologie di colata. La pressofusione utilizza un utensile a cavità in due parti (o più) in acciaio temprato che viene lavorato in modo costoso e preciso da una billetta. La colata in sabbia forma una cavità impacchettando sabbia con un agente legante attorno a un modello riutilizzabile o a un master del pezzo. La microfusione forma la cavità essiccando e poi cuocendo in forno una pelle di materiale refrattario su un modello o un master sacrificale.
La precisione e l'estensione dei dettagli variano notevolmente tra i metodi di fusione. La pressofusione è di alta precisione, anche se quella a gravità (colata) è meno precisa delle varie forme di pressofusione. La pressofusione facilita la compensazione del ritiro, che mantiene/riflette la forma e le dimensioni della cavità in modo più fedele nel pezzo fuso. I pezzi pressofusi possono mantenere livelli di dettaglio molto elevati, a condizione che tali dettagli possano essere estratti dalle caratteristiche dell'utensile. La colata in sabbia ha una precisione moderata perché il processo non si presta a formare cavità molto accurate e ripetibili. Può mantenere solo sezioni relativamente spesse e dettagli grossolani. La microfusione è rinomata per la sua combinazione di precisione e dettagli raffinati, evitando i grandi costi iniziali della pressofusione.
Fasi del processo di colata per investimento (cera persa)

Quanto tempo ci vuole per finire la colata di rivestimento?
Il tempo necessario per completare la microfusione dipende da diversi fattori, tra cui: il materiale colato, il progetto e le macchine utilizzate. Per le colate di piccole dimensioni, ad esempio inferiori a 1 kg, possono essere necessari da 5 a 7 giorni per la lavorazione completa di un pallone pronto per la colata.
Quanto è precisa la fusione per investimento?
Il processo di microfusione è molto accurato nel creare riproduzioni precise del modello quando il pallone è stato preparato con abilità e cura. L'accuratezza del modello dipende in larga misura dal processo di produzione utilizzato per realizzarlo. Per migliorare la precisione del modello in cera si possono utilizzare diverse tecniche. Ad esempio, se il modello viene stampato in uno stampo, la pressione di iniezione della cera può essere regolata per moderare gli errori dimensionali. Le parti del modello che richiedono un'elevata precisione possono anche essere post-lavorate o "coniate" (stampate con una precisa cavità in acciaio in due parti).
Fasi del processo di microfusione presso Soject
Le fasi seguenti sono quelle che seguiamo per produrre pezzi con geometrie complesse e dettagli intricati.
Un modello che riproduce la geometria del pezzo finito viene realizzato con uno dei due metodi principali:
a. Costruire uno stampo per iniezione di cera
b. Modello di stampa 3D
Se si utilizza uno stampo a iniezione di cera, la prima fase prevede la progettazione e la costruzione di uno stampo metallico in alluminio o acciaio. Questo stampo crea una replica in cera del pezzo desiderato iniettando cera fusa ad alta pressione nella cavità. Lo stampo può essere realizzato come semplice utensile manuale a una cavità o come complesso utensile automatico a più cavità, a seconda dei requisiti di volume.
Se si utilizza un modello stampato in 3D, un modello CAD contenente la geometria del pezzo viene inviato a una stampante e il pezzo viene stampato.
Successivamente, i modelli in cera vengono assemblati sui binari e trasformati in un albero finito, pronto per essere immerso.
L'assemblaggio viene quindi immerso in un impasto ceramico di alta qualità per costruire un guscio di ceramica intorno all'albero di cera.
Una volta terminato il rivestimento con lo slurry, sulla superficie del gruppo albero bagnato vengono fatte cadere particelle di sabbia. Ciò contribuisce ad addensare e rafforzare lo strato di rivestimento sulla superficie dell'assemblaggio in cera.
Ripetere le fasi 2 e 3 fino a raggiungere lo spessore desiderato della calotta. L'assemblaggio viene quindi lasciato indurire e asciugare.
La cera all'interno del guscio appena costruito viene ora rimossa. La deceratura viene effettuata con un'autoclave a vapore o un forno a fiamma viva.
A questo punto il metallo fuso desiderato viene versato nella cavità dello stampo preriscaldata.
Lo stampo viene quindi posizionato per consentire al metallo fuso di raffreddarsi e solidificarsi, diventando così la colata finale.
Il materiale del guscio viene poi rimosso attraverso processi di battitura a martello, vibrazione e sabbiatura con graniglia d'acciaio.
I pezzi finiti vengono poi tagliati dal sistema di taglio e dal canale di scorrimento.
Vengono quindi impiegate varie tecniche di finitura, tra cui la molatura, la sabbiatura e il rivestimento, per ottenere la superficie finale desiderata.
Una volta terminate le operazioni di finitura, i pezzi vengono ispezionati per individuare eventuali difetti superficiali e sub-superficiali. L'ispezione visiva e con penetranti fluorescenti viene effettuata per le superfici, mentre per l'identificazione dei difetti sotto-superficiali si ricorre ai raggi X.
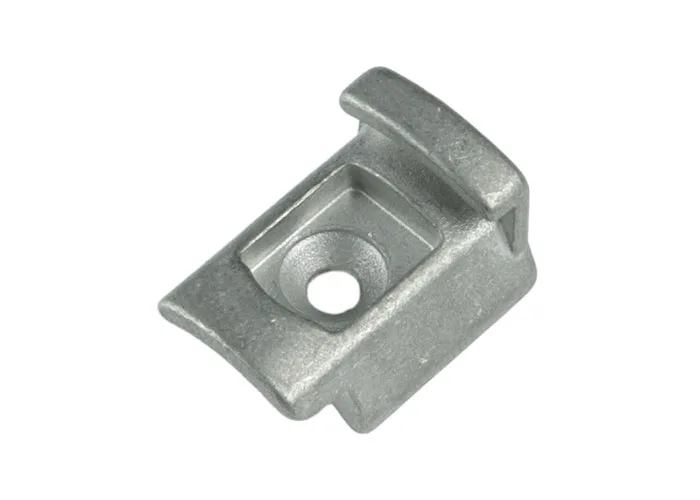
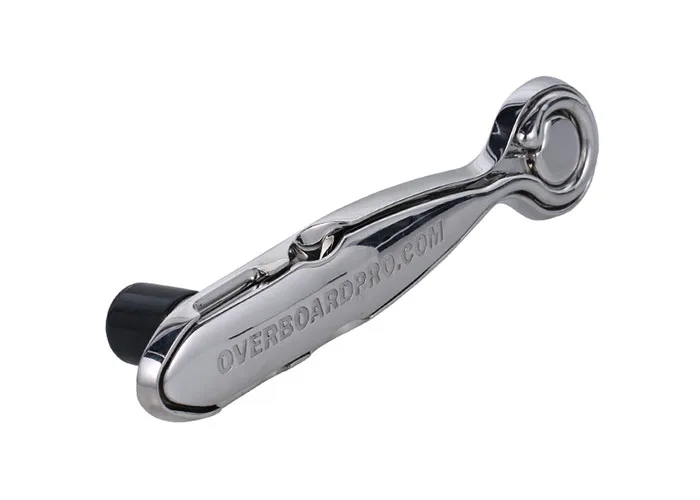
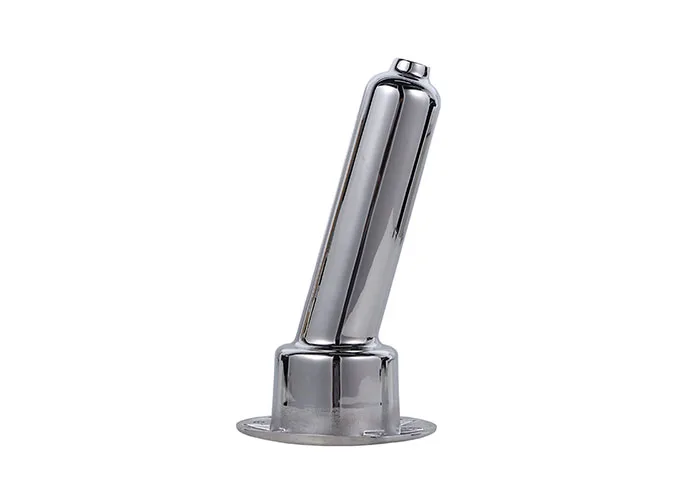
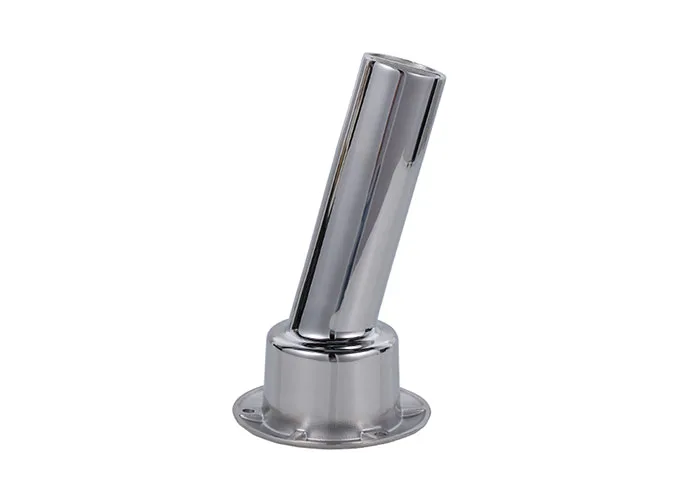
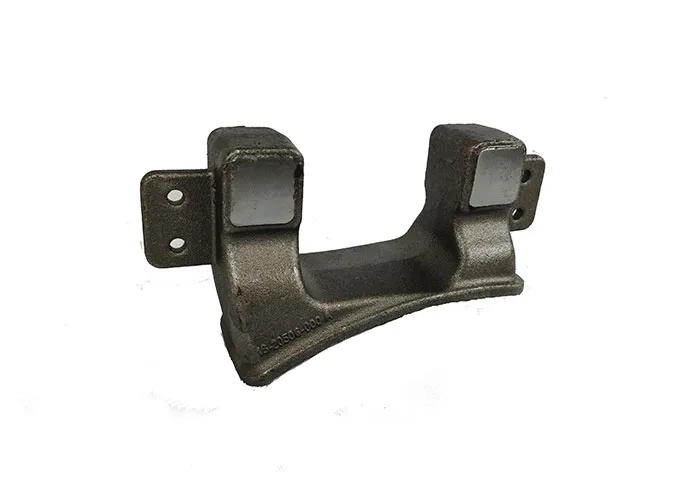
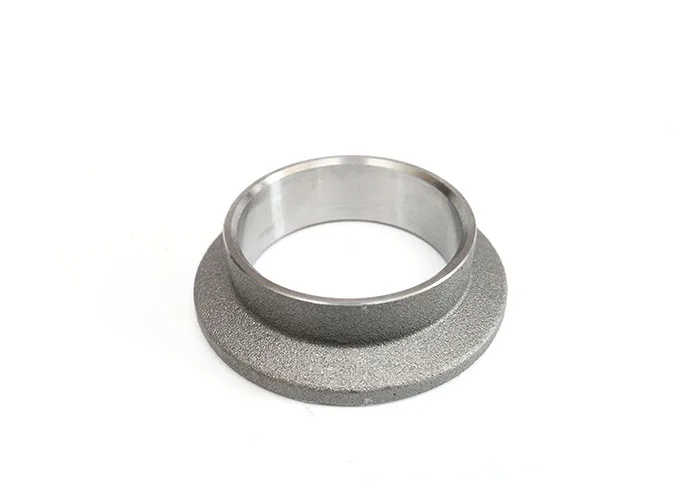
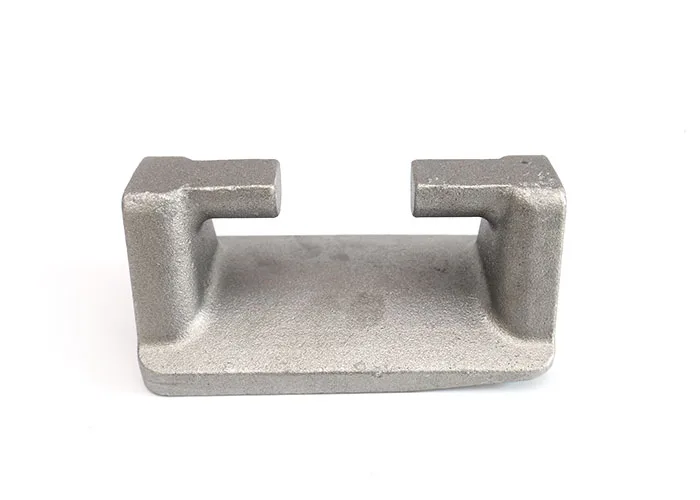
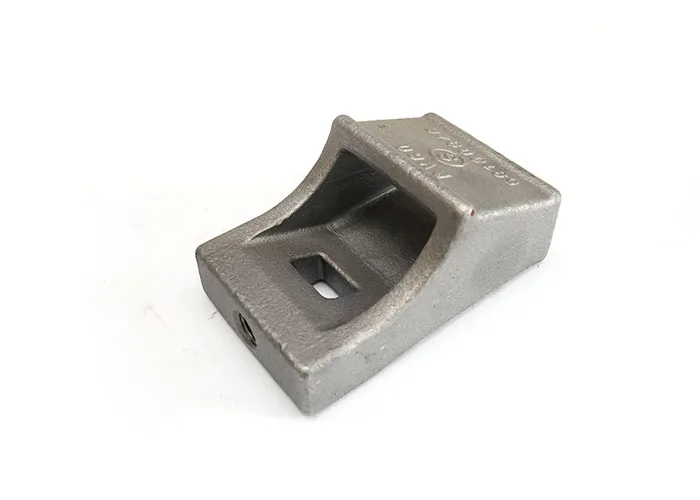
Galleria della colata a iniezione



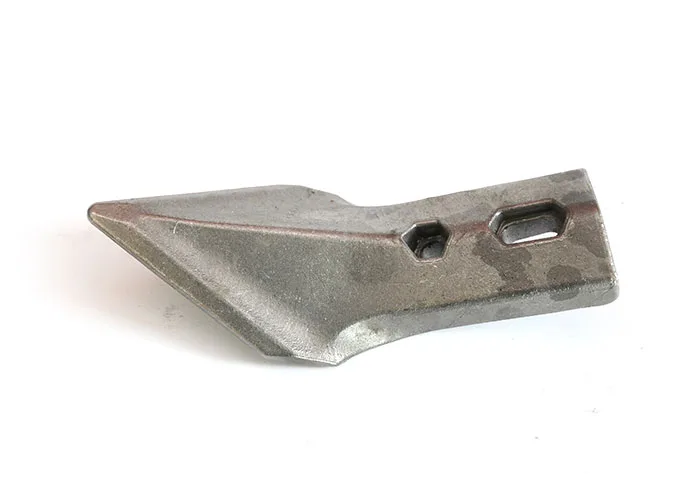
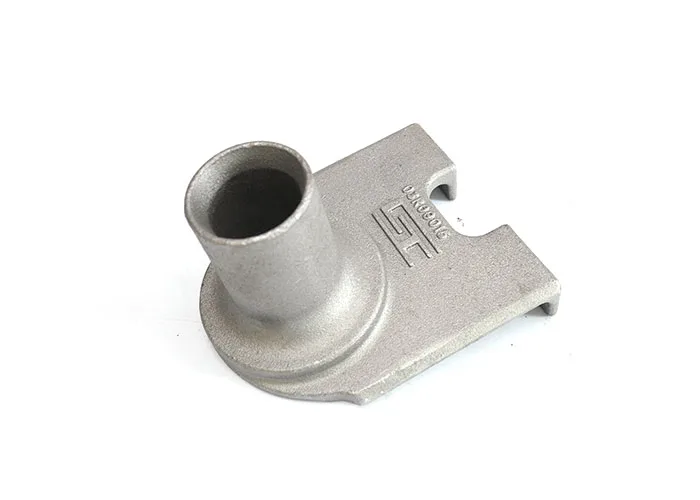

Applicazioni
Macchina da giardino
Automotive
Arredamento per la casa
Apparecchiature mediche
Marina
FAQ sulla microfusione
Ecco i fattori chiave da considerare:
Complessità della parte: Ideale per geometrie complesse e componenti a parete sottile (ad esempio, pale di turbine, parti aerospaziali).
Tipo di materiale: Adatto per leghe ad alta temperatura (ad esempio, acciaio inossidabile, alluminio, superleghe).
Finitura superficiale e precisione: Raggiunge la precisione dimensionale CT4-6 e la rugosità superficiale Ra 1,6-3,2 μm.
Dimensione del lotto: Conveniente per volumi medio-alti a causa degli elevati costi di attrezzaggio.
Ispezione del materiale: Verificare la purezza delle materie prime (ad esempio, cera, impasto ceramico).
Rivestimento della scocca: Monitorare lo spessore dello strato (5-6 mm) e le condizioni di essiccazione per evitare crepe.
Controlli dimensionali: Utilizzare la scansione 3D o la CMM per le tolleranze critiche.
Controlli non distruttivi (NDT): Ispezione a raggi X o a ultrasuoni per individuare eventuali difetti interni.
Trattamenti post-casting: Trattamento termico e finitura superficiale (ad esempio, lucidatura, anodizzazione).
Vantaggi della microfusione rispetto ad altri processi di fusione
- Precisione: Precisione superiore alla colata in sabbia (CT10-13) e paragonabile alla pressofusione (CT5-7).
- Complessità: Può produrre pezzi con cavità interne e dettagli fini impossibili da lavorare.
- Flessibilità del materiale: Supporta leghe come il titanio e le superleghe a base di nichel.
Svantaggi rispetto ad altri metodi
- Costo: Costi più elevati per utensili e manodopera rispetto alla colata in sabbia.
- Tempo di ciclo: Più lungo grazie al processo di costruzione del guscio in più fasi.
Di seguito sono riportati i principali costi della microfusione:
Utensili: Stampi per modelli in cera e utensili per conchiglie in ceramica (~40% in totale).
Materiali: Cera di elevata purezza, ceramica refrattaria e leghe metalliche.
Lavoro: Manodopera specializzata per il rivestimento della conchiglia, la deceratura e la finitura.
Post-elaborazione: Lavorazione, trattamento termico e ispezioni di qualità.
Energia: Operazioni di forno ad alta temperatura per la cottura delle conchiglie e la fusione dei metalli.
Le tempistiche tipiche includono:
Creazione di modelli: 1-3 giorni (iniezione di cera e assemblaggio).
Edificio a guscio: 3-7 giorni (6-8 strati di rivestimento con intervalli di asciugatura).
Deceratura e cottura: 1-2 giorni.
Versamento e raffreddamento: Da ore a giorni (a seconda delle dimensioni del pezzo).
Post-elaborazione: 2-5 giorni (taglio, rettifica, ispezioni).
Tempo totale di consegna: 2-6 settimane per le parti standard.
Gamma standard:
Peso: In genere <25 kg, ma processi specializzati possono gestire fino a 500 kg per l'acciaio inossidabile.
Dimensioni: Lunghezza massima di 1.500 mm per i componenti industriali. 1.500 mm di lunghezza per i componenti industriali.
Pareti sottili: Fino a 0,3 mm per le leghe di alluminio.
Limitazioni: I pezzi più grandi richiedono utensili segmentati e costi maggiori.