Arabic
 English
 French
 German
 Italian
 Russian
 Spanish
china Custom CNC Turning Service Company
تنتج عملية الخراطة باستخدام الحاسب الآلي أجزاءً عن طريق تركيب قطعة خام على ظرف دوار وإزالة المواد باستخدام أدوات القطع الثابتة. تعد هذه التقنية مثالية لتصنيع الأجزاء ذات التناسق على طول محورها المركزي. عادةً ما يتم إنتاج الأجزاء المخرطة بشكل أسرع (وبتكلفة أقل) من الأجزاء المطحونة.
استفد من خدمة الخراطة CNC حسب الطلب واحصل على أجزاء معدنية وبلاستيكية موثوقة لمشاريعك الفريدة. مع التقنيات المتقدمة والفنيين الخبراء.
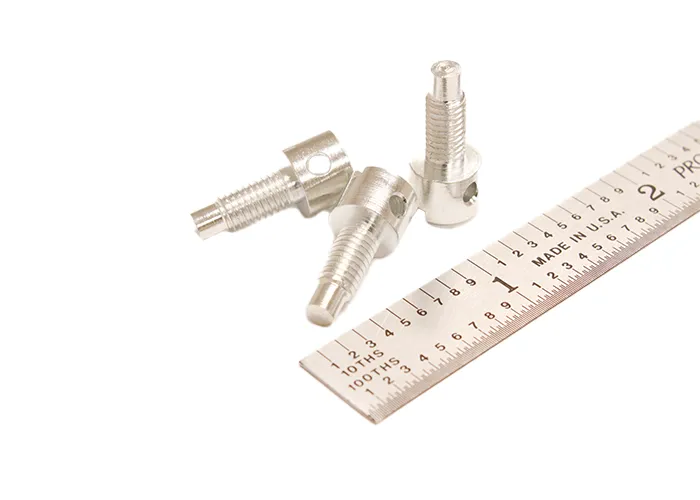
تنتج شركة Scojet نماذج أولية مخصصة عالية الجودة وأجزاء إنتاج للاستخدام النهائي. تتيح لنا قدراتنا في مجال الخراطة باستخدام الحاسب الآلي تقديم أجزاء مخروطة بدقة عالية، بغض النظر عن التعقيد. ستحصل على أجزاء متينة من الأسطح المسطحة إلى الثقوب الشعاعية والمحورية والفتحات والأخاديد في غضون يوم واحد.
تُستخدم عمليات التشغيل باستخدام الحاسب الآلي في أغلب الأحيان في:
- النماذج الأولية الوظيفية وأجزاء الاستخدام النهائي
- أجزاء ذات خصائص أسطوانية
- الأجزاء ذات الثقوب المحورية والقطرية، والمسطحات، والأخاديد، والفتحات
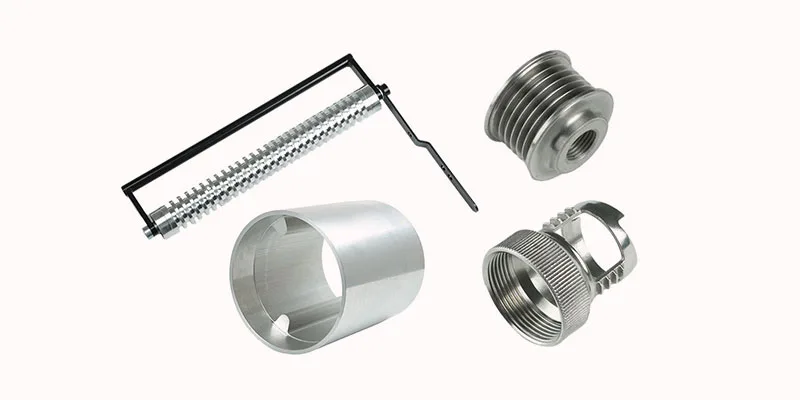
قدراتنا في مجال الخراطة باستخدام الحاسب الآلي
تتضمن إرشاداتنا الأساسية الخاصة بالتحويل باستخدام الحاسب الآلي اعتبارات تصميمية مهمة للمساعدة في تحسين إمكانية تصنيع الأجزاء، وتعزيز المظهر الجمالي، وتقليل وقت الإنتاج الإجمالي.
الحد الأقصى لحجم القطعة للتحويل باستخدام الحاسب الآلي
| حدود حجم القطعة | وحدات القياس المترية | الوحدات الإمبراطورية |
| الحد الأقصى لقطر الجزء | 431 ملم | 17 بوصة |
| الحد الأقصى لطول الجزء | 990 ملم | 39 بوصة |
| الحد الأقصى للتأرجح فوق العربة | 350 ملم | 13.7 بوصة |
| الحد الأقصى لثقب المغزل | 40 ملم | 1.5 بوصة |
| السرعة القصوى | 1700 دورة في الدقيقة | |
| قوة المحرك | 640 واط |
ملاحظات إضافية حول إرشادات الخراطة باستخدام الحاسب الآلي
● قد يُسمح بالميزات الصغيرة، ولكن لا ينبغي أن يقل القطر في أي منطقة عن 0.030 بوصة (0.76 مم).
● يُسمح باستخدام النقاط المخروطية الحادة؛ ويجب أن تكون الزوايا أكبر من 30 درجة. عادةً لا تصمد الجدران التي يقل سمكها عن 0.020 بوصة (0.5 مم) أمام عملية التصنيع.
مواد تحويل CNC
المواد المستخدمة في الخراطة باستخدام الحاسب الآلي
نوفر مجموعة من المواد المعدنية المناسبة لتطبيقات وصناعات مختلفة. اختر من بين الألومنيوم والنحاس والفولاذ منخفض الكربون والفولاذ المقاوم للصدأ وسبائك الفولاذ والتيتانيوم للأجزاء المخرطة.
- الألومنيوم
- نحاس
- الفولاذ منخفض الكربون
- سبائك الصلب
- الفولاذ المقاوم للصدأ
- التيتانيوم
- البلاستيك
scojet cnc turning Surface Treatment
| نوع المادة | مواد محددة | معالجة السطح | الميزات التقنية |
| الفولاذ المقاوم للصدأ | 304, 316, 17-4PH | PVD Titanium Coating, Electrolytic Polishing | PVD titanium coating enhances wear resistance (hardness HV2000+), electrolytic polishing achieves mirror finish. |
| Titanium Alloy | Ti-6Al-4V, TC4 | Nitriding Treatment, Laser Texturing | Nitriding treatment achieves surface hardness of HV1000, laser texturing creates microstructure for anti-slip effect. |
| Nickel-Based Superalloy | Inconel 718 | Electrolytic-Mechanical Composite Polishing | Ra<0.05μm, eliminates stress layers. |
| Tungsten-Copper Alloy | WCu20 (80% tungsten + 20% copper) | Chemical Vapor Deposition (CVD) Diamond + Electrolytic Polishing | Surface hardness HV4000, thermal conductivity 600W/m·K, used for high-power laser heat sinks. |
| Biodegradable Magnesium Alloy | WE43(Mg-4Y-3RE) | Micro-Arc Oxidation + Hydrothermal Synthesis HA Coating | Excellent biocompatibility, controllable degradation rate (0.2mm/year). |
تشطيبات CNC المخصصة
قم بتعزيز أداء الأجزاء من خلال اختيار التشطيبات السطحية التي تعمل على تحسين الخشونة والصلابة والمقاومة الكيميائية والميزات التجميلية للمكون النهائي.
تتميز الأجزاء التي يتم تدويرها عادةً بسطح أملس للغاية. عادةً ما يكون السطح المخروط للمناطق الأسطوانية أكثر نعومة عند استخدام المخرطة مقارنة بالمطحنة، لذا ضع ذلك في الاعتبار عند اختيار طريقة التصنيع للأجزاء المؤهلة لأي من الطريقتين. قد تحتوي المناطق المقطوعة بأدوات حية، مثل الأسطح المسطحة والفتحات، على علامات مرئية للأدوات.
إذا رغبت في ذلك، يمكن تفجير الأجزاء المعدنية بخفة باستخدام حبيبات التفجير مما يترك لمسة نهائية غير لامعة. كما يمكن كسر حواف المعادن الصلبة مثل الفولاذ والفولاذ المقاوم للصدأ (إزالة النتوءات) باستخدام تفجير حبيبات التفجير الخفيف لإزالة الشظايا المعدنية والمناطق الحادة أو الخشنة.
تحمّلات الدوران باستخدام الحاسب الآلي
نحن نتبع معايير ISO 2768 لتصنيع الآلات ذات التحكم الرقمي.
| حدود الحجم الاسمي | البلاستيك (ISO 2768-m) | المعادن (ISO 2768- f) |
| 0.5 مم* إلى 3 مم | ±0.1 مم | ±0.05 مم |
| أكثر من 3 مم إلى 6 مم | ±0.1 مم | ±0.05 مم |
| أكثر من 6 مم إلى 30 مم | ±0.2 مم | ±0.1 مم |
| أكثر من 30 ملم إلى 120 ملم | ±0.3 مم | ±0.15 مم |
| أكثر من 120 ملم إلى 400 ملم | ±0.5 مم | ±0.2 مم |
| أكثر من 400 ملم إلى 1000 ملم | ±0.8 مم | ±0.3 مم |
| أكثر من 1000 ملم إلى 2000 ملم | ±1.2 مم | ±0.5 مم |
| أكثر من 2000 ملم إلى 4000 ملم | ±2 مم | |
| *يرجى الإشارة بوضوح إلى التسامحات للأحجام الاسمية أقل من 0.5 مم على الرسم الفني الخاص بك. |
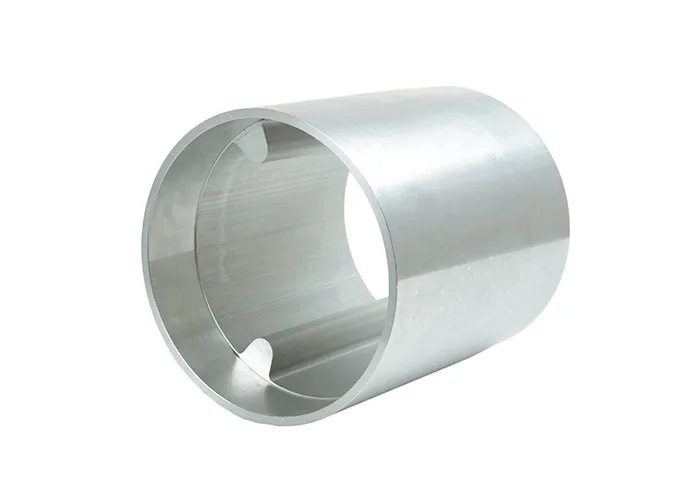
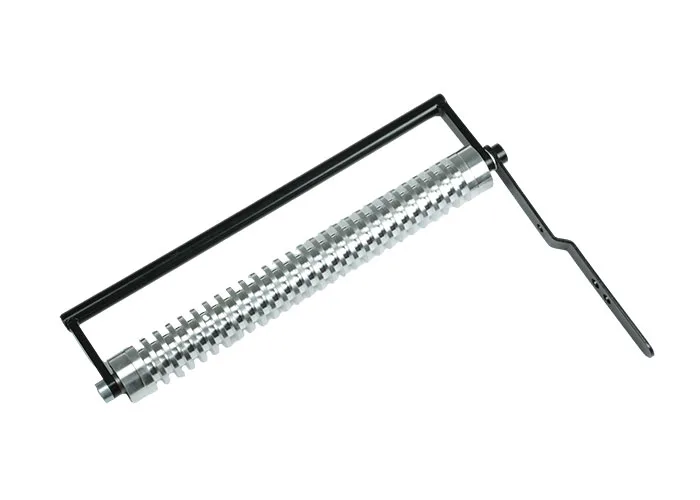
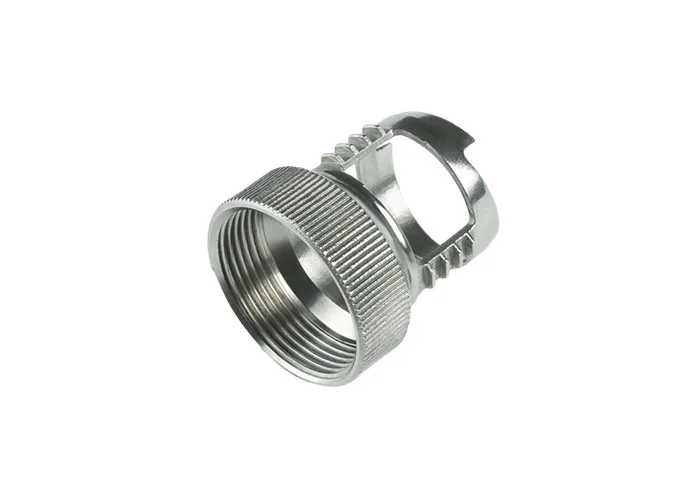
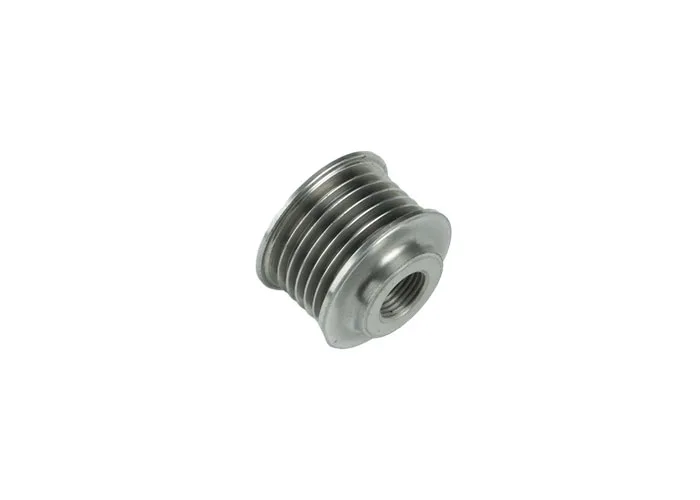
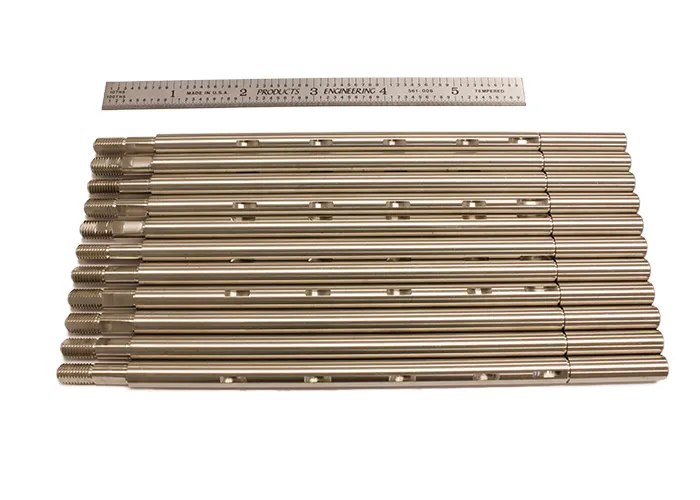
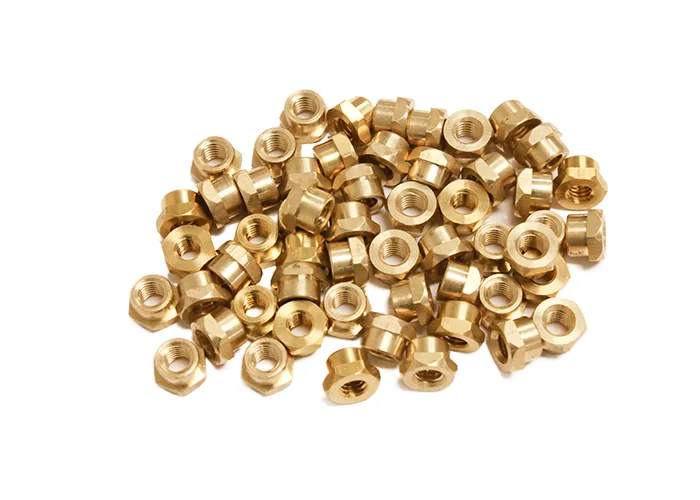
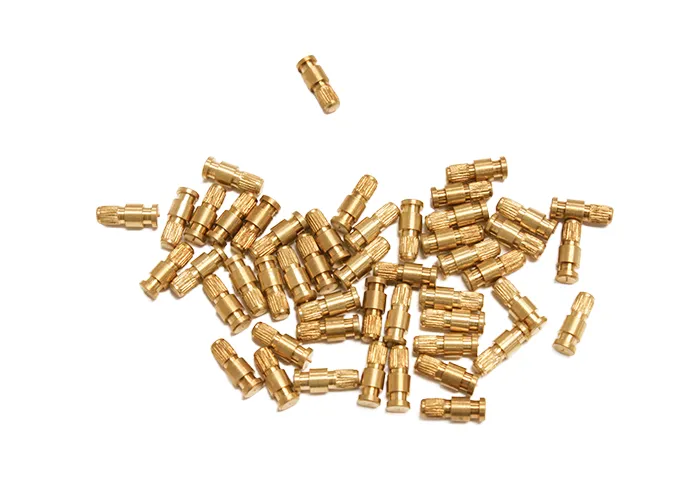
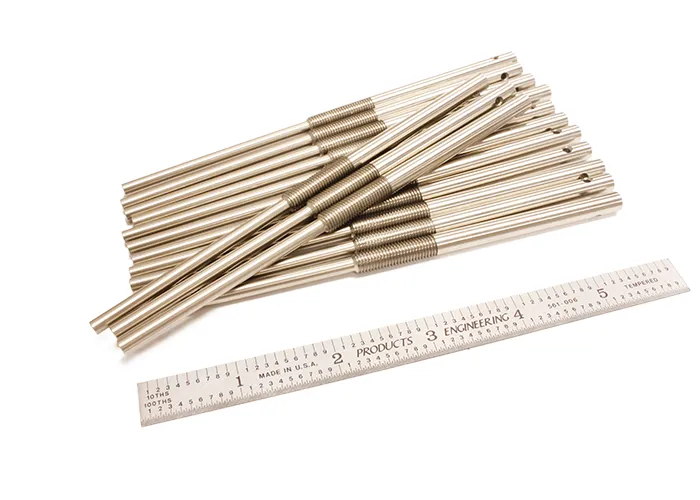
معرض أجزاء الخراطة CNC