Italian
 English
 Arabic
 French
 German
 Russian
 Spanish
Pressofusione è un processo di produzione cruciale per la produzione di pezzi metallici con geometrie complesse, alta precisione ed eccellenti finiture superficiali. Tuttavia, nel processo possono verificarsi vari difetti, che influenzano la qualità e le prestazioni del prodotto finale. Comprendere questi difetti, le loro cause e soluzioni efficaci è fondamentale per mantenere elevati standard di produzione e ridurre al minimo gli sprechi. Questo articolo esplora i difetti più comuni nella pressofusione, le loro cause, un'analisi approfondita e soluzioni avanzate per mitigare questi problemi.
Porosità

Causa
La porosità si riferisce a piccole cavità all'interno del pezzo fuso, che possono indebolire il pezzo e influenzarne l'aspetto. Questo difetto deriva da gas intrappolati, ritiro durante la solidificazione o turbolenza durante il flusso del metallo.
- Porosità da gasL'aria o il gas intrappolati durante il processo di riempimento spesso portano a bolle all'interno del getto. Una ventilazione insufficiente, un uso eccessivo di lubrificante o una progettazione impropria del sistema di alimentazione possono esacerbare questo problema.
- Porosità da ritiroSi verifica quando il metallo si contrae durante la solidificazione, portando a vuoti interni. Ciò è spesso dovuto a velocità di raffreddamento improprie o alimentazione di metallo inadeguata.
Soluzioni
- Ventilazione migliorata dello stampoRidisegnare gli sfiati dello stampo e i sistemi di aspirazione per migliorare la fuoriuscita dell'aria, riducendo il rischio di porosità gassosa.
- Raffreddamento e Solidificazione ControllatiUtilizzare metodi di raffreddamento controllato, come canali di raffreddamento ad acqua regolamentati, per promuovere una solidificazione uniforme e minimizzare la porosità da ritiro.
Chiusura a Freddo

Causa
Le cricche a freddo si verificano quando due flussi di metallo fuso non si fondono correttamente, risultando in una linea visibile o una giunzione debole nella colata. La scarsa fluidità, temperature insufficienti dello stampo o basse velocità di iniezione sono le cause principali di questo difetto.
- Bassa temperatura dei metalliQuando il metallo non è abbastanza caldo, inizia a solidificarsi prematuramente, con conseguente fusione incompleta.
- Progettazione di gating scadenteI sistemi di gating che non facilitano un flusso metallico fluido contribuiscono ai getti freddi causando interruzioni nei flussi metallici.
Soluzioni
- Ottimizzare la fluidità dei metalliAumentare la temperatura del metallo e regolare il preriscaldamento dello stampo per garantire che il metallo rimanga fluido durante l'iniezione.
- Modificare sistemi di bloccoUtilizzare software di simulazione per analizzare la dinamica dei flussi e ridisegnare i sistemi di colata per promuovere un flusso di metallo fluido e ininterrotto.
- Aumenta la pressione di iniezioneAffina le velocità e le pressioni di iniezione per migliorare il flusso del metallo e prevenire la solidificazione precoce.
Flash
Causa
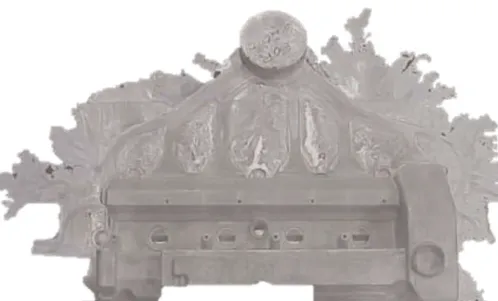
Il flash è materiale in eccesso che compare sulla superficie della parte, solitamente lungo la linea di divisione o attorno ai perni eiettori. Si verifica quando il metallo fuso fuoriesce dalla cavità a causa di pressione eccessiva o di stampi che non si adattano bene.
- Pressione di iniezione eccessivaLe alte pressioni spingono il metallo fuso nelle fessure tra le metà dello stampo, con conseguente bava.
- Usura della muffaCon il tempo, gli stampi si usurano, creando piccole fessure che permettono al metallo di infiltrarsi.
Soluzioni
- Manutenzione Regolare della MuffaImplementa una routine di manutenzione degli stampi per ispezionare e riparare le superfici usurate, garantendo una tenuta ermetica.
- Regola la forza di serraggioAssicurare che gli stampi siano adeguatamente serrati durante il processo di iniezione per prevenire la fuoriuscita di metallo.
- Ottimizza i parametri di iniezioneRegola la pressione e la velocità di iniezione per bilanciare il flusso del metallo senza causare bave.
Criccaggio a caldo

Causa
La criccatura a caldo o termica si verifica quando la colata si raffredda in modo non uniforme, creando tensioni interne che portano a fratture. Questo difetto è particolarmente diffuso nelle leghe con scarse proprietà termiche o quando i tassi di raffreddamento non sono ben controllati.
- Raffreddamento DifferenzialeTassi di raffreddamento non uniformi causano tassi di contrazione variabili, che portano a tensioni di trazione e fessurazioni.
- Composizione della legaLe leghe con bassa duttilità o alta suscettibilità alle sollecitazioni termiche sono più soggette alla criccatura a caldo.
Soluzioni
- Metodi di Raffreddamento ControllatoUtilizzare tecniche di raffreddamento controllato come il raffreddamento a stadi o il trattamento termico per alleviare le tensioni interne e ridurre le cricche.
- Ottimizzare la Selezione delle LegheScegliere leghe con migliore stabilità termica e minore suscettibilità alla criccabilità, oppure modificare la composizione della lega per aumentarne la duttilità.
- Regolazioni del progetto dello stampoIncorporare caratteristiche antistress come angoli arrotondati e transizioni lisce nel design dello stampo.
Errori

Causa
Le colate incomplete si verificano quando il metallo fuso non riempie completamente la cavità dello stampo, resulting in pezzi incompleti. Questo può essere causato da bassa temperatura del metallo, velocità di versamento insufficiente o progettazione inadeguata dei canali di colata.
- Flusso metallico insufficienteLe basse temperature e le lente velocità di iniezione causano la solidificazione del metallo prima che lo stampo sia completamente riempito.
- Scarsi Sistemi di IniezioneSistemi di gating e canale di colata progettati in modo errato possono creare ostacoli nel percorso del flusso del metallo, portando a riempimenti incompleti.
Soluzioni
Ottimizzazione del Design dei Cancelli: Utilizza l'analisi computazionale del flusso per ottimizzare il design della gating e garantire un flusso metallico fluido e ininterrotto.
Controllo della temperaturaMantenere temperature ottimali sia per il metallo che per gli stampi per garantire fluidità e riempimento completo della cavità.
Aumenta velocità di versamento: Regola la velocità di colata per evitare la solidificazione prematura e migliorare i tassi di riempimento della cavità.
Difetti superficiali (bolle e grinze)
Causa
Difetti superficiali come bolle e grinze degradano l'aspetto e la qualità dei pezzi pressofusi. Le bolle sono causate da gas intrappolati che si espandono durante la solidificazione, mentre le grinze sono dovute a un raffreddamento non uniforme o a una lubrificazione impropria dello stampo.
- Espansione di gasI gas intrappolati si espandono e creano bolle sulla superficie durante il raffreddamento.
- Solidificazione IrregolareUn raffreddamento non uniforme crea tensioni superficiali differenti, causando grinze.
Soluzioni
- Ventilazione e Uso del Vuoto MiglioratiMigliorare lo sfiato o incorporare la pressofusione sottovuoto per eliminare i gas intrappolati.
- Raffreddamento costanteImplementare processi di raffreddamento uniformi e ottimizzare il posizionamento dei canali di raffreddamento per ridurre le variazioni della tensione superficiale.
- Controllo della lubrificazione: Utilizzare lubrificanti appropriati e applicarli uniformemente per prevenire irregolarità superficiali.
Misure preventive
Manutenzione Regolare della MuffaIspezionare e manutenere costantemente gli stampi per prevenirne l'usura e garantirne un allineamento accurato.
Strumenti di simulazioneUtilizzare software di simulazione per prevedere e analizzare potenziali difetti, consentendo apportare modifiche prima della produzione.
Procedure di controllo qualità: Implementare controlli di qualità rigorosi, inclusa l'ispezione a raggi X, per individuare i difetti interni precocemente.
Formazione del personale: Addestrare regolarmente gli operatori sulle ultime tecniche di pressofusione e sulle strategie di prevenzione dei difetti.
Selezione del materialeScegliere leghe di alta qualità che soddisfino le esigenze specifiche del processo di fusione per ridurre al minimo i difetti.
Conclusione
Affrontare i difetti di pressofusione richiede un approccio completo che includa la corretta progettazione dello stampo, l'ottimizzazione del processo e un controllo di qualità continuo. Comprendendo le cause profonde di questi difetti comuni e applicando soluzioni avanzate, i produttori possono migliorare significativamente la qualità del prodotto, ridurre gli sprechi e aumentare l'efficienza generale della produzione. Se stai cercando il miglior produttore di pressofusione in Cina, Scojet sarà la tua prima scelta! Contattaci per il miglior preventivo!