Russian
 English
 Arabic
 French
 German
 Italian
 Spanish
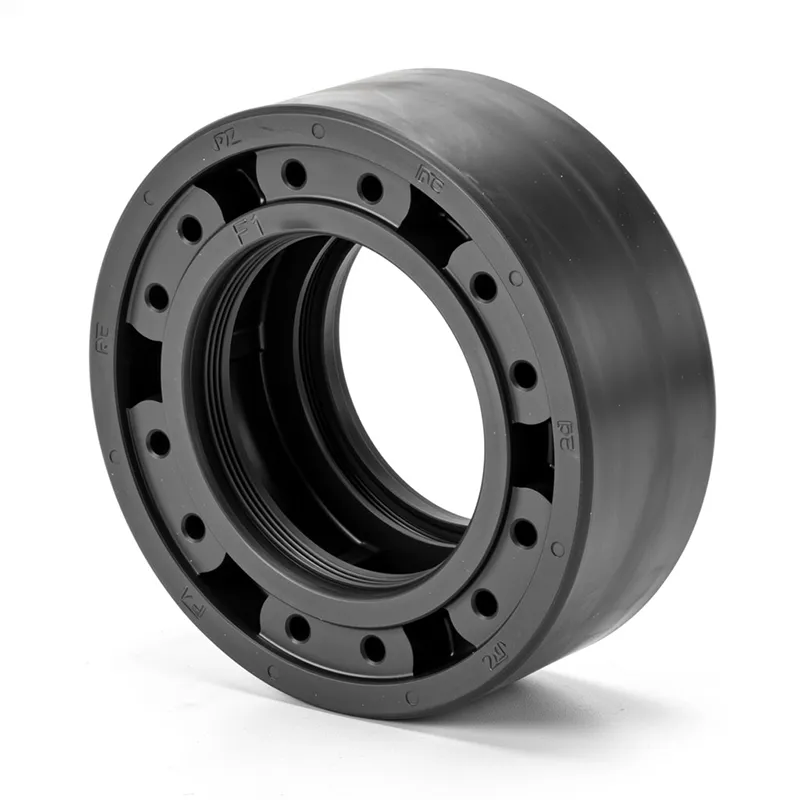
Уплотнения, изготовленные методом литья под давлением, в гидравлических системах экскаваторов являются критически важными компонентами, обеспечивающими надлежащее функционирование этих систем. Они производятся путем впрыскивания расплавленных материалов (таких как резина и полиуретан) в пресс-форму. Они обеспечивают превосходные герметизирующие характеристики и долговечность, эффективно предотвращая утечку гидравлической жидкости и блокируя попадание внешних загрязнителей в систему.
Эти уплотнения обычно используются в динамических и статических уплотнительных применениях, например, между поршнем и корпусом цилиндра в гидравлических цилиндрах, а также между внутренними и наружными уплотнениями в гидравлических насосах, для поддержания давления в системе и защиты внутренних компонентов от износа и загрязнения.
Технология литья под давлением также позволяет изготавливать уплотнения сложной геометрической формы, такие как кольца круглого сечения с интегрированными амортизирующими кольцами, повышая общую производительность и срок службы уплотнительной системы. На практике такие уплотнения не только продлевают срок службы экскаваторов, но и снижают затраты на техническое обслуживание, обеспечивая эффективную работу оборудования в суровых условиях.
Почему литье под давлением становится основной технологией для высококачественных уплотнений?
В гидравлических системах экскаваторов, работающих в суровых условиях, традиционные уплотнения, изготовленные методом компрессионного формования, часто вызывают утечку масла и износ из-за колебаний точности (±0,1 мм). Технология литья под давлением, использующая впрыск под высоким давлением и интеллектуальное управление температурой, добивается трех прорывов:
- Микронная точность: Допуск уплотнения губки контролируется в пределах ±0,05 мм(превосходящий китайский национальный стандарт GB/T 15242.3-94), полностью устраняя неравномерный износ.
- Материалы с отходами, близкими к нулю: Конструкция замкнутого канала снижает процент брака до 2% , ,% на 30% ниже, чем при компрессионном формовании.
- Интегрированные комплексные структурыМногослойные ступенчатые конструкции (например, комбинированные уплотнения BS), формованные за один этап, предотвращающие отказ уплотнения из-за многокомпонентной сборки.
Кейс: В горнодобывающих районах Цинхая -40°C, литые под давлением полиуретановые уплотнения CR Step-Seal достигли 8000 часов безотказной работы, увеличивая срок службы в три раза по сравнению с традиционными уплотнениями.
Системы уплотнений методом литья под полным давлением: индивидуальная "броня" для гидравлических цилиндров
(А) Дворник IИнъекция Mолдинг Уплотнения — первая линия защиты от загрязняющих веществ
- A1 Уплотнительное кольцо стеклоочистителя: Косые канавки для возврата масла обеспечивают 92% скорость пылевого рефлюкса.

- Крышка стеклоочистителя из сверхвысокомолекулярного полиэтиленаПолиэтилен сверхвысокой молекулярной массы с коэффициентом износа 0.01, подходящий для условий песчаной бури.

(B) Уплотнения штока поршня — основа динамического уплотнения высокого давления
- BS Комбинированное уплотнение: Двухслойная структура из ПТФЭ + полиуретана, утечка <0,1 мл/мин при 50 МПа.

- Кольцо буферное БУ: Канавки для ступенчатого накопления давления снижают шум системы на 15 дБ.

(C) Роторный IИнъекция Mолдинг Уплотнения — Защита для опор
ОР Уплотнение вращающеесяУглепластик, армированный полиуретаном, выдерживает линейную скорость до 1,5 м/с (средний показатель по отрасли: 0,8 м/с).

(D) Направляющие кольца — основа точного движения
Направляющее кольцо F1: Покрытие из бронзового порошка снижает коэффициент трения до 0.02, устраняя явление “ползучести” цилиндра.
Протокол тройного контроля качества:
- 3D-сканирование (точность) 001мм)
- Термическое ударное испытание-40℃~160℃ )
- 500 000 цикловиспытание пульсационной усталости
Умная сервисная экосистема: снижение затрат на запасные части на 30%%
Мы поставляем не просто уплотнения для литья под давлением, а экосистему комплексного управления жизненным циклом:
- База данных точного выбора:
Модель экскаватора + рабочие параметры, авторекомендация ремкомплектов (например, BS+BU+F1 для горнодобывающей промышленности). - Быстрое производство:
50 термопластавтоматов с ЧПУ позволяют 72-часовая доставка(24 часа для срочных заказов).
Программа восстановления тюленей:
Вторсырье из изношенных уплотнений, регенерация полиуретана по адресу 40% более низкая стоимость.
Сравнение ключевых технических инноваций
| Технология | Традиционное решение | Литые под давлением уплотнения |
| Точный контроль | ±0,1 мм | ±0,05 мм (ГБ/T 15242.3-94) |
| Скорость утечки | >1 мл/мин (35 МПа) | <0.1 мл/мин (50 МПа) |
| Продолжительность жизни | 6 месяцев | 18 месяцев (150 тыс. циклов) |
| Диапазон экстремальных температур | -20~80℃ | -30~110℃ |