Société de moulage sous pression d'alliages d'aluminium personnalisés

L'alliage d'aluminium moulé sous pression est un procédé de formage des métaux qui permet de former rapidement des pièces sous haute pression en injectant un alliage d'aluminium en fusion dans une cavité de moule. Ce procédé permet de produire des pièces en aluminium de géométrie complexe, de haute précision et à surface lisse, qui sont largement utilisées dans les produits automobiles, industriels et de consommation.

entreprises de moulage sous pression d'aluminium

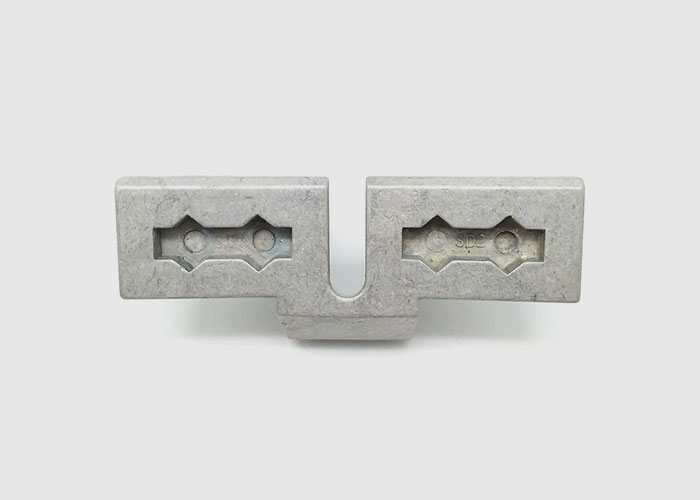
Produits de coulée sous pression personnalisés en aluminium

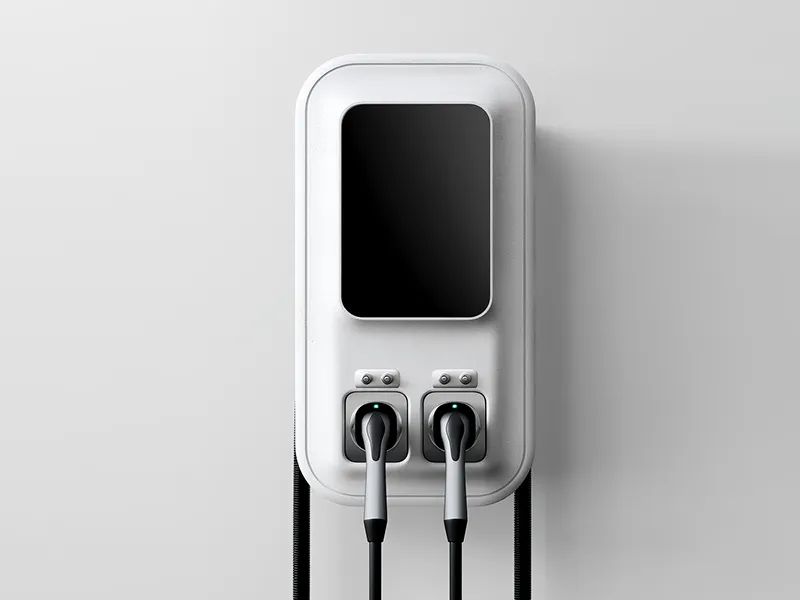
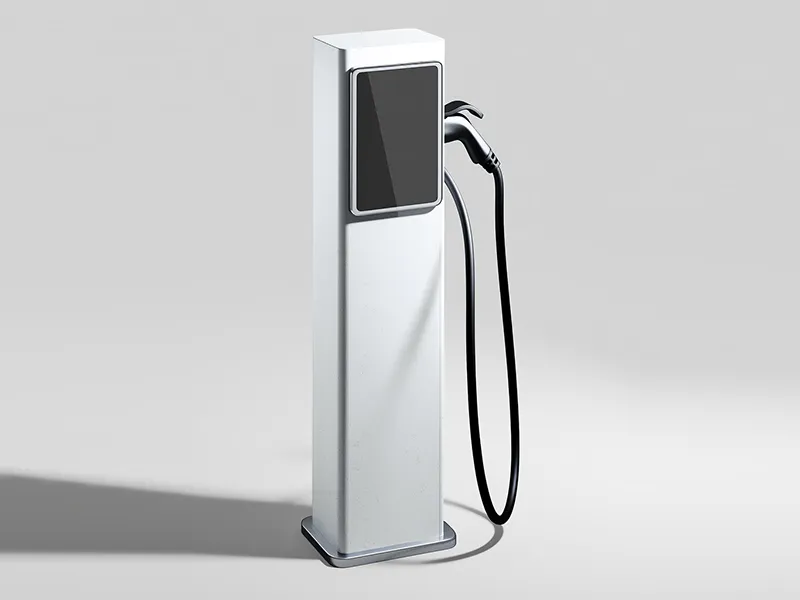
Borne de recharge pour véhicules électriques en aluminium moulé sous pression

borne de recharge pour véhicule électrique en aluminium moulé sous pression

Unité de puissance mécanique

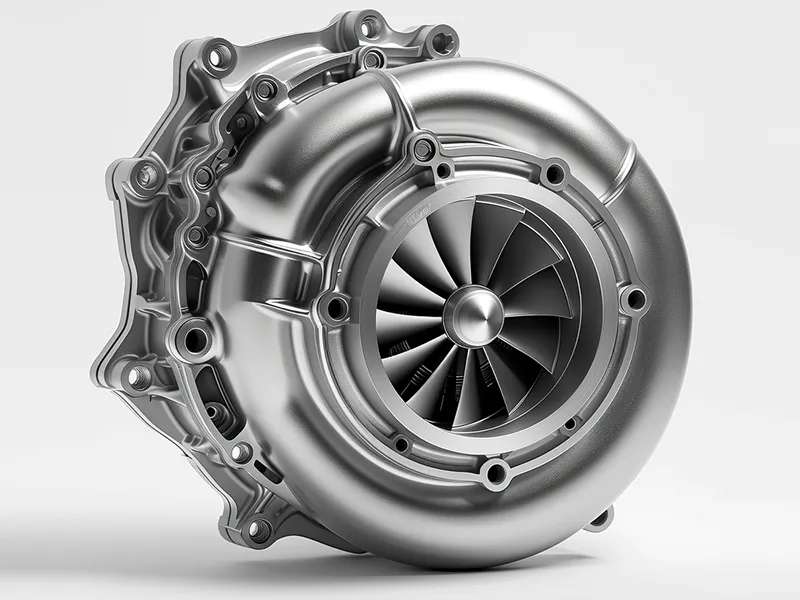
Boîtier de turbocompresseur moulé sous pression
Boîtier moteur en aluminium moulé sous pression
Boîtier de moteur en aluminium moulé sous pression

Avantages de la fonderie sous pression d'alliages d'aluminium

Léger : L'alliage d'aluminium a une faible densité (environ 2,7 g/cm³). Comparé à d'autres métaux tels que l'acier et le cuivre, les pièces moulées sous pression en alliage d'aluminium peuvent réduire considérablement le poids tout en maintenant la résistance et l'intégrité structurelle. Cette caractéristique de légèreté convient particulièrement aux secteurs de l'automobile, de l'électronique et à d'autres domaines.

2. Haute résistance et rigidité : Les pièces moulées sous pression en alliage d'aluminium possèdent d'excellentes propriétés mécaniques, notamment une résistance élevée, une rigidité élevée et une bonne résistance à la déformation. Cela permet aux pièces moulées sous pression en alliage d'aluminium de supporter des pressions et des températures de fonctionnement élevées et les rend adaptées aux applications nécessitant une résistance élevée.

3. Résistance à la corrosion : De nombreux alliages d'aluminium ont une bonne résistance à la corrosion et peuvent être utilisés pendant longtemps dans des environnements difficiles sans être facilement endommagés. Cette caractéristique les rend largement utilisés dans des industries telles que la marine et la construction.

4. Haute conductivité thermique et performances de dissipation de la chaleur : L'alliage d'aluminium a une excellente conductivité thermique et des performances de dissipation de chaleur, ce qui lui permet d'être performant dans les applications qui nécessitent une dissipation de chaleur, telles que les équipements électroniques et les moteurs automobiles.

5. Besoin minimal de traitement secondaire : Les pièces moulées sous pression en alliage d'aluminium peuvent maintenir une grande stabilité dimensionnelle et un fini de surface élevé lors du refroidissement, réduisant ainsi le besoin d'un usinage ultérieur. Cela améliore non seulement l'efficacité de la production, mais réduit également les coûts de fabrication.

Procédé de moulage sous pression d'alliage d'aluminium sur mesure

Le processus principal de moulage sous pression d'alliages d'aluminium comprend les étapes clés suivantes :
Étape 1 : Fusion de l'alliage d'aluminium
Tout d'abord, placez le bloc d'aluminium dans le four et chauffez-le jusqu'à l'état liquide. Généralement, la température de fusion de l'aluminium se situe entre 660°C et 750°C, selon la composition de l'alliage et les propriétés requises. Pendant le processus de fusion, des éléments d'alliage tels que le silicium, le magnésium et le manganèse peuvent être ajoutés pour ajuster la composition chimique et les propriétés de l'alliage.

Étape 2 : Préparation du moule
Le moule de fonderie sous pression est l'outil principal du processus de fonderie sous pression et se compose généralement de deux parties : le moule mobile et le moule fixe. Le moule doit être soigneusement nettoyé et enduit de lubrifiant pour garantir que le liquide d'aluminium puisse être injecté en douceur dans la cavité du moule et démoulé facilement après refroidissement.

Étape 3 : Injection à haute pression
L'alliage d'aluminium en fusion est injecté dans la cavité du moule par le système d'injection de la presse à injecter. Ce processus est effectué sous haute pression, qui peut atteindre 100 à 2000 bars, afin de garantir que le métal puisse remplir tous les détails du moule.

Étape 4 : Refroidissement et solidification rapides
L'alliage d'aluminium injecté dans le moule est rapidement refroidi et solidifié sous haute pression. La vitesse de refroidissement affecte directement la qualité du moulage, telle que la structure granulaire et les propriétés mécaniques. Pendant le processus de refroidissement, la distribution de la température dans le moule et le temps de refroidissement doivent être strictement contrôlés pour éviter les fissures et autres défauts.

Étape 5 : Ouverture du moule et retrait de la pièce coulée
Une fois l'alliage d'aluminium complètement solidifié, le moule est ouvert et la pièce moulée est retirée du moule. À ce stade, la pièce peut nécessiter un ébarbage pour retirer l'excès de métal (appelé “bavure”).

Types d'alliages d'aluminium utilisés dans le moulage sous pression

Alliage aluminium-silicium (Al-Si)

Les alliages les plus couramment utilisés sont les 380, 383 et 384. Ces alliages possèdent de bonnes propriétés de coulabilité et des propriétés mécaniques intéressantes, et conviennent à la production de pièces complexes telles que les supports de moteur automobile, les meubles et les boîtiers d'équipements électroniques.

Alliage aluminium-cuivre (Al-Cu)

Y compris l'ADC12 (A319), l'ADC4 (A356), etc. Ces alliages ont une résistance et une dureté élevées, mais leur résistance à la corrosion et leur usinabilité sont légèrement inférieures à celles des alliages aluminium-silicium.

Alliage aluminium-magnésium (Al-Mg)

Les alliages courants comprennent le 6061, etc. Ces alliages ont une bonne résistance, une bonne résistance à la corrosion et une bonne usinabilité.

Alliage aluminium-zinc (Al-Zn)

Bien que les alliages à base de zinc soient principalement utilisés pour le moulage sous pression, certains alliages aluminium-zinc sont également utilisés pour des applications spéciales, comme les cas où une résistance élevée à la corrosion est requise.

FAQ sur le moulage sous pression d'alliages d'aluminium

Matériaux courants : A380 (bonne fluidité), ADC12 (haute résistance), alliage Al-Si-Mg (léger pour l'automobile), etc., qui doivent être sélectionnés en fonction des exigences de résistance à la corrosion et des propriétés mécaniques.

Cas recommandé :

Application de l'A380 dans les pièces automobiles

Application de l'ADC12 dans le boîtier de produits électroniques

Causes : Surface rugueuse du moule, dépouille insuffisante et force d'éjection déséquilibrée.
Solution : Polir la cavité du moule et augmenter l'angle de dépouille. Ajuster la distribution des éjecteurs pour assurer une force uniforme.
Cas recommandé : Optimisation de la surface du moule

Mesures : Utiliser le procédé de traitement thermique T6. Optimiser le système de refroidissement du moule pour réduire la déformation thermique. Utiliser un usinage CNC de haute précision pour corriger la taille.
Cas recommandé : Le traitement thermique T6 améliore la stabilité dimensionnelle
Points d'entretien : Nettoyez régulièrement les résidus de la rainure d'échappement. Effectuez un traitement de nitruration sur la surface de la cavité. Contrôlez la fluctuation de la température du moule à ≤30℃.

Cas recommandé : Le traitement de nitruration prolonge la durée de vie du moule

Stratégie : Utilisez un logiciel d'analyse de l'écoulement dans le moule (tel que FLOW-3DCAST) pour optimiser le système de coulée. Recyclez les déchets (ratio ≤ 30%). Choisissez des alliages ne nécessitant pas de traitement thermique.

Cas recommandé : Optimiser le système de coulée par analyse de la fluidité du moule


Prenez contact avec nous

Retour en haut

Prenez contact avec nous